Avantaĝoj kaj Malavantaĝoj de Sablogisado
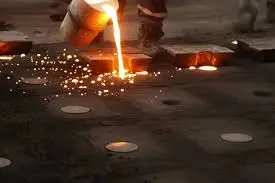
Sablogisado estas unu el la plej flekseblaj metalformaj metodoj uzataj en fabrikado, donante al aĉetmanaĝeroj elprovitan manieron fari komplikajn partojn por vasta gamo da entreprenoj. Ĉi tiu fandeja metodo uzas unu-uzajn sabloŝimojn por transformi fanditan metalon en precize formitajn partojn. Ĝi donas al dizajnistoj multan liberecon, sed ekestas kelkaj teknikaj problemoj. Gravas scii kaj la avantaĝojn kaj malavantaĝojn de ĉi tiu metodo kiam oni serĉas partojn por altkvalitaj medicinaj aparatoj, naftoborada ekipaĵo, aŭtoasembleoj aŭ aerspacaj uzoj. Ĉi tiu gvidilo rigardas la tutan bildon, de la bazaĵoj de la procezo kaj la kongrueco de materialoj ĝis la kriterioj uzataj por taksi provizantojn. Ĝi donas al inĝenieroj, aĉetdirektoroj kaj OEM-decidantoj utilajn informojn, kiujn ili povas uzi por plibonigi siajn aĉetstrategiojn por fandado kaj konstrui fidindajn provizoĉenajn partnerecojn.
Kompreni Sablogisadon: Procezo kaj Ŝlosilaj Komponantoj
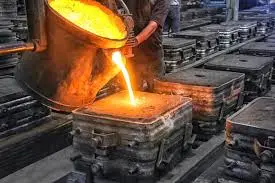
Sablogisado uzas specialajn sablomiksaĵojn por fari provizorajn ŝimojn, kiuj tenas likvan metalon, malvarmigas ĝin, kaj poste forigas la pretan parton. La procezo komenciĝas per farado de ŝablono, kiu estas kopio de la dezirata parto. Ĉi tio formas la muldilan truon. Fabrikistoj plenigas fandajn skatolojn nomitajn flakonoj per sablo ĉirkaŭ ĉi tiu dezajno. Ĉi tio kreas la spacon, kie metalo povas moviĝi.
Sablospecoj kaj Ilia Efiko sur Kvaliton
En metalgisaj procezoj, verda sablo estas ankoraŭ la plej ofta elekto. Ĉi tiu miksaĵo havas altkvalitan silician sablon, ĉirkaŭ 10 procentojn da bentonitita argilo (kiu agas kiel gluo), 2 ĝis 5 procentojn da akvo (kiu faciligas la laboron), kaj ĉirkaŭ 5 procentojn da mara karbo (kiu plibonigas la finpoluron de la surfaco). En ĉi tiu kazo, "verda" rilatas al la malseka, nehardita stato, ne al la koloro. Verdaj sablo-muldiloj estas facile fareblaj kaj povas esti uzataj pli ol unufoje, kio igas ilin bona elekto por mezgrandaj produktadoj. Anstataŭ akvo kaj argilo, aerfiksaj metodoj uzas sekan sablon gluitan kune per rapide hardiĝantaj gluoj. Kompare kun verda sablo, ĉi tiuj kemie ligitaj modeloj donas pli bonan precizecon en mezuradoj kaj pli glatajn surfacojn. Rezin-ligitaj metodoj funkcias plej bone kiam pli striktaj normoj estas bezonataj, sed ili kostas pli en materialoj kaj bezonas pli da tempo por prepari la muldilon. La grandeco de la sablogrenoj rekte influas la precizecon de la fandado. Krudaj grenoj igas surfacojn pli malglataj sed lasas pli da gaso trapasi, dum fajnaj grenoj igas surfacojn pli glataj sed riskas difektojn kaŭzitajn de gaskaptado.
Kritika Ekipaĵo kaj Ŝimpreparado
Muldkestoj tenas strukturojn enhavitaj dum sablo estas kompaktigita kaj metalo estas verŝita. Ŝablonoj povas esti faritaj el metalo, ligno, aŭ kombinaĵo de la du, depende de la grandeco kaj nombro de eroj, kiujn oni devas fari. Kernkestoj faras kavajn partojn kaj internajn vojojn ene de fandaĵoj. Post kiam la muldilo estas kunmetita, la fabrikantoj devas pensi pri kiom longe ĝi daŭros malvarmiĝi. La bezonata tempo dependas de la alojo, la dikeco de la sekco, kaj la formo de la parto. Por malgrandaj aluminiaj partoj, la malvarmiga tempo povas esti minutoj, dum por grandaj ŝtalaj fandaĵoj, ĝi povas esti horoj.
Oftaj Difektoj kaj Mildigaj Strategioj
Kiam gasoj kaptiĝas dum solidiĝo, ili malfortigas la strukturon de la fandaĵo kaj kaŭzas porecon. Ĉi tiu risko estas minimumigita per uzado de la ĝustaj ventolaj duktoj, plenigaj temperaturoj kaj sengasaj procezoj. Ĝi nomiĝas ŝimŝoviĝo kiam la kovrilo kaj trenpartoj ne viciĝas ĝuste dum manipulado aŭ plenigo, kio kondukas al eraroj en la dimensioj. Delokiĝo estas haltigita per precizaj vicigaj stiftoj, sufiĉa sigela premo kaj zorgema flakono-dezajno. Sablaj enfermaĵoj eniras la fandaĵojn kiam la ŝimmaterialo rompiĝas kaj algluiĝas al la metalo. Havi la ĝustan sablan ligforton, pordan dezajnon kaj kribrajn metodojn malaltigas la nombron de enfermaĵoj.
Avantaĝoj de Sand Casting por Industriaj Aplikoj
Kiam fabrikantoj elektas fandajn metodojn por unikaj metalpartoj, ili devas pensi pri multaj rendimentaj faktoroj, same kiel buĝetoj kaj produktadhoraroj. Sablogisado estas bonega maniero solvi multajn problemojn en industria aĉetado ĉar ĝi estas kaj kostefika kaj teknike progresinta. Malgraŭ la malalta kosto de la bezonataj iloj, la procezo estas tre kostefika. Dezajnoj por sablogisado povas esti faritaj el malmultekosta ligno aŭ kompozitaj materialoj, dum dezajnoj por premgisado aŭ fiksaj muldiloj devas esti faritaj el multekosta ŝtalo. Kiam la produktadnombroj estas malaltaj ĝis mezaj, ĉi tiu avantaĝo elstaras eĉ pli ĉar la amortizaj kostoj igus la prezon por unuo altiĝi. Prototipaj iloj estas tre helpemaj ĉar dezajnŝanĝoj nur bezonas novajn ŝablonojn, ne multekostajn premŝanĝojn.
Dezajna Fleksebleco kaj Geometria Komplekseco
Sablogisado donas al inĝenieraj teamoj multan liberecon por esti kreivaj. Muldilfarado kapablas pritrakti malgrandajn trajtojn, subtranĉojn kaj komplikajn internajn vojojn, kiujn malfacilas fari per aliaj metodoj. Ĉi tiu geometria fleksebleco estas uzata en aerspacaj partoj kun enkonstruitaj malvarmigaj kanaloj, aŭtotransmisiaj enfermaĵoj kun pluraj muntaj bostoj, kaj olepumpaj ekipaĵoj kun dikmuraj premcisternoj. Ŝanĝoj de ŝablonoj okazas sufiĉe rapide, kio helpas kun dezajna efikeco dum ĉiuj stadioj de produktokreado.
Materiala Versatileco Tra Aplikoj
Preskaŭ ĉiu fandebla metalo povas esti uzata en ĉi tiu metodo, inkluzive de karbonŝtaloj, rustorezistaj ŝtaloj, aluminiaj alojoj, kuprobazitaj materialoj kaj specialaj superalojoj. Pro tio, aĉetteamoj povas elekti materialojn nur surbaze de rendimentaj bezonoj, ne de limigoj por fabrikado. Biokongruaj titanaj metaloj povas esti uzataj por altkvalitaj medicinaj aparatpartoj, dum eluziĝrezista mangana ŝtalo estas uzata por pezaj maŝinpartoj. Metalurgoj kaj fandspecialistoj povas kunlabori proksime por ebligi kutimajn alojmiksaĵojn.
Grandecaj Gamo-Kapabloj
Sablomuldiloj povas fari partojn tiel malgrandajn kiel pugno aŭ tiel grandajn kiel industriaj partoj pezantaj plurajn tunojn. Sablogisado povas esti uzata por fari marajn klingojn, ventoturbinajn enfermaĵojn, minadekipaĵajn kadrojn kaj grandajn valvkorpojn. Ĉi tiu kapablo ŝanĝi grandecojn forigas la grandeclimojn, kiuj venas kun premgismaŝinoj aŭ investmuldaj fornoj. Kiam via apliko bezonas grandajn metalpecojn aŭ partojn, kiuj estas tro grandaj, sablogisado ofte estas la sola maniero fari ilin, kiu estas ankaŭ kostefika.
Malavantaĝoj kaj Defioj de Sablogisado
Kvankam sablogisado povas esti uzata por multaj aferoj, ĝi havas kelkajn limojn, kiujn aĉetaj profesiuloj devas pesi kontraŭ la bezonoj de la specifa apliko. La kvalito de la surfaca finpoluro kutime ne estas tiel bona kiel tio, kion oni povas atingi per investa gisado aŭ tranĉado. La ĵus gisitaj surfacoj estas malglataj pro la sablogrena ŝablono, kaj ili kutime bezonas pliajn finpolurajn paŝojn por plenumi muntajn toleremojn aŭ estetikajn normojn. Ĉi tiu plia preparado kostas pli kaj daŭras pli longe, precipe kiam precizaj kuniĝaj surfacoj aŭ dekoracia aspekto gravas.
Dimensiaj Precizecaj Limigoj
La gamo de tolerancoj estas multe pli vasta ol ĉe premgisado aŭ CNC-maŝinado, de ±0.030 coloj por malgrandaj partoj ĝis ±0.125 coloj por grandaj fandaĵoj. Dimensia fluktuo estas kaŭzita de ŝanĝoj en sablokompaktigo, ŝimmisformiĝo kaj termika ekspansio dum solidiĝo. Ĉi tiuj limoj eble ne sufiĉas por aplikoj, kiuj bezonas striktajn kongruojn aŭ malmulte da post-maŝinado. Dum la fruaj stadioj de planado, aĉetteamoj devus kunlabori kun provizantoj por difini akcepteblajn toleremojn kaj eltrovi, kiuj mezuroj estas la plej gravaj kaj bezonas ekstran laboron.
Plilongigitaj Produktadcikloj
Prepari la muldilon, verŝi la metalon, malvarmigi ĝin kaj skui ĝin ĉio daŭras pli longe ol rapidaj metodoj kiel premgisado. Muldiloj, kiujn malfacilas fari kaj kiuj havas komplikajn sistemojn por kernigi, bezonas spertajn laboristojn kaj zorgeman muntadon, kio povus aldoni tagojn al la produktadhoraro. Oni ne povas rapidigi la malvarmigprocezon sen kaŭzi difektojn en la metalo aŭ ekstrajn streĉojn. Kiam projektestroj havas mallongajn eldondatojn, ili devas plani siajn aĉetojn kaj stokregistro-taktikojn ĉirkaŭ ĉi tiuj tempolimoj.
Kvalita Ŝanĝebleco kaj Difektadministrado
Multaj sablogisaj taskoj estas farataj permane, kio aldonas procezvarion, kiun oni povas redukti per aŭtomataj metodoj. Kiel bone la muldilo estas pakita, kiom precize la metalo estas verŝita, kaj kiom bone la sablo estas miksita, ĉio dependas de kiom lertaj estas la funkciigistoj kaj kiom bone funkcias la kvalitsistemoj de la fandejo. Plej ofte, la difektoprocentoj estas pli altaj ol tiuj de permanentaj muldilprocezoj. Tio signifas, ke necesas striktaj kontrolaj proceduroj kaj rezervaj planoj. Aĉetante de internaciaj vendistoj, aĉetantoj devas certigi, ke la kompanio estas atestita laŭ ISO 9001:2015 kaj peti datumojn pri procezkapablo, kiuj montras statistikan kontrolon super gravaj faktoroj.
Kompara Analizo: Sablogisado Kontraŭ Aliaj Gisadmetodoj
Por elekti la plej bonan fandadan metodon, vi devas kompari kostostrukturojn, kvalitfaktorojn kaj la kapablon fari pli el la produkto. Premgisado uzas ŝtalajn ilojn, kiujn oni povas uzi pli ol unufoje, kaj altan premon por fari partojn kun glata surfaco kaj striktaj tolerancoj. Ilprezoj inter 20 000 kaj 100 000 dolaroj por ŝablonaro, aliflanke, havas ekonomie sencon nur por nombroj super kelkaj mil pecoj jare. Premgisado ankaŭ signifas, ke vi povas uzi nur neferajn metalojn kun pli malaltaj fandopunktoj.
Ceramikaj ŝelmodeloj konstruitaj ĉirkaŭ vaksaj formoj permesas per investgisado produkti tre altkvalitajn surfacojn kaj precizajn grandecojn. Ĉi tiu metodo funkcias bonege por komplikaj formoj, kiuj ne bezonas multan maŝinadon, kiel en medicinaj kaj militaj uzoj. La kosto po peco estas ankoraŭ pli alta ol sablogisado, do ĝi estas plej bone uzata por precizaj, altvaloraj partoj, kiuj povas pritrakti la pli altan prezon. Plej ofte, inter dekoj kaj miloj da pecoj estas faritaj.
Konsideroj pri Permanenta Muldilo
Permanentaj muldilmetodoj uzas metalajn muldilojn sen apliki premon, kio estas pli malmultekosta ol kaj sablogisado kaj premgisado. La surfaca finpoluro kaj kontrolo de dimensioj estas pli bonaj ol ĉe sablogisado, kaj pli da materialoj povas esti uzataj ol ĉe premgisado. La monsumo elspezita por iloj estas en la meza parto, kio subtenas mezajn produktorapidecojn. La metodo funkcias bone por metaloj faritaj el aluminio kaj magnezio, sed ĝi havas problemojn kun feraj materialoj ĉar la muldiloj eluziĝas tro rapide.
Emerĝantaj Aldonaĵaj Fabrikadaj Teknologioj
Por malgrand-volumenaj, alt-kompleksaj partoj, 3D-metala presado fariĝis nova kaj ekscita eblo. Aldonaj procezoj tute ne bezonas ilojn, do ili povas fari ŝanĝojn rapide kaj kun multe da geometria libereco. Kostoj de materialoj kaj konstrutempoj signifas, ke ĉi tiu metodo povas esti uzata nur por testado, rezervaj partoj kaj specialigita produktado, kie tradicia fandado ne eblas. Dum aĉetteamoj devus atenti ĉi tiun novan teknologion por vidi, ĉu ĝi malfermas iujn niĉajn uzojn, ili ankaŭ devus konscii, ke norma sablogisado estas ankoraŭ la plej kostefika maniero fari multajn aferojn. Ĉu vi serĉas specialajn sablogisadajn komponantojn? Ni povas provizi al vi rapidan oferton.
Kiel Elekti la Ĝustan Sablogisan Provizanton por Via Projekto
Taksado de provizantoj havas rektan efikon sur la kvaliton de la produkto, la fidindecon de liverado kaj la longdaŭran sukceson de aĉetado. Kvankam aprobo laŭ ISO 9001:2015 estas bona maniero certigi, ke kvalitadministraj sistemoj estas dokumentitaj, ĝi ne certigas, ke fandejo kapablas memstare. Petu pruvon, ke statistika proceskontrolo, metodoj por spuri difektojn kaj planoj por kontinua plibonigo estas uzataj. Pli altaj niveloj de fido devus esti montrataj al provizantoj, kiuj montras proaktivan kvalitkulturon per regulaj kontroloj, trejnado por dungitoj kaj analizo de mezursistemoj.
Takso de Teknika Kompetenteco
La kapablo provizi inĝenieran helpon estas tio, kio distingas bonajn provizantojn de bonegaj partneroj. Kontrolu, ĉu fandejoj uzas metalurgojn, fandajn inĝenierojn kaj modeligajn ilojn por plej bone uzi pordegsistemojn, antaŭdiri kiel metalo solidiĝos kaj malhelpi la formiĝon de difektoj. Provizantoj, kiuj ofertas dezajnon por produkteblecaj recenzoj, aldonas multe da valoro trovante manierojn redukti kostojn kaj plibonigi kvaliton antaŭ ol investi en novajn ilojn. Petu kazesplorojn, kiuj montras kiel la kandidato solvis problemojn en projektoj similaj al tiuj, kiujn vi serĉas.
Geografiaj kaj Provizoĉenaj Konsideroj
La loko de fabriko influas aferojn kiel sendokostojn, livertempojn, protektadon de intelekta propraĵo, kaj kiom bone homoj povas interparoli. Ĉinaj provizantoj ofte ofertas konkurencivajn prezojn kaj fortan produktadsistemon, kiu estis konstruita dum jardekoj da industriaj investoj. Kun pli ol 20 jaroj da sperto laborante kun internaciaj klientoj en la medicina, aerspaca kaj aŭtomobila industrioj, kompanioj kiel Welong montras, ke distanco ne devas influi kvaliton aŭ komunikadon kiam provizantoj starigas maturajn internaciajn operaciojn.
Konstruante Longtempajn Partnerecojn
Klaraj procezoj por peti ofertojn devus esti parto de aĉetaj rutinoj. Ĉi tiuj devus inkluzivi materialajn bezonojn, toleremnormojn, jarajn volumojn kaj liverhorarojn. Kontrolu kiom rapide la provizanto laboras dum la ofertoprocezo por ricevi ideon pri kiom bone ili komunikas ĝenerale. Antaŭ ol fari mendon, parolu pri la inspektaj procezoj, paperlaborbezonoj kaj korektaj agoj. Starigu KPIojn por spuri aferojn kiel la procenton de ĝustatempaj liveroj, la procenton de kvalitakceptoj kaj la procenton de respondoj. Krei daŭrajn partnerecojn ankaŭ inkluzivas la totalan surteriĝan koston, kiu inkluzivas sendokostojn, inspektadon kaj eblajn riparkostojn. Longtempaj partnerecoj permesas al provizantoj elspezi por proceza optimumigo, kiu estas adaptita al viaj bezonoj. Esti malferma pri limoj de kapacito, atendtempoj kaj teknologio kreskigas fidon, kio faciligas por homoj kunlabori por solvi problemojn kiam ili aperas. Ĉu vi serĉas specialajn sablogisadajn komponentojn? Ni povas provizi al vi rapidan oferton.
konkludo
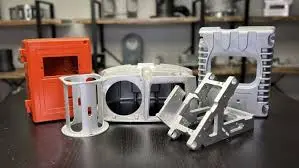
Konklude, por industriaj aĉetteamoj provantaj trovi ekvilibron inter kostokontrolo, teknika agado kaj fleksebleco de la provizoĉeno, sablogisado ankoraŭ hodiaŭ provizas strategian valoron. La procezo estas bonega ĉar ĝi postulas tre malmultajn ilojn, bone funkcias kun vasta gamo da materialoj kaj povas esti uzata por fari ĉion ajn de malgrandaj, precizaj partoj ĝis grandegaj industriaj konstruaĵoj. Scii la kostojn kaj avantaĝojn de surfaca finpoluro, mezurprecizeco kaj produktotempoj helpas aĉetantojn starigi realismajn celojn kaj elekti uzojn, kie la fortoj de sablogisado kongruas kun la bezonoj de la projekto. Rigoraj taksadoj de provizantoj, kiuj fokusiĝas al kvalitsistemoj, teknika scio kaj rilata aliro, certigas, ke la laboro estas farita fidinde kaj ke aferoj ĉiam pliboniĝas. Sablogisado ankoraŭ estas grava maniero produkti aferojn en la aŭtomobila, aerspaca, nafto-kaj-gasa, kaj medicinaj aparatindustrioj, kondiĉe ke ĝi estas konvene kongruigita kun la bezonoj de la produkto kaj subtenata de fidindaj provizpartneroj.
Oftaj Demandoj Kiuj metaloj plej bone funkcias kun sablogisaj procezoj?
Sablogisado uzeblas por preskaŭ ajna metalo, kiun oni povas fandi, kiel ekzemple karbonŝtaloj, rustorezistaj ŝtaloj, aluminio, kupraj alojoj, kaj eĉ specialaj materialoj kiel titanio. Ĉar la metodo estas fleksebla, la elekto de materialo povas baziĝi nur sur la bezonoj de la produkto kaj ne sur fabrikadaj limigoj. Ĉar reuzaj muldilmetodoj spertas pli rapidan eluziĝon de la ŝtampilo, sablogisado plej bone funkcias por feraj metaloj kun pli altaj fandopunktoj.
Kiel la grandeco de sablograjnoj influas la precizecon de la gisado?
Fajnaj sablograjnoj glatigas surfacojn kaj pli bone kaptas la detalojn de padronoj, sed ili povas malfaciligi la eliron de gasoj dum solidiĝo. Dum ili malmoligas surfacojn, krudaj grajnoj plibonigas la permeablon de la ŝimo, kio malpliigas la riskon de truoj. Surbaze de la bezonoj de la peco, fandejoj balancas ĉi tiujn faktorojn. Ekzemple, ili povas uzi fajnan sablon sur la ŝimsurfacoj kaj pli malglatan subtensablon por permesi al aero trapasi.
Kiuj sekurecaj normoj validas por gisado?
En Usono, fandejoj estas reguligitaj de la Administracio pri Sekureco kaj Sano en la Laborejo. Ĉi tiuj reguloj kovras aferojn kiel protekti la pulmojn de laboristoj kontraŭ silika polvo, trakti varmostreson, sekure manipuli varman metalon, kaj certigi, ke maŝinoj estas konvene gardataj. Internaciaj provizantoj devus montri, ke ili havas similajn sekurecajn mastrumajn sistemojn, kiuj protektas la sanon de laboristoj kaj certigi, ke ili sekvas la regulojn en la lokoj, kie ili faras negocojn.
Partneriĝu kun Welong por Fidindaj Sablogisaj Solvoj
Welong jam pli ol dudek jarojn helpas tutmondajn aĉetteamojn en la aŭtomobilaj, aviadilaj, naftoboraj kaj medicinaj aparataraj entreprenoj. Nia provizoĉena administrado estas atestita laŭ ISO 9001:2015 kaj inkluzivas la disvolvon de provizantoj, kontrolon de kvalito kaj provizadon de teknika helpo specifa por viaj bezonoj pri metalaj partoj. Ni uzas AutoCAD, Pro-Engineering kaj SolidWorks por labori laŭ viaj planoj, aŭ nia inĝenieristika fako povas helpi vin atingi la plej bonajn rezultojn el via dezajno. Kiel konata sablogisada provizanto kun klientoj en Eŭropo, Nordameriko kaj la Azia-Pacifika regiono, ni scias kiom grave estas, ke viaj produktoplanoj estu plenumitaj kun konstanta kvalito, klara komunikado kaj ĝustatempa liverado. Kontaktu nian teamon ĉe info@welongpost.com por paroli pri kiel niaj produktadkapabloj en Ĉinio povas malaltigi vian fontriskon, samtempe plenumante la altajn normojn, kiujn viaj aplikoj bezonas.
Referencoj
1. Usona Fandeja Societo (2019). Gvidilo por Elekto de Fandada Procezo por Industriaj Aplikoj . Des Plaines: AFS Publishing.
2. Campbell, J. (2015). Kompleta Gvida Manlibro pri Gandado: Metal-Gandadaj Procezoj, Metalurgio, Teknikoj kaj Dezajno (2a eld.). Oksfordo: Butterworth-Heinemann.
3. Brown, JR (2018). Manlibro de la fandejo pri fera metalo de Foseco (11a eld.). Oksfordo: Butterworth-Heinemann.
4. Beeley, PR & Smart, RF (2017). Investita gisado: Teorio kaj praktiko . Materials Park: ASM International.
5. Davis, JR (Red.). (2021). ASM-Speciala Manlibro: Gisferoj . Materials Park: ASM International.
6. Stefanescu, DM (2020). Scienco kaj Inĝenierarto de Gisada Solidigo (3a eld.). Novjorko: Springer International Publishing.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

