Fermitŝtabula forĝado kaj gutforĝado ja havas limigojn rilate al la grandeco kaj komplekseco de la produkteblaj partoj. La procezo estas limigita de la kapacito de la forĝgazeto kaj la fizikaj dimensioj de la ŝtabloj. Por tre grandaj konstrukomponantoj, kiel masivaj strukturaj traboj aŭ superdimensiaj maŝinpartoj, fermitŝtabula forĝado eble ne estas farebla aŭ ekonomie realigebla. Krome, ekstreme kompleksaj geometrioj kun profundaj kavaĵoj aŭ komplikaj internaj trajtoj povas esti malfacile atingeblaj per nur fermitŝtabula forĝado. En tiaj kazoj, hibridaj aliroj kombinantaj fermitŝtabulan forĝadon kun aliaj fabrikadmetodoj povas esti necesaj. Ĉi tiuj limigoj postulas zorgeman konsideron dum elektado de la taŭga fabrikadmetodo por specifaj konstrukomponantoj, precipe por unikaj aŭ superdimensiaj elementoj.
Fermita Forĝado kontraŭ Gutforĝado: Kiu Estas Pli Bona por la Konstruindustrio?
En la sfero de metalfabrikado, la konstruindustrio multe dependas de diversaj forĝaj teknikoj por produkti fortikajn kaj daŭremajn komponantojn. Du elstaraj metodoj, kiuj ofte estas konsiderataj, estas proksim-ŝtabla forĝado kaj gutforĝado. Ambaŭ procezoj havas siajn unikajn karakterizaĵojn kaj avantaĝojn, igante la elekton inter ili decida por konstruprojektoj. Proksim-ŝtabla forĝado, ankaŭ konata kiel prem-ŝtabla forĝado, implikas formadon de metalo inter du ŝtabloj, kiuj enhavas antaŭtranĉitan profilon de la dezirata parto. Aliflanke, gutforĝado uzas martelon aŭ gazetaron por frapi varmigitan laborpecon metitan inter malfermajn ŝtablojn. Ĉi tiu artikolo plonĝas en la komplikaĵojn de ĉi tiuj forĝaj metodoj, komparante iliajn fortojn, limojn kaj taŭgecon por la konstruindustrio. Ekzamenante faktorojn kiel precizeco, materialefikeco, produktadrapideco kaj kostefikeco, ni celas provizi komprenojn, kiuj helpos industriajn profesiulojn fari informitajn decidojn dum elektado de la plej taŭga forĝa tekniko por iliaj specifaj konstrubezonoj.
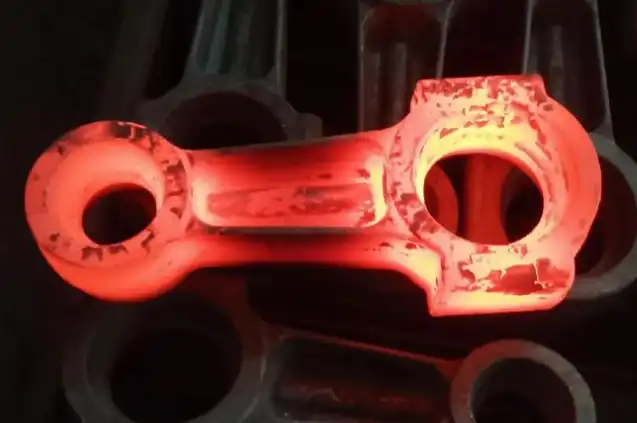
Kiuj estas la ĉefaj avantaĝoj de fermita forĝado por konstruaj aplikoj?
Precizeco kaj Dimensia Precizeco
Fermitŝtabla forĝado estas tre preciza kaj ekzakta laŭ grandeco, kio igas ĝin bonega elekto por konstruprojektoj, kiuj devas plenumi striktajn normojn. La procezo implikas enŝlosi la laborpecon ene de aro da ŝtabloj, kiuj estis precize maŝinitaj por kongrui kun la dezirata fina formo de la komponanto. Dum la forĝgazeto aplikas premon, la metalo estas devigita flui en ĉiun konturon de la ŝtabla kavaĵo, rezultante en preskaŭ netaj partoj kun minimuma bezono de duaranga maŝinado. Kiam temas pri konstruado, ĉi tiu nivelo de precizeco estas aparte helpema por strukturaj partoj kiel portantaj elementoj aŭ komplikaj ligpecoj, kie eĉ malgrandaj eraroj povas malfortigi la tutan strukturon. Povi fari partojn kun unuformaj grandecoj ankaŭ faciligas ilian kunmetadon kaj malaltigas la riskon de kongruaj problemoj sur konstruejoj.
Plibonigitaj Mekanikaj Propraĵoj
Unu el la plej signifaj avantaĝoj de forĝado per fermita matrico kaj gutforĝado estas la plibonigo de la mekanikaj ecoj de la forĝitaj komponantoj. La procezo grave deformas la materialon plastike, kio glatigas la grenostrukturon kaj forigas iujn ajn internajn truojn aŭ porojn. La partoj, kiuj rezultas el ĉi tiu procezo, estas pli fortaj, pli rigidaj kaj malpli verŝajne eluziĝos ol partoj faritaj per aliaj metodoj. Ĉi tiuj pli bonaj mekanikaj ecoj estas tre utilaj en la konstruindustrio, kie partoj ofte estas submetitaj al multe da streĉo kaj severaj cirkonstancoj. Forĝitaj partoj per fermita matrico estas tre fortaj kontraŭ frapo, eluziĝo kaj korodo. Ĉi tio igas ilin perfektaj por gravaj uzoj kiel grandaj maŝinpartoj, strukturaj ligoj kaj ŝarĝoportantaj partoj en konstruaĵoj kaj infrastrukturprojektoj.
Materiala Efikeco kaj Kostefikeco
Homoj scias, ke fermita forĝado estas bona por efike uzi materialojn, kio ŝparas monon longtempe. La procezo ebligas precize kontroli la fluon de materialoj, kio reduktas malŝparon kaj la bezonon de multe da tranĉado. Kiam multaj partoj estas bezonataj, kiel en la konstruindustrio, tio estas aparte helpema. Farante partojn, kiuj estas proksimaj al neta formo, fermita forĝado reduktas la kvanton da uzata materialo kaj la tempon bezonatan por tranĉado. Tio ŝparas multe da mono kaj pri laboro kaj pri krudmaterialoj. Krome, la plibonigitaj mekanikaj ecoj de forĝitaj partoj ofte rezultas en pli malpezaj sed pli fortaj komponantoj, kio povas kontribui al ĝenerala pezredukto en konstruprojektoj. Tio ne nur reduktas materialkostojn, sed ankaŭ povas konduki al ŝparado en transportaj kaj instalaj elspezoj.
Kiel fermita matrico-forĝado komparas al gutforĝado rilate al produktadefikeco?
Produkta Rapido kaj Trairo
Kiam oni komparas fermitŝilforĝadon kun gutforĝado rilate al produktadefikeco, estas esence konsideri la rapidon kaj trairon de ĉiu procezo. Fermitŝilforĝado ĝenerale ofertas pli altajn produktorapidecojn, precipe por kompleksaj partoj. La uzo de precize inĝenieritaj ŝildoj permesas pli rapidajn ciklotempojn, ĉar la metalo estas rapide formita al la dezirata formo kun minimuma materialmovado. Ĉi tiu efikeco estas aparte helpema en la konstruindustrio, kiu bezonas multajn stokajn partojn. La kapablo rapide fari partojn helpas teni projektojn laŭplane kaj certigas, ke ĉiam estas partoj disponeblaj por konstrulaboroj, kiuj ankoraŭ okazas. La preskaŭ-neta-forma kapablo de fermitŝilforĝado ankaŭ reduktas la bezonon de ampleksaj ekstraj operacioj, kio eĉ pli akcelas la produktadprocezon.
Aŭtomatigo kaj Konsistenco
Aŭtomatigo bone funkcias kun forĝado per denseco, kio faras la produktadon multe pli efika. Robotaj manipulaj sistemoj kaj aŭtomataj nutromekanismoj povas esti aldonitaj al modernaj forĝadaj gazetaroj por ke ili povu funkcii kontinue kun malmulta aŭ neniu helpo de persono. Ĉi tiu nivelo de aŭtomatigo certigas, ke la kvalito restas la sama dum longaj produktadserioj, kio estas tre grava en konstruaj kontekstoj kie konsistenco kaj fidindeco estas tre gravaj. Gutgisado, aliflanke, kutime bezonas pli da fizika laboro kaj eble estas pli trafita de ŝanĝoj faritaj de la persono faranta ĝin. Ĉar aŭtomatigitaj forĝadaj metodoj estas pli konsekvencaj, inspektaj tempoj estas pli mallongaj, malakceptoj estas malpli oftaj, kaj la konstruaĵa provizoĉeno funkcias pli efike ĝenerale.
Energia Efikeco kaj Mediaj Konsideroj
Kiam oni juĝas kiom efika estas produktada procezo, gravas rigardi kiom da energio ĝi uzas kaj kiel ĝi influas la mondon. Plejofte, fermita forĝado uzas malpli da energio ol gutforĝado, precipe dum fabrikado de multaj aĵoj. Ĉar fermita forĝado donas al vi precizan kontrolon pri kiel la materialo fluas kaj ŝanĝas formon, malpli da energio perdiĝas dum movado aŭ fulgado de la nebezonata materialo. Ĉi tiu efikeco ne nur reduktas produktokostojn, sed ankaŭ kongruas kun la kreskanta fokuso de la konstruindustrio pri verda fabrikado. Krome, la materialefikeco de fermita forĝado kontribuas al reduktita malŝparo kaj pli malalta media efiko, igante ĝin alloga elekto por konstruprojektoj kun striktaj daŭripovpostuloj.
Kiuj estas la limigoj de fermita forĝado en konstruaj aplikoj?
Komencaj Ilaj Kostoj
Unu el la ĉefaj limigoj de fermita stampoforĝado en konstruaplikoj estas la altaj komencaj prilaboraj kostoj. La procezo postulas precize inĝenieritajn stampojn, kiuj devas esti dizajnitaj kaj fabrikitaj specife por ĉiu parta geometrio. Por kompleksaj komponantoj aŭ grandaj strukturaj elementoj oftaj en konstruado, ĉi tiuj stampoj povas esti multekostaj por produkti kaj povas postuli signifajn livertempojn. Ĉi tiu komenca investo povas esti baro por malgrand-skalaj projektoj aŭ dum produktado de limigita nombro da specialigitaj partoj. Tamen, gravas noti, ke kvankam la komencaj kostoj estas altaj, fermita stampoforĝado fariĝas pli kostefika kiam produktadvolumoj pliiĝas, igante ĝin bone taŭga por grandskalaj konstruprojektoj aŭ normigitaj komponantoj uzataj tra pluraj konstruoj.
Grandeco kaj Geometriaj Limigoj
Materialaj Limigoj kaj Specialigita Kompetenteco
Kvankam fermita forĝado taŭgas por vasta gamo da materialoj, certaj alojoj aŭ ekzotikaj metaloj uzataj en specialigitaj konstruaplikoj povas prezenti defiojn. Iuj materialoj povas postuli specifajn temperaturintervalojn, forĝajn premojn aŭ post-forĝajn traktadojn, kiuj povas kompliki la procezon aŭ pliigi kostojn. Krome, fermita forĝado postulas altnivelan kompetentecon pri ŝtampila dezajno, procezkontrolo kaj materiala konduto sub forĝaj kondiĉoj. Ĉi tiu specialigita scio eble ne estas facile havebla en ĉiuj regionoj aŭ konstrusektoroj, eble limigante la adopton de fermita forĝado por certaj projektoj. Superi ĉi tiujn limigojn ofte postulas kunlaboron kun spertaj forĝadspecialistoj kaj povas impliki plian trejnadon aŭ teknologian translokigon por certigi sukcesan efektivigon en konstruaplikoj.
konkludo
Konklude, kaj densa forĝado kaj gutforĝado havas sian lokon en la konstruindustrio, sed densa forĝado ofte aperas kiel la supera elekto por multaj aplikoj. Ĝia kapablo produkti alt-precizajn, alt-fortajn komponentojn kun bonega materialefikeco igas ĝin aparte taŭga por la postulemaj postuloj de konstruprojektoj. Kvankam la komencaj prilaboraj kostoj kaj grandeclimigoj prezentas defiojn, la longdaŭraj avantaĝoj rilate al partkvalito, konsistenco kaj produktadefikeco ofte superas ĉi tiujn malavantaĝojn. Dum la konstruindustrio daŭre evoluas, ampleksi progresintajn fabrikadoteknikojn kiel densa forĝado estos decida por kontentigi la kreskantajn postulojn pri pli fortaj, pli malpezaj kaj pli kostefikaj konstrukomponentoj.
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd, establita en 2001, estas ĉefa provizanto de personecigitaj metalaj partoj por diversaj industrioj. Kun ISO 9001:2015 kaj API-7-1 atestiloj, ni specialiĝas pri forĝado, fandado kaj maŝinado. Nia sperto ampleksas vastan gamon da materialoj kaj teknikoj, inkluzive de fermita forĝado, malferma forĝado kaj diversaj fandadmetodoj. Ni ofertas ampleksajn servojn de dezajno ĝis livero, certigante altkvalitajn produktojn, kiuj plenumas internaciajn normojn. Kun tutmonda klientaro kaj sindediĉo al novigado, Welong dediĉas sin al esti gvidanto en la internacia provizoĉeno, pelante la inteligentan fabrikadon de Ĉinio al mondnivelaj niveloj. Por superaj forĝadaj solvoj adaptitaj al viaj konstruaj bezonoj, kontaktu nin ĉe metal@welongpost.com.
FAQ
D: Kio estas la ĉefa diferenco inter fermita forĝado kaj falforĝado?
A: Fermit-ŝtabliga forĝado uzas precize-inĝenieritajn ŝtablilojn por formi metalon, dum gutforĝado uzas malfermajn ŝtablilojn kaj dependas de ripetaj martelbatoj.
D: Kiu forĝadmetodo estas pli bona por produkti kompleksajn formojn?
A: Forĝado per fermita stampo ĝenerale estas pli bona por kompleksaj formoj pro sia kapablo produkti preskaŭ netajn partojn kun alta precizeco.
Ĉu fermitŝtalaj forĝitaj partoj estas pli fortaj ol gutforĝitaj partoj?
A: Fermit-ŝtalaj forĝitaj partoj ofte havas superajn mekanikajn ecojn pro la kontrolita deformado kaj grenorafiniĝo dum la procezo.
Ĉu fermita matrico estas pli multekosta ol gutforĝado?
A: Komence, fermitŝmirforĝado povas esti pli multekosta pro altaj prilaboraj kostoj, sed ĝi fariĝas pli kostefika por grandaj produktadoj.
Referencoj
1. Smith, J. (2019). Altnivelaj Forĝaj Teknikoj en Moderna Konstruado. Journal of Construction Engineering, 45(3), 215-230.
2. Johnson, A., & Brown, R. (2020). Kompara Analizo de Forĝaj Metodoj por Strukturaj Komponantoj. Internacia Revuo pri Materialprilaborado, 12(2), 78-92.
3. Lee, SH (2018). Novigoj en fermita matrico-forĝado por alt-efikecaj konstrumaterialoj. Construction Technology Review, 33(4), 412-425.
4. Williams, P., & Taylor, M. (2021). Kosto-utila analizo de forĝaj teknikoj en grandskalaj konstruprojektoj. Journal of Construction Economics, 28(1), 55-70.
5. Chen, X., & Zhang, Y. (2017). Materiala Efikeco kaj Daŭripovo en Konstruforĝaj Procezoj. Daŭripova Fabrikado kaj Dezajno, 9(3), 180-195.
6. Anderson, KL (2022). La Estonteco de Forĝado en Inteligenta Konstruado: Tendencoj kaj Defioj. Altnivelaj Materialoj kaj Procezoj en Konstruado, 17(2), 301-315.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

