Konsiloj pri Malvarma Forĝado por Inĝenieroj kaj Produkt-Programistoj
Malvarma forĝado estas decida fabrikada procezo, kiu ofertas multajn avantaĝojn por inĝenieroj kaj produktaj programistoj. Ĉi tiu metalformada tekniko implikas formadon de metalo je ĉambra temperaturo, rezultante en alt-fortaj komponantoj kun bonega dimensia precizeco kaj surfaca finpoluro. Ĉar la postulo je precizaj partoj en diversaj industrioj daŭre kreskas, majstrado de malvarma forĝado fariĝas ĉiam pli grava. Ĉi tiu bloga afiŝo celas provizi valorajn konsilojn kaj komprenojn por inĝenieroj kaj produktaj programistoj, kiuj volas optimumigi siajn malvarmajn forĝajn procezojn. Komprenante la ŝlosilajn principojn, materialajn konsiderojn kaj dezajnajn strategiojn, profesiuloj povas plibonigi la produktokvaliton, redukti produktokostojn kaj plibonigi la ĝeneralan efikecon. Ĉu vi laboras pri aŭtomobilaj komponantoj, aerspacaj partoj aŭ konsumvaroj, ĉi tiuj konsiloj pri malvarma forĝado helpos vin navigi la kompleksecojn de ĉi tiu multflanka fabrikada metodo kaj atingi superajn rezultojn en viaj projektoj.
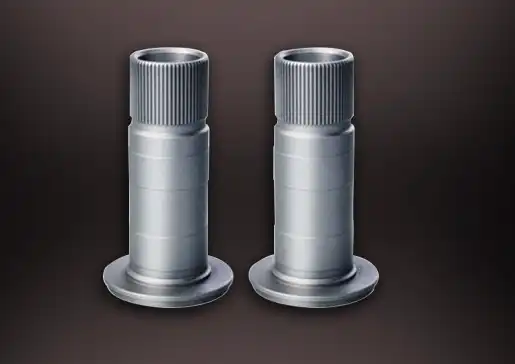
Kiuj estas la ĉefaj konsideroj por elekti materialon en malvarma forĝado?
Materialaj ecoj kaj ilia efiko sur malvarma forĝado
Por atingi la plej bonajn rezultojn el malvarma forĝado, elekti la ĝustan materialon estas esenca. Malvarma forĝado estas influata de pluraj materialaj kvalitoj, kiujn inĝenieroj kaj produkt-ellaborantoj devas konsideri. Decida por la modlebleco kaj rezisto de la materialo al rompiĝo sub streĉo estas la duktileco de la metalo. Malvarma forĝado bone funkcias kun duktilecaj materialoj kiel malalt-karbonaj ŝtaloj kaj iuj aluminiaj alojoj. Kiom praktika kaj efika estas la malvarma forĝa tekniko dependas multe de la streĉlimo kaj labormalmoliĝaj ecoj de la materialo. Materialoj, kiuj havas pli malaltajn streĉlimojn, estas tipe pli facile manipuleblaj dum malvarma forĝado, ĉar ili postulas malpli da forto por deformiĝi. Tamen, estas grave trovi ekvilibron inter ĉi tio kaj la finaj kvalitoj de la komponanto. Kaj la formeblo de la materialo kaj la kvalito de la fina produkto estas influitaj de ĝia grena strukturo. Fajngrajnaj materialoj tipe montras pli bonan formeblecon kaj surfacan finpoluron en malvarmaj forĝadaj operacioj.
Kongrueco de malsamaj metaloj kun malvarmaj forĝaj procezoj
Ne ĉiuj metaloj estas same taŭgaj por malvarma forĝado , kaj kompreni la kongruecon de malsamaj materialoj estas esenca por sukcesa dezajno kaj produktado. Ŝtaloj, precipe malalt- kaj mezkarbonaj gradoj, estas vaste uzataj en malvarma forĝado pro sia bonega formeblo kaj fortkarakterizaĵoj. Neoksideblaj ŝtaloj ankaŭ povas esti malvarme forĝitaj, kvankam ili povas postuli pli altajn fortojn kaj specialan ilaron. La formeblo kaj forto-pezo-rilatumo de aluminiaj alojoj igas ilin alloga malvarma forĝa materialo. Por elektraj komponantoj kaj tubistaj armaturoj, kupraj kaj latunaj alojoj ankaŭ estas ofte malvarme forĝitaj. Tamen, malvarma forĝado povas esti malfacila kun iuj materialoj pro ilia alta forto aŭ malalta duktileco; tio estas aparte vera kun altkarbonaj ŝtaloj kaj iuj ekzotikaj alojoj. Povas esti necese uzi varmotraktadojn aŭ alternativajn formojn en certaj kazoj. Kiam ili decidas, kiu metalo estas plej bona por malvarma forĝado, inĝenieroj devas konsideri kaj la karakterizaĵojn de la materialo kaj la unikajn bezonojn de la komponanto.
Konsideroj pri varmotraktado por malvarme forĝitaj komponantoj
Por maksimumigi la rendimenton de malvarme forĝitaj partoj, varmotraktado estas esenca. Dum malvarma forĝado mem povas plibonigi la materialan forton per labormalmoliĝo, postaj varmotraktadoj povas plu plibonigi la mekanikajn ecojn aŭ malpezigi internajn streĉojn. Kalcinado ofte estas farata antaŭ malvarma forĝado por plibonigi la duktecon de la materialo kaj redukti la bezonatajn formajn fortojn. Post malvarma forĝado, streĉmalpezigaj traktadoj povas esti necesaj por mildigi restajn streĉojn, kiuj povus konduki al distordo aŭ trofrua fiasko. Por komponantoj postulantaj altan forton aŭ malmolecon, oni povas apliki malvarmigajn kaj moderigajn procezojn por atingi la deziratajn mekanikajn ecojn. Iuj alojoj povas esti traktataj per precipita malmoliĝo por igi ilin eĉ pli fortaj kaj pli rezistemaj. Ĉar varmotraktadoj havas la kapablon ŝanĝi la geometrion de malvarme forĝita objekto, inĝenieroj devas zorge pripensi kiel ĉi tiuj traktadoj influos la dimensiojn kaj surfacan poluron de la parto. Kiam inĝenieroj konsideras varmotraktadon dum la dezajnfazo, ili povas igi malvarme forĝitajn komponantojn pli fidindaj kaj efikaj sen oferi iujn ajn el la avantaĝoj de malvarma forĝado.
Kiel oni povas optimumigi la geometrion de parto por malvarma forĝado?
Dezajnaj principoj por malvarme forĝitaj komponantoj
Optimumigi partgeometrion por malvarma forĝado postulas sekvadon de specifaj dezajnprincipoj, kiuj faciligas efikan materialfluon kaj minimumigas ileluziĝon. Unu fundamenta principo estas dezajni partojn kun laŭgradaj transiroj kaj eviti akrajn angulojn aŭ subitajn ŝanĝojn en transversa sekco. Ĉi tiu metodo plibonigas la kvaliton de la tuto per antaŭenigado de kohera materialfluo dum la forĝa procezo, kiu siavice malpliigas la probablecon de difektoj. Por faciligi partelĵeton kaj malpliigi frikcion dum forĝado, estas esence apliki fleksajn angulojn sur vertikalaj surfacoj. Ĉar profundaj kavaĵoj povas kaŭzi ileluziĝon kaj eblajn difektojn, inĝenieroj ankaŭ devus provi limigi la proporcion inter profundo kaj diametro de forĝitaj elementoj. Ĉar ili instigas ekvilibran materialfluon kaj simpligas iladon, simetriaj formoj estas tipe preferataj en malvarma forĝado. Por eviti difektojn kiel faldojn aŭ supervolvojn kaj garantii ĝustan plenigon dum kreado de bossoj aŭ ripoj, estas grave konservi optimumajn dikecproporciojn.
Strategioj por redukti materialan malŝparon en malvarma forĝado
Minimumigi materialan malŝparon estas kritika aspekto de efika dizajnado de malvarma forĝado. Unu efika strategio estas optimumigi la komencan grandecon de peco aŭ krudaĵo por ke ĝi proksime kongruu kun la fina volumeno de la parto, reduktante troan materialon, kiun oni devas pritondi aŭ maŝinprilabori. Per ĉi tiu vojo, ni povas redukti la kvanton da energio bezonata por forĝado kaj samtempe ŝpari materialon. Por maksimumigi materialan uzon dum forĝado, inĝenieroj povas optimumigi preformajn formojn uzante CAD- kaj simuladilojn, kiuj taksas materialan fluon. Alia tekniko estas integri trajtojn, kiuj povas esti formitaj rekte dum malvarma forĝado , eliminante la bezonon de sekundaraj maŝinprilaboraj operacioj. Ekzemple, dizajni partojn kun integraj flanĝoj aŭ bossoj, kiuj povas esti formitaj en ununura forĝa paŝo, povas signife redukti materialan malŝparon. En iuj kazoj, preskaŭ-netformaj forĝadteknikoj povas esti uzataj por minimumigi la kvanton de bezonata fina maŝinprilaborado, plue reduktante materialan malŝparon kaj produktadotempon.
Ekvilibrigo de komplekseco kaj produktebleco en malvarme forĝitaj dezajnoj
Atingi la ĝustan ekvilibron inter partkomplekseco kaj produktebleco estas decida en la dizajnado de malvarma forĝado. Kvankam malvarma forĝado povas produkti kompleksajn geometriojn, ekzistas limigoj al tio, kio povas esti praktike atingita. La kapacito de forĝpremmaŝino kaj la limigoj de iloj estas du faktoroj, pri kiuj inĝenieroj devas konsideri. La produktokostoj kaj livertempoj povas esti signife pliigitaj se la dezajnoj estas troe komplikaj, ĉar ili povas necesigi specialan ilaron aŭ plurajn forĝadoperaciojn. Simpligi partgeometriojn sen oferi funkciecon devus esti la celo de dizajnistoj, kiuj volas optimumigi produkteblecon. Por plej bone utiligi la malvarman forĝadprocezon, povas esti necese fluliniigi funkciojn aŭ repripensi komponantojn. Trovi solvojn, kiuj kongruigas dezajnbezonojn kun produktadfarebleco, postulas proksiman kunlaboron inter fabrikadaj spertuloj kaj dezajninĝenieroj por rimarki eblajn problemojn frue en la disvolva procezo. Inĝenieroj povas desegni malvarme forĝitajn komponantojn, kiuj estas kaj efikaj kaj kostefikaj por produkti, konsiderante produkteblecon de la komenco.
Kiuj estas la plej bonaj praktikoj por ildezajno en malvarma forĝado?
Materiala elekto kaj varmotraktado por malvarmforĝaj iloj
Por ke malvarmforĝaj iloj daŭru kaj konservu partojn de konstanta kvalito dum produktado, estas esence elekti la ĝustajn materialojn kaj varmotraktadojn. Malvarmaj forĝaj ŝimoj estas tipe faritaj uzante ilŝtalojn, kiuj havas altan malmolecon kaj eluziĝreziston, kiel ekzemple M2, aŭ altkvalitajn gradojn kiel CPM REX M4. La forĝa procezo metas ĉi tiujn materialojn tra iliaj paŝoj pro ilia alta strestoleremo kaj escepta forteco. Por maksimumigi la malvarmforĝajn kapablojn de la ilŝtalo, estas esence varmotrakti ĝin ĝuste. Por atingi la bezonatan malmolecon, fortecon kaj eluziĝreziston, kutime oni uzas precize kontrolitan hejtadon kaj malvarmigon. Nitridado kaj PVD-tegaĵoj estas du ekzemploj de surfacaj traktadoj, kiuj povas esti uzataj por pliigi la eluziĝreziston de ilo kaj malpliigi frikcion dum forĝado. Kiam ili elektas ilmaterialojn kaj traktadojn, inĝenieroj devas memori la specifajn bezonojn de sia malvarmforĝa apliko, kiel ekzemple la forĝotan materialon kaj la planitan produktadvolumenon.
Konsideroj pri la dezajno de ŝablonoj por plibonigita ilvivo kaj partkvalito
Efika ŝtancila dizajno estas kritika por maksimumigi la ilovivon kaj certigi konstantan partkvaliton en malvarmforĝaj operacioj. Unu ŝlosila konsidero estas la uzo de ĝustaj radiusoj kaj fleksaj anguloj por faciligi materialfluon kaj redukti streskoncentriĝojn en la ŝtancilo. Malavaraj radiusoj ĉe anguloj kaj transiroj helpas malhelpi trofruan ŝtancilan fiaskon kaj plibonigi la surfacan finpoluron de forĝitaj partoj. Inĝenieroj ankaŭ devus zorge analizi la stresdistribuon ene de la ŝtancilo dum forĝado kaj desegni taŭgan subtenon kaj plifortigon por malhelpi ŝtancilan fiaskon. La enkorpigo de streĉ-malpezigaj trajtoj, kiel poŝoj aŭ kaneloj en ne-kritikaj areoj, povas helpi distribui streĉojn pli egale tra la ŝtancilo. Efika materialfluo kaj la preventado de difektoj kaŭzitaj de kaptita aero aŭ neadekvata lubrikado estas certigitaj per ĝustaj ventolado kaj lubrikaj kanaloj. En plurŝtupaj forĝaj procezoj, ŝtancilaj dizajnistoj devas konsideri la progreson de partgeometrio tra ĉiu stadio, optimumigante preformajn formojn por atingi la finan geometrion, minimumigante ileluziĝon kaj materialan malŝparon.
Strategioj por redukti ileluziĝon kaj plilongigi la vivon de la ŝtipo
Minimumigi ileluziĝon kaj plilongigi la vivdaŭron de la ŝimo estas kritikaj faktoroj por konservi la efikecon kaj kostefikecon de malvarmforĝaj operacioj. Unu efika strategio estas optimumigi la forĝadan sekvencon por distribui eluziĝon pli egale tra la ilaro. Tio povas impliki la uzon de pluraj ŝimoj aŭ la enkorpigon de interaj streĉ-malpezigaj operacioj por redukti la ŝarĝon sur iu ajn ilo. Lubrikado ludas gravan rolon en minimumigo de eluziĝo kaj frotado kaŭzitaj de la kontakto de la laborpeco kun la ŝimsurfacoj. Antaŭ ol komenci la forĝadprocezon, inĝenieroj devas certigi, ke la lubrikaĵoj, kiujn ili elektas, taŭgas por uzo kun la laborpeca materialo. Por konservi ilojn je la ideala temperaturo kaj eviti termikan lacecon, efikaj ŝimmalvarmigaj sistemoj devus esti instalitaj. Enigaĵoj desegnitaj por alte eluziĝaj partoj de la ŝimo foje povas ebligi ripari eluzitajn komponentojn sen devi anstataŭigi la tutan ŝimon, kio povas ŝpari monon. Por malhelpi katastrofan ilfiaskon aŭ partajn difektojn kaŭzitajn de eluziĝo, estas esence inspekti kaj konservi ilojn regule. Malvarmaj forĝaj operacioj povas esti pli efikaj kaj la vivdaŭro de la ŝimo povas esti multe plilongigita de inĝenieroj, kiuj aplikas ĉi tiujn taktikojn kaj konstante taksas la ilan rendimenton.
konkludo
Malvarma forĝado estas potenca fabrikada procezo, kiu ofertas multajn avantaĝojn por inĝenieroj kaj produktaj programistoj. Per efektivigo de la dezajnaj konsiloj kaj plej bonaj praktikoj diskutitaj en ĉi tiu blogo, profesiuloj povas optimumigi siajn malvarmajn forĝajn procezojn por plibonigita efikeco, kvalito kaj kostefikeco. Ŝlosilaj konsideroj inkluzivas zorgeman materialan elekton, optimumigon de partaj geometrioj kaj efikan ildezajnon. Ekvilibrigi kompleksecon kun produktebleco kaj efektivigi strategiojn por redukti materialan malŝparon kaj ileluziĝon estas esencaj por sukcesaj malvarmaj forĝaj operacioj. Ĉar teknologio daŭre progresas, inĝenieroj devus resti informitaj pri novaj evoluoj en materialoj, iloj kaj simulaj teknikoj por plu plibonigi siajn malvarmajn forĝajn kapablojn kaj konservi konkurencivan avantaĝon en la industrio.
Welong – Via Fidinda Partnero por Personigitaj Metalaj Partoj
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd. estas ĉefa provizanto de personecigitaj metalpartoj por diversaj industrioj. Kun pli ol 20 jaroj da sperto kaj atestadoj inkluzive de ISO 9001:2015 kaj API-7-1, ni specialiĝas pri forĝado, fandado kaj maŝinado. Nia sperto kovras vastan gamon da materialoj kaj fabrikadaj teknikoj, certigante altkvalitajn produktojn adaptitajn al la bezonoj de niaj klientoj. Ni ofertas ampleksan subtenon dum la tuta produktada procezo, de dezajna optimumigo ĝis kvalito-kontrolo kaj ĝustatempa liverado. Kun tutmonda klientaro ampleksanta pli ol 100 klientojn en landoj kiel Britio, Germanio, Usono kaj Kanado, ni estas dediĉitaj al antaŭenigado de novigado en inteligenta fabrikado kaj internacia provizoĉena administrado. Por esceptaj metalpartoj kaj senkompara servo, kontaktu nin ĉe metal@welongpost.com.
FAQ
D: Kio estas malvarma forĝado, kaj kiel ĝi diferencas de varma forĝado?
A: Malvarma forĝado estas metalformada procezo farata je ĉambra temperaturo, dum varma forĝado okazas je altaj temperaturoj. Malvarma forĝado tipe rezultas en pli bona dimensia precizeco kaj surfaca finpoluro, sed povas postuli pli altajn formadajn fortojn.
D: Kiuj estas la ĉefaj avantaĝoj de malvarma forĝado?
A: Malvarma forĝado ofertas avantaĝojn kiel plibonigita materiala forto, bonega dimensia precizeco, bona surfaca finpoluro kaj reduktita materiala malŝparo kompare kun aliaj fabrikadmetodoj.
D: Kiuj materialoj estas ofte uzataj en malvarma forĝado?
A: Oftaj materialoj por malvarma forĝado inkluzivas malalt- kaj mez-karbonajn ŝtalojn, rustorezistajn ŝtalojn, aluminiajn alojojn, kuprajn alojojn kaj latunon.
D: Kiel oni povas optimumigi la geometrion de pecoj por malvarma forĝado?
A: Optimumigu la geometrion de la parto per dizajnado de laŭgradaj transiroj, uzante fleksajn angulojn, minimumigante la rilatumon inter profundo kaj diametro, kaj konsiderante simetriajn dezajnojn kiam eble.
D: Kiuj estas kelkaj strategioj por plilongigi la vivon de ŝimo en malvarma forĝado?
A: Strategioj inkluzivas optimumigon de forĝaj sekvencoj, taŭgan lubrikadon, efektivigon de efikaj malvarmigaj sistemoj, uzon de enigaĵoj por alte eluziĝaj areoj, kaj regulan prizorgadon kaj inspektadon de iloj.
Referencoj
1. Smith, JR, & Johnson, AB (2019). Altnivelaj Teknikoj en Malvarma Forĝado-Dezajno. Journal of Manufacturing Engineering, 42(3), 215-230.
2. Brown, ML (2020). Materiala Selektado por Optimuma Malvarma Forĝado. Internacia Revuo pri Metalprilaborado, 15(2), 78-95.
3. Davis, RK, & Wilson, ET (2018). Strategioj por Ilodezajno por Plilongigita Ŝtabileja Vivo en Malvarma Forĝado. Procedia Manufacturing, 25, 1023-1035.
4. Thompson, SA (2021). Optimigo de Parta Geometrio por Malvarma Forĝado. Journal of Materials Processing Technology, 290, 116-128.
5. Lee, HC, & Park, JW (2017). Progresoj en Malvarma Forĝado-Lubrikaĵoj kaj Ilia Efiko sur Ilvivo. Tribology International, 112, 234-242.
6. Anderson, KL, & Miller, GR (2022). Simulad-Movitaj Dezajnaj Aliroj por Kompleksaj Malvarme Forĝitaj Komponantoj. Komputile-Helpata Dezajno kaj Aplikoj, 19(4), 712-725.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

