Integriĝo de Premgisitaj Partoj kontraŭ Sablogisitaj Partoj: Kion Vi Devas Scii?
Kiam temas pri fabrikado de metalaj partoj, du popularaj metodoj elstaras: premgisado kaj sablogisado. Ambaŭ teknikoj havas siajn unikajn avantaĝojn kaj aplikojn, kio faras la elekton inter ili decida por produkta kvalito, kostefikeco kaj ĝenerala rendimento. Premgisataj partoj kaj sablogisataj partoj ĉiu ofertas apartajn karakterizaĵojn, kiuj povas signife influi la finan produkton. Ĉi tiu bloga afiŝo profundiĝas en la integriĝon de premgisataj partoj kontraŭ sablogisataj partoj, esplorante iliajn diferencojn, avantaĝojn kaj idealajn uzokazojn. Komprenante la nuancojn de ĉi tiuj fabrikadaj procezoj, inĝenieroj, dizajnistoj kaj fabrikantoj povas fari informitajn decidojn por optimumigi siajn produktadajn strategiojn kaj atingi pli bonajn rezultojn en siaj projektoj.
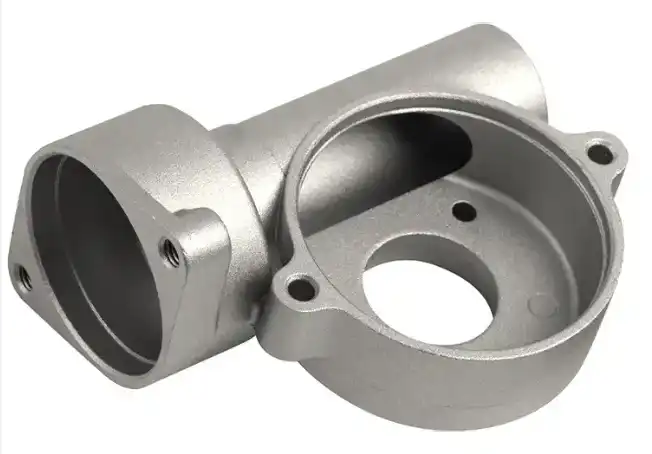
Kiuj estas la ĉefaj diferencoj inter premgisado kaj sablogisado?
Materialaj opcioj kaj limigoj
Premgisado kaj sablogisado signife diferencas laŭ la materialoj, kun kiuj ili povas labori. Metaloj, kiuj ne enhavas feron kaj havas malaltajn fandopunktojn, kiel aluminio, zinko kaj magneziaj alojoj, estas plejparte uzataj por premgisado. Ĉi tiu metodo estas bonega por fari premgisadajn partojn, kiuj estas tre precizaj laŭ grandeco kaj havas glatajn surfacojn. Sablogisado, aliflanke, permesas uzi pli vastan gamon da materialoj, kiel neferajn alojojn kaj metalajn metalojn kiel fero kaj ŝtalo. Pro tio, sablogisado povas esti uzata por multaj malsamaj aferoj, de malgrandaj partoj ĝis grandaj, komplikaj konstruaĵoj. Tamen, premgisataj partoj ĝenerale montras superan surfackvaliton kaj pli striktajn toleremojn kompare kun siaj sablogisataj ekvivalentoj.
Produktada rapideco kaj efikeco
Kiam temas pri produktadrapideco, premgisado havas klaran avantaĝon super sablogisado. Premgisadaj partoj povas esti fabrikitaj multe pli rapide pro la aŭtomatigita naturo de la procezo kaj la reuzeblaj metalaj muldiloj. Ĉar ĝi povas esti farita rapide, premgisado estas perfekta por fari multajn aferojn samtempe, kie kvalito kaj rapideco estas tre gravaj. Sablogisado, kvankam pli malrapida, ofertas pli grandan flekseblecon rilate al partgrandeco kaj komplekseco. La sablaj muldiloj uzataj en ĉi tiu procezo povas esti facile modifitaj aŭ rekreitaj, permesante rapidajn dezajnŝanĝojn kaj prototipadon. Tamen, la pli longaj aranĝtempoj kaj mana laboro implikitaj en sablogisado igas ĝin malpli taŭga por altkvanta produktado de premgisadaj partoj.
Kostaj konsideroj kaj ekonomiaj faktoroj
La kostodinamiko de premgisado kaj sablogisado ludas decidan rolon en determinado de kiu procezo estas pli ekonomia por difinita projekto. Premgisado tipe implicas pli altajn komencajn prilaborajn kostojn pro la multekostaj metalaj muldiloj necesaj. Tamen, ĉi tiuj kostoj povas esti kompensitaj per la pli rapidaj produktadrapidoj kaj pli malaltaj laborpostuloj dum produktado de grandaj kvantoj da premgisadpartoj. Sablogisado, aliflanke, havas pli malaltajn komencajn kostojn, sed povas kaŭzi pli altajn laborkostojn kaj pli longajn produktadtempojn. Por malgrandaj ĝis mezgrandaj produktadserioj aŭ kiam oni antaŭvidas oftajn dezajnŝanĝojn, sablogisado povas esti pli kostefika. Kiam oni kalkulas la ĝeneralan koston de decidi inter premgisadpartoj kaj sablogisadpartoj , gravas pensi pri aferoj kiel produktadvolumeno, parta komplekseco kaj materiala elekto.
Kiel premgisitaj partoj komparas al sablogisitaj partoj laŭ kvalito kaj rendimento?
Surfaca finpoluro kaj dimensia precizeco
Premgisitaj partoj ĝenerale ofertas superan surfacan finpoluron kaj dimensian precizecon kompare kun sablogisitaj partoj. La glataj, poluritaj surfacoj de metalaj muldiloj uzataj en premgisado rezultas en partoj kun bonega surfaca kvalito, ofte postulante minimuman post-prilaboradon. Ĉi tiu karakterizaĵo igas premgisitajn partojn idealaj por aplikoj kie estetiko kaj preciza alĝustigo estas esencaj. La altprema injekto de fandita metalo en la muldilon ankaŭ certigas koherajn partdimensiojn, kun tolerancoj tiel striktaj kiel ±0.002 coloj atingeblaj en iuj kazoj. Sablogisado, kvankam kapabla produkti kompleksajn geometriojn, tipe produktas partojn kun pli malglata surfaca finpoluro kaj pli malalta dimensia precizeco. La naturo de la sablomuldilo kaj la pli malrapida malvarmiga procezo povas konduki al varioj en partdimensioj kaj surfaca teksturo, ofte necesigante plian maŝinadon aŭ finpoluradon por premgisitaj partoj produktitaj per sablogisado.
Mekanikaj ecoj kaj struktura integreco
La mekanikaj ecoj kaj struktura integreco de premgisitaj partoj kaj sablogisitaj partoj povas varii signife depende de la specifa alojo kaj procezparametroj uzataj. Premgisado ĝenerale produktas partojn kun fajngrajna strukturo pro la rapida malvarmiĝo de la metalo en la muldilo. Tio kreas premgisitajn partojn, kiuj estas fortaj por sia pezo kaj ne facile eluziĝas. Premgisado, aliflanke, povas foje kaŭzi porecajn problemojn, kiuj povas malfortigi la parton kiel tuton. Ĉar sablogisado malvarmiĝas pli malrapide, la partoj, kiujn ĝi faras, kutime havas pli malglatan grajnan strukturon. En iuj kazoj, tio povas igi la materialon pli fleksebla kaj malpli verŝajne rompiĝanta kiam batita. Krome, kernoj kaj ŝtopiloj povas esti aldonitaj dum sablogisado, kio permesas al vi fari partojn kun pli komplikaj internaj formoj kaj eĉ povus igi la parton pli forta. Kiam oni konsideras premgisitajn partojn kontraŭ sablogisitaj komponantoj, estas grave taksi la specifajn mekanikajn postulojn de la apliko kaj elekti la procezon, kiu plej bone plenumas tiujn bezonojn.
Taŭgeco por diversaj industrioj kaj aplikoj
Ganditaj partoj kaj sablogisaj partoj estas ambaŭ uzataj en multaj entreprenoj, sed ili estas plej bonaj en certaj cirkonstancoj. Ganditaj partoj per premuldado estas aparte taŭga por entreprenoj, kiuj postulas altkvantan produktadon de malgrandaj ĝis mezgrandaj partoj kun bona surfaca envolvaĵo kaj dimensia konsistenco. Ganditaj partoj estas ofte uzataj en la komunikadaj, konsumaj aparatoj kaj aŭtomobilaj industrioj por partoj kiel motorpartoj, transmisiaj korpaĵoj kaj elektraj korpaĵoj. Premgisado estas ideala por ĉi tiuj aplikoj, ĉar ĝi povas produkti maldikmurajn partojn kaj malgrandajn detalojn. Ĉar ĝi povas esti farita en vasta gamo da grandecoj kaj materialoj, sablogisado estas ofte uzata en sektoroj kiel aviado, superfortaj aparatoj kaj konstruado. Sablogisado estas ofte uzata por fari grandajn konstrupartojn, pumpilo-korpaĵojn kaj partojn por mekanika aparataro. Premgisado estas fleksebla materialo, kiu povas esti uzata por fari testojn kaj malgrandajn grupojn de partoj. Ĉi tio permesas al kreintoj provi diversajn ideojn kaj elpensi unikajn solvojn por vasta gamo da entreprenoj.
Kiujn faktorojn oni konsideru kiam oni elektas inter premgisado kaj sablogisado por specifa projekto?
Produktadvolumo kaj skaleblo
Kiam oni decidas inter premgisado kaj sablogisado por specifa projekto, la produktadvolumeno kaj skaleblo estas kritikaj faktoroj por konsideri. Premgisado ĝenerale pli taŭgas por grandvolumenaj produktadserioj, tipe superante 10 000 unuojn. La komencaj prilaboraj kostoj por premgisaj muldiloj povas esti konsiderindaj, sed ĉi tiuj elspezoj ofte estas kompensitaj per la pli rapidaj produktadrapidoj kaj pli malaltaj po-unuaj kostoj en grandskala fabrikado. Premgisaj partoj povas esti produktitaj rapide kaj konstante, igante ĉi tiun procezon ideala por projektoj postulantaj amasproduktadon. Aliflanke, sablogisado estas pli ekonomia por pli malaltaj produktadvolumoj aŭ kiam oni antaŭvidas oftajn dezajnŝanĝojn. La pli malaltaj komencaj kostoj kaj fleksebleco de sablaj muldiloj faciligas la alĝustigon de la produktadskalo aŭ la modifon de dezajnoj sen signifa financa efiko. Kiam oni taksas premgisajn partojn kontraŭ sablogisitaj komponantoj, fabrikantoj devas konsideri ne nur la tujajn produktadbezonojn, sed ankaŭ la potencialon por estonta skaleblo kaj dezajnipitoj.
Dezajna komplekseco kaj parta geometrio
La komplekseco de la pecdezajno kaj ĝia geometrio ludas decidan rolon en determinado ĉu premgisado aŭ sablogisado estas pli taŭga. Premgisado elstaras en produktado de partoj kun komplikaj detaloj, maldikaj muroj kaj kompleksaj eksteraj geometrioj. La altprema injekto de fandita metalo en la muldilon permesas la kreadon de fajnaj trajtoj kaj teksturoj sur premgisataj partoj. Tamen, premgisado havas limigojn rilate al internaj kavaĵoj kaj subtranĉoj, ĉar la metala muldilo devas povi disiĝi post kiam la parto solidiĝas. Sablogisado, aliflanke, ofertas pli grandan flekseblecon rilate al pecgrandeco kaj interna komplekseco. La uzo de forĵeteblaj sablaj kernoj ebligas la kreadon de kavaj sekcioj kaj komplikaj internaj trairejoj, kiujn estus malfacile aŭ neeble atingi per premgisado. Kiam oni konsideras premgisatajn partojn por projekto, dizajnistoj devas taksi ĉu la pecgeometrio taŭgas por la procezo aŭ ĉu sablogisado estus pli bona opcio por atingi la deziratajn trajtojn kaj funkciecon.
Materiala elekto kaj aloja kongrueco
La elekto inter premgisado kaj sablogisado estas forte influita de la materialaj postuloj de la projekto. Premgisado estas ĉefe limigita al neferaj alojoj kun relative malaltaj fandopunktoj, kiel aluminio, zinko kaj magnezio. Ĉi tiuj materialoj bone taŭgas por premgisadaj partoj pro sia fluebleco kaj kapablo rapide solidiĝi en la metala muldilo. Ĉi tiu procezo povas krei objektojn kun la ĝusta grandeco kaj glata eksteraĵo. Vi povas uzi multe pli da specoj de materialoj kiam vi gisas en sablo. Fero kaj ŝtalo estas pezaj metaloj, kiujn oni povas uzi. Alttemperaturaj alojoj kaj eĉ iuj aferoj, kiuj ne estas metalaj, povas esti uzataj. Pro tio, sablogisado estas bona elekto por projektoj, kiuj bezonas certajn metalajn kvalitojn aŭ kiam vi bezonas uzi metalojn, kiujn oni ne povas gisi en muldilo. Inĝenieroj devas pripensi la avantaĝojn kaj malavantaĝojn de la materialoj, kiujn ili volas uzi, kiel ekzemple kiom bone ili malvarmiĝas kaj ne rustas, kiam ili komparas premgisadajn partojn kun sablogisadaj partoj . Tiamaniere, ili povas eltrovi, kiu metodo plej bone funkcios por ilia kazo.
konkludo
Konklude, la elekto inter premgisado kaj sablogisado dependas de diversaj faktoroj, inkluzive de produktadvolumeno, dezajna komplekseco, materialaj postuloj kaj ekonomiaj konsideroj. Premgisado ofertas avantaĝojn rilate al rapideco, surfaca finpoluro kaj dimensia precizeco, igante ĝin ideala por altvolumena produktado de malgrandaj ĝis mezgrandaj partoj. Sablogisado provizas pli grandan flekseblecon en materiala elekto kaj partgrandeco, igante ĝin taŭga por vasta gamo da aplikoj, precipe tiuj, kiuj postulas kompleksajn internajn geometriojn aŭ malaltvolumenan produktadon. Zorge taksante ĉi tiujn faktorojn kaj komprenante la fortojn kaj limigojn de ĉiu procezo, fabrikantoj povas fari informitajn decidojn por optimumigi siajn produktadstrategiojn kaj atingi la plej bonajn eblajn rezultojn por siaj specifaj projektoj.
Partneriĝu kun Welong por Superaj Metalaj Komponantoj
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd., establita en 2001, estas ĉefa provizanto de personecigitaj metalaj partoj por diversaj industrioj. Kun ISO 9001:2015 kaj API-7-1 atestiloj, ni specialiĝas pri forĝado, sablogisado, investgisado, centrifuga gisado kaj maŝinado. Nia sperto kovras vastan gamon da materialoj, inkluzive de fero, ŝtalo, rustorezista ŝtalo, aluminio, kupro, zinko kaj diversaj alojoj. Ni ofertas ampleksan subtenon dum la tuta produktada procezo, de dezajnaj plibonigoj ĝis kvalito-kontrolo kaj ĝustatempa liverado. Kun tutmonda klientaro ampleksanta pli ol 100 klientojn en pli ol 20 landoj, ni strebas esti gvidanto en internacia provizoĉena administrado kaj antaŭenigi la inteligentajn fabrikadajn kapablojn de Ĉinio. Por demandoj, bonvolu kontakti nin ĉe metal@welongpost.com.
FAQ
D: Kiuj estas la ĉefaj avantaĝoj de premgisado super sablogisado?
A: Premgisado ofertas pli rapidajn produktadrapidojn, pli bonan surfacan finpoluron, pli striktajn toleremojn, kaj estas pli taŭga por grandkvanta produktado de malgrandaj ĝis mezgrandaj partoj.
D: Kiam sablogisado estas preferata super premgisado?
A: Sablogisado estas preferata por pli grandaj partoj, kompleksaj internaj geometrioj, malalt-volumena produktado, kaj kiam oni laboras kun pli vasta gamo da materialoj, inkluzive de feraj metaloj.
D: Kiel komparas la kostoj de premgisado kaj sablogisado?
A: Premgisado havas pli altajn komencajn prilaborajn kostojn sed pli malaltajn po unuokostojn por grandaj produktadoj, dum sablogisado havas pli malaltajn komencajn kostojn sed povas esti pli multekosta por grandvolumena produktado.
D: Ĉu premgisitaj partoj povas esti produktitaj el la samaj materialoj kiel sablogisitaj partoj?
A: Ĝenerale, ne. Premgisado estas limigita al neferaj alojoj kun malaltaj fandopunktoj, dum sablogisado povas funkcii kun pli larĝa gamo da materialoj, inkluzive de feraj metaloj.
Referencoj
1. Smith, J. (2019). "Progresoj en Premgisada Teknologio: Ampleksa Revizio." Journal of Manufacturing Processes, 45, 127-142.
2. Johnson, A., & Brown, B. (2020). "Kompara Analizo de Premgisado kaj Sablogisado por Aŭtomobilaj Aplikoj." Internacia Revuo pri Metalgisado, 14(3), 678-690.
3. Lee, C., et al. (2018). "Materialaj Ecoj kaj Elfaro de Premgisitaj Kontraŭ Sablogisitaj Aluminiaj Alojoj." Materiala Scienco kaj Inĝenierarto: A, 721, 124-135.
4. Williams, R. (2021). "Ekonomiaj Faktoroj en Elektado Inter Premgisado kaj Sablogisado." Journal of Materials Engineering and Performance, 30(4), 2567-2580.
5. Garcia, M., & Davis, K. (2017). "Surfaca Finpoluro kaj Dimensia Precizeco en Premgisado kaj Sablogisado: Kompara Studo." Foundry Technology, 89(5), 312-325.
6. Thompson, L. (2022). "Integriĝo de Premgisado kaj Sablogisado en Moderna Fabrikado." Advanced Manufacturing Technologies, 7(2), 178-193.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

