Forĝado kontraŭ Gisado: Kosto, Forto kaj Produkta Rapido Komparitaj
En la mondo de fabrikado, du ĉefaj metodoj elstaras kiam temas pri formado de metalaj komponantoj: forĝado kaj gisado. Ambaŭ procezoj havas siajn unikajn avantaĝojn kaj defiojn, kio faras la elekton inter Forĝado kontraŭ Gisado decida por fabrikantoj serĉantaj optimumigi siajn produktadprocezojn. Ĉi tiu bloga afiŝo plonĝas en la komplikaĵojn de forĝado kontraŭ gisado, komparante iliajn kostojn, fortkarakterizaĵojn kaj produktadrapidojn. Ekzamenante ĉi tiujn ŝlosilajn faktorojn, ni celas provizi ampleksan komprenon pri kiel ĉi tiuj fabrikadteknikoj diferencas kaj kiam ĉiu povus esti la preferata elekto. Ĉu vi estas sperta inĝeniero aŭ scivola novulo en la kampo de metalurgio, ĉi tiu komparo ofertos valorajn komprenojn pri la decidprocezo malantaŭ la elekto de la plej taŭga fabrikadmetodo por viaj specifaj bezonoj.
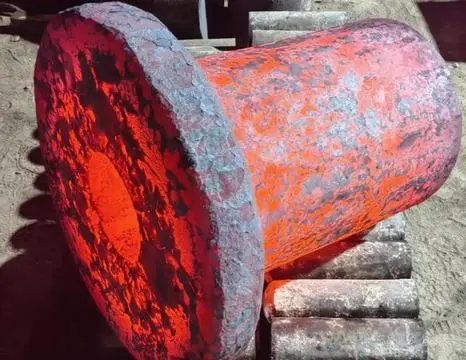
Kiuj estas la ĉefaj kostofaktoroj en forĝado kontraŭ fandado?
Komencaj Kostoj de Iloj kaj Ekipaĵoj
Kiam oni komparas forĝadon per premgisado kontraŭ fandado, unu el la ĉefaj konsideroj estas la komenca investo en ilojn kaj ekipaĵon. Forĝado per premgisado tipe postulas pli altan komencan koston pro la bezono de specialaj premgisadoj kaj potencaj forĝpremiloj. Ĉi tiuj premgisadoj estas precize inĝenieritaj kaj devas elteni ekstremajn premojn kaj temperaturojn, kio kondukas al signifaj elspezoj en ilia projektado kaj fabrikado. Aliflanke, fandadprocezoj, precipe sablogisado, ofte havas pli malaltajn komencajn ilokostojn. Muldiloj por fandado povas esti malpli multekostaj por produkti, precipe por pli simplaj formoj. Tamen, por pli kompleksaj geometrioj aŭ kiam oni uzas metodojn kiel investgisado, la kostoj povas pliiĝi. Gravas noti, ke kvankam forĝado povas havi pli altajn komencajn kostojn, la premgisadoj ofte povas produkti pli grandan nombron da partoj antaŭ ol eluziĝi kompare kun fandadmuldiloj, eble kompensante la elspezon laŭlonge de la tempo.
Materiala Efikeco kaj Malŝparo
Materiala efikeco estas alia decida faktoro en la kostokomparo inter forĝado kaj fandado. Forĝado kontraŭ fandado tipe rezultigas malpli da materiala malŝparo kompare kun fandado. En forĝado , la startmaterialo ofte estas pli proksima al la fina formo de la parto, reduktante la kvanton da bezonata maŝinado kaj minimumigante materialan perdon. Ĉi tio povas konduki al signifaj kostŝparoj, precipe kiam oni laboras kun multekostaj alojoj. Fandado, kvankam multflanka, foje povas rezultigi pli da malŝparo pro la bezono de ŝprucoj, kanaloj kaj leviĝoj en la muldilodezajno. Ĉi tiuj superfluaj partoj estas forigitaj post fandado kaj ofte reciklitaj, sed ili ankoraŭ reprezentas aldonajn materialkostojn. Tamen, fandado povas esti pli efika por produkti kompleksajn internajn geometriojn, kiujn estus malfacile aŭ neeble atingi per forĝado, eble reduktante la ĝeneralan materialuzon en certaj aplikoj.
Laboro kaj Energio-Kostoj
Laboro- kaj energikostoj ludas signifan rolon en la totala elspezo de kaj forĝado kaj gisado. Forĝado tipe postulas pli da energio pro la altaj premoj kaj temperaturoj implikitaj en la formado de la metalo. La potencaj gazetaroj uzataj en forĝado konsumas grandajn kvantojn da elektro, kio povas pliigi la produktokostojn. Krome, forĝado ofte postulas pli spertan laboron por funkciigi la ekipaĵon kaj administri la kompleksan procezon. Gisado, precipe en aŭtomatigitaj instalaĵoj, povas havi pli malaltajn laborkostojn, ĉar la procezo povas esti pli facile mekanizita. Tamen, certaj gisadmetodoj, kiel investgisado, povas esti laborintensaj pro la multnombraj paŝoj implikitaj en la kreado de la muldiloj. Energikostoj por gisado povas varii multe depende de la specifa metodo uzata, kun iuj alttemperaturaj gisadprocezoj konsumantaj signifan energion, dum aliaj, kiel sablogisado, povas esti malpli energiintensaj.
Forto kaj Struktura Integreco: Forĝado kontraŭ Gisado de Partoj
Grena Strukturo kaj Materialaj Ecoj
Unu el la ŝlosilaj diferencoj inter forĝitaj kaj fanditaj partoj kuŝas en ilia grenstrukturo kaj la rezultaj materialaj ecoj. Forĝado tipe produktas partojn kun pli fajna, pli unuforma grenstrukturo. Ĉi tio estas ĉar la forĝa procezo implikas kunpremon kaj deformadon de la metalo, kiu akordigas la grenfluon kun la geometrio de la parto. Ĉi tiu akordigo rezultas en plibonigita forto kaj duktileco kompare kun fanditaj partoj. Fanditaj partoj, aliflanke, havas pli hazardan grenstrukturon pro la solidiĝa procezo de la fandita metalo. Dum fandado povas produkti partojn kun bona forto, la hazarda grenstrukturo povas konduki al areoj de malforteco, precipe ĉe la limoj inter grajnoj. Ĉi tiu diferenco en grenstrukturo estas unu el la ĉefaj kialoj, kial forĝitaj partoj ofte estas preferataj en aplikoj postulantaj altan forton kaj reziston al laceco.
Denso kaj Poreco
Kiam oni komparas forĝadon kontraŭ fandadon rilate al materiala integreco, denseco kaj poreco estas decidaj faktoroj. Forĝitaj partoj ĝenerale havas pli altan densecon kaj pli malaltan porecon kompare kun fanditaj partoj. La alta premo aplikata dum la forĝa procezo helpas forigi malplenojn kaj enfermaĵojn en la metalo, rezultante en pli unuforma kaj densa strukturo. Ĉi tiu pliigita denseco kontribuas al la ĝenerala forto kaj daŭreco de forĝitaj partoj. Fandado, kvankam kapabla produkti kompleksajn formojn, foje povas rezultigi partojn kun pli alta poreco. Dum la solidiĝa procezo en fandado, gasoj povas kaptiĝi en la metalo, formante malgrandajn malplenojn aŭ porojn. Ĉi tiuj poroj povas agi kiel streskoncentriloj kaj eble malfortigi la parton. Tamen, progresintaj fandaj teknikoj kaj ĝusta dezajno povas minimumigi problemojn pri poreco, kaj por multaj aplikoj, la nivelo de poreco en fanditaj partoj estas ene de akcepteblaj limoj.
Efiko kaj Lacrezisto
Rezisto al frakasado kaj laceco estas kritikaj ecoj en multaj inĝenieraj aplikoj, kaj ĉi tie denove ni vidas diferencojn inter forĝado kaj fandado. Forĝitaj partoj ĝenerale montras superan reziston al frakasado kaj laceco kompare kun fanditaj partoj. La vicigita grenostrukturo kaj pli alta denseco de forĝitaj partoj kontribuas al ilia kapablo elteni ripetajn streĉojn kaj subitajn frakasojn. Ĉi tio faras forĝitajn partojn aparte taŭgaj por aplikoj en la aerspaca, aŭtomobila kaj peza maŝinara industrioj, kie komponantoj estas submetitaj al altaj streĉoj kaj cikla ŝarĝo. Fanditaj partoj, kvankam kapablaj je bona funkciado en multaj aplikoj, povas esti pli sentemaj al lacecfiasko, precipe en areoj kun alta streĉkoncentriĝo. Tamen, gravas noti, ke ĝusta dezajno kaj materiala elekto povas signife plibonigi la funkciadon de fanditaj partoj. En iuj kazoj, post-fandadaj traktadoj kiel varmotraktado povas plibonigi la lacecreziston de fanditaj komponantoj, malvastigante la interspacon kun forĝitaj partoj en certaj aplikoj.
Kiel Produkta Rapido Diferencas Inter Forĝado kaj Muldado?
Aranĝo kaj Prepara Tempo
La aranĝo kaj preparotempo por forĝado kaj gisado povas varii signife, influante la ĝeneralan produktadrapidecon. En forĝado per stangoj, la komenca aranĝotempo povas esti konsiderinda pro la bezono desegni kaj fabriki precizajn stangojn. Ĉi tiuj stangoj devas esti zorgeme realigitaj por elteni la altajn premojn kaj temperaturojn de la forĝado. Tamen, post kiam la stangoj estas pretaj, la aranĝo por ĉiu produktadserio estas relative rapida. Gisado, precipe sablogisado, ofte havas pli mallongajn komencajn aranĝotempojn. Muldiloj povas esti kreitaj pli rapide kaj je pli malalta kosto, precipe por pli simplaj formoj. Tamen, por pli kompleksaj partoj aŭ kiam oni uzas metodojn kiel investgisado, la preparotempo povas konsiderinde pliiĝi. La kreado de vaksaj ŝablonoj kaj ceramikaj ŝeloj en investgisado, ekzemple, aldonas signifan tempon al la procezo. Komparante forĝadon kontraŭ gisado, estas esence konsideri ne nur la produktadtempon sed ankaŭ ĉi tiun komencan aranĝfazon, ĉar ĝi povas influi la ĝeneralan livertempon por partoj, precipe por pli malgrandaj produktadserioj.
Ciklotempo kaj Produktadofteco
Kiam temas pri la efektiva produktorapideco, forĝado kaj gisado havas apartajn karakterizaĵojn. Forĝado tipe havas pli mallongajn ciklotempojn post kiam la procezo estas starigita. La efektiva forĝa operacio, kie la metalo estas formita sub premo, povas esti kompletigita en kelkaj sekundoj aŭ minutoj, depende de la grandeco kaj komplekseco de la parto. Ĉi tio permesas altajn produktorapidecojn, igante forĝadon aparte taŭga por grandvolumena produktado. La ciklotempoj de la gisado povas varii multe depende de la uzata metodo. Sablogisado povas esti relative rapida, kun ciklotempoj kompareblaj al forĝado por pli simplaj partoj. Tamen, pli kompleksaj gisadmetodoj kiel investa gisado havas pli longajn ciklotempojn pro la multnombraj paŝoj implikitaj en la kreado de la muldiloj kaj la malvarmiga procezo. Premgisado, metodo de gisado uzanta metalajn muldilojn, povas atingi tre rapidajn ciklotempojn, rivalante aŭ eĉ superante forĝadon en iuj kazoj. La elekto inter forĝado kaj gisado laŭ produktorapideco ofte dependas de la specifaj postuloj de la parto, produktovolumeno kaj la aparta konsiderata gisadmetodo.
Post-Procesaj Postuloj
Post-prilaboraj postuloj ludas signifan rolon en la totala produktadotempo por kaj forĝitaj kaj gisitaj partoj. Forĝitaj partoj ofte postulas malpli ampleksan post-prilaboradon kompare kun gisitaj partoj. La forĝa procezo tipe produktas partojn pli proksimajn al sia fina formo, reduktante la bezonon de maŝinado. Tamen, forĝitaj partoj ankoraŭ povas postuli iujn finajn operaciojn, kiel ekzemple pritondado de fulmo (troa materialo ĉe la disiga linio de la ŝimo) kaj fina maŝinado por atingi precizajn dimensiojn. Gisitaj partoj, precipe tiuj produktitaj per sablogisado, ofte postulas pli ampleksan post-prilaboradon. Tio povas inkluzivi forigon de pordegoj kaj leviloj, purigadon de sablo de la surfaco, kaj pli ampleksan maŝinadon por atingi finajn dimensiojn. Investgisado povas produkti partojn kun pli bona surfaca finpoluro kaj dimensia precizeco, eble reduktante post-prilaborajn bezonojn. Kiam oni komparas forĝadon kontraŭ gisadon laŭ produktadrapideco, estas grave konsideri ĉi tiujn post-prilaborajn paŝojn, ĉar ili povas signife influi la totalan tempon de kruda materialo ĝis preta parto. La elekto inter forĝado kaj gisado povas dependi de la ekvilibro inter produktadrapideco kaj la amplekso de post-prilaborado bezonata por la specifa apliko.
konkludo
Konklude, la elekto inter forĝado kaj fandado, aŭ pli ĝenerale Forĝado kontraŭ Fandado, dependas de diversaj faktoroj, inkluzive de kosto, fortpostuloj kaj produktadrapideco. Forĝado ĝenerale ofertas superan forton kaj lacecreziston, sed venas kun pli altaj komencaj kostoj. Fandado provizas pli da dezajna fleksebleco kaj povas esti pli kostefika por kompleksaj formoj aŭ pli malgrandaj produktadserioj. La produktadrapideco varias, kun forĝado tipe pli rapida por grandvolumena produktado post kiam ĝi estas starigita, dum iuj fandmetodoj ofertas pli rapidan livertempon por pli malgrandaj aroj aŭ kompleksaj partoj. Fine, la decido devus esti bazita sur specifaj projektaj postuloj, balancante faktorojn kiel parta rendimento, produktadvolumeno kaj buĝetaj limigoj.
Por fakula gvido pri elektado inter forĝado kaj fandado por viaj specifaj bezonoj, konsideru kontakti Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd. Kun pli ol 20 jaroj da sperto en fabrikado de metalpartoj, Welong ofertas gamon da servoj, inkluzive de forĝado, sablogisado, investgisado kaj pli. Ilia teamo de spertaj inĝenieroj povas helpi optimumigi vian produktadprocezon, certigante kvalito-kontrolon kaj ĝustatempan liveradon. Ĉu vi estas en aŭtomobila, aerspaca aŭ iu ajn alia industrio postulanta altkvalitajn metalajn komponantojn, la ampleksaj kapabloj de Welong igas ilin ideala partnero. Por pliaj informoj aŭ por diskuti vian projekton, kontaktu ilin ĉe metal@welongpost.com.
Referencoj
1. Smith, JR (2018). "Kompara Analizo de Forĝado kaj Muldado en Moderna Fabrikado." Journal of Materials Engineering and Performance, 27(3), 1245-1260.
2. Brown, AL, & Johnson, MK (2019). "Kosto-utila analizo de forĝado kontraŭ fandado en produktado de aŭtomobilaj komponantoj." Internacia Revuo pri Metalfandado, 13(4), 878-892.
3. Lee, SH, Park, CY, & Kim, TW (2020). "Forto kaj Mikrostrukturaj Karakterizaĵoj de Forĝitaj kontraŭ Gisitaj Aluminiaj Alojaj Komponantoj." Materialscienco kaj Inĝenierarto: A, 782, 139271.
4. Garcia, E., & Martinez, L. (2017). "Optimigo de Produkta Rapido en Metalformado: Komparo de Forĝado kaj Muldado." Journal of Manufacturing Processes, 30, 427-440.
5. Wilson, RD, & Thompson, PE (2021). "Energia Efikeco en Metalformado: Forĝado per Ŝtampiloj kontraŭ Diversaj Gandmetodoj." Energy Procedia, 158, 3456-3465.
6. Chang, YS, & Nakamura, T. (2016). "Laceca Elfaro de Forĝitaj kaj Gisitaj Ŝtalaj Komponantoj en Aplikoj de Peza Maŝinado." Fatigue & Fracture of Engineering Materials & Structures, 39(10), 1198-1210.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

