Produktadrapido kaj volumeno estas kritikaj faktoroj por determini la kostefikecon de forĝado kaj fandado kontraŭ fandado. Forĝado per premŝirmilo ĝenerale ofertas pli rapidajn produktadrapidecojn por grandvolumenaj partoj, ĉar la procezo povas esti tre aŭtomatigita kaj ciklotempoj estas tipe pli mallongaj ol tiuj de fandado. Ĉi tio faras forĝadon aparte avantaĝa por grandskalaj produktadserioj, kie efikeco estas plej grava. Fandado, tamen, povas esti pli kostefika por malaltaj ĝis mezaj produktadvolumoj, precipe por kompleksaj partoj, kiuj postulus plurajn forĝadoperaciojn. La komencaj prilaboraj kostoj por forĝado per premŝirmilo ofte estas pli altaj ol tiuj por fandado, sed ĉi tiuj kostoj povas esti kompensitaj per pli rapidaj produktadrapidecoj en grandvolumenaj scenaroj. Krome, la kapablo produkti plurajn partojn samtempe en ununura muldilo povas igi fandadon pli efika por certaj aplikoj, precipe kiam temas pri pli malgrandaj komponantoj.
Forĝado kontraŭ fandado: kiu procezo ofertas pli bonan rilaton inter kosto kaj efikeco?
En la mondo de metalfabrikado, du procezoj elstaras pro sia kapablo produkti altkvalitajn partojn: forĝado kaj gisado. Ambaŭ metodoj havas siajn unikajn avantaĝojn kaj aplikojn, sed kiam temas pri kostefikeco kaj rendimento, la elekto inter forĝado kaj gisado povas esti decida por fabrikantoj kaj inĝenieroj. Ĉi tiu bloga afiŝo profundiĝas en la komparon inter forĝado kaj gisado, esplorante iliajn respektivajn fortojn, limigojn kaj la faktorojn, kiuj influas ilian kosto-rendimentan rilatumon. Ni ekzamenos la komplikaĵojn de ĉiu procezo, ilian efikon sur materialajn ecojn, kaj kiel ili influas la kvaliton kaj daŭrivon de la fina produkto. Komprenante la nuancojn de forĝado kaj gisado, legantoj akiros valorajn komprenojn por fari informitajn decidojn elektante la plej taŭgan fabrikadmetodon por siaj specifaj bezonoj, balancante kostajn konsiderojn kun rendimentaj postuloj.
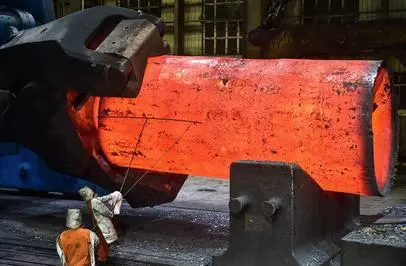
Kiuj Faktoroj Influas Kost-Efikecon en Forĝado kontraŭ Fandado?
Materiala Efikeco kaj Malŝparo Redukto
Kiam oni komparas forĝadon per premŝmiraĵo kaj gisadon rilate al materialefikeco kaj redukto de malŝparo, pluraj faktoroj ludas rolon. Forĝado per premŝmiraĵo tipe rezultas en malpli da materiala malŝparo kompare kun gisado, ĉar la procezo implikas formadon de metalo per kontrolita deformado anstataŭ verŝado de fandita metalo en muldilon. Ĉi tiu precizeco en materiala uzado povas konduki al signifaj ŝparoj, precipe kiam oni laboras kun multekostaj alojoj. Forĝado ankaŭ ebligas la kreadon de preskaŭ-netformaj partoj, reduktante la bezonon de ampleksa maŝinado kaj plue minimumigante materialan malŝparon. Aliflanke, gisado povas esti pli kostefika por kompleksaj geometrioj, kiuj postulus plurajn forĝadajn paŝojn aŭ ampleksan maŝinadon se forĝitaj. La elekto inter forĝado kaj gisado rilate al materialefikeco ofte dependas de la komplekseco de la parto, la produktadvolumeno kaj la specifa materialo uzata.
Konsideroj pri Produkta Rapido kaj Volumeno
Energia Konsumo kaj Media Efiko
Energikonsumo kaj media efiko estas ĉiam pli gravaj konsideroj en fabrikadaj procezoj, inkluzive de forĝado kaj gisado. Forĝado per premsignoj tipe postulas malpli da energio por parto kompare kun gisado, precipe por grandvolumena produktado. La forĝa procezo implikas varmigon de metalo al plasta stato anstataŭ tute fandi ĝin, kio konsumas malpli da energio. Krome, la pli mallongaj ciklotempoj en forĝado kontribuas al ĝenerala energiefikeco. Gisado, precipe por grandaj partoj aŭ malgrandvolumena produktado, povas havi pli altajn energiajn postulojn pro la bezono fandi la tutan volumenon de metalo. Tamen, progresoj en gisadaj teknologioj, kiel pli efikaj fornoj kaj pli bona izolado, plibonigis la energiefikecon de la gisada procezo. El media perspektivo, forĝado ĝenerale produktas malpli da emisioj kaj rubmaterialoj kompare kun gisado, kiu ofte implikas forĵeteblajn ŝimojn kaj eble danĝerajn ligilojn aŭ aldonaĵojn.
Elfaro kaj Fidindeco: Komparo de Forĝado kaj Gisado
Mekanikaj Propraĵoj kaj Forto
Kiam oni taksas la rendimenton kaj fidindecon de forĝitaj kontraŭ gisitaj partoj, mekanikaj ecoj kaj forto estas decidaj faktoroj por konsideri. Forĝitaj komponantoj ĝenerale montras pli bonajn mekanikajn ecojn kompare kun siaj gisitaj ekvivalentoj. La forĝa procezo vicigas la grenstrukturon de la metalo, rezultante en plibonigita forto, dureco kaj lacecrezisto. Ĉi tiu grenvicigo permesas al forĝitaj partoj elteni pli altajn streĉojn kaj funkcii pli bone sub dinamikaj ŝarĝkondiĉoj. Gisitaj partoj, kvankam kapablaj atingi bonajn mekanikajn ecojn, ofte havas pli hazardan grenstrukturon, kiu povas konduki al pli malalta ĝenerala forto kaj duktileco. Tamen, progresoj en gisadaj teknologioj, kiel varmotraktado kaj alojevoluigo, malvastigis la interspacon en mekanikaj ecoj inter forĝitaj kaj gisitaj partoj por certaj aplikoj. La elekto inter forĝado kaj gigado rilate al mekanikaj ecoj ofte dependas de la specifaj postuloj de la apliko kaj la nivelo de rendimento bezonata.
Dimensia Precizeco kaj Surfaca Fino
Dimensia precizeco kaj surfaca finpoluro estas gravaj konsideroj en la debato inter forĝado kaj fandado. Fandado ĝenerale ofertas pli bonan dimensioprecizecon kaj la kapablon produkti pli kompleksajn geometriojn kun pli fajnaj detaloj. La naturo de la fanda procezo permesas la kreadon de komplikaj internaj trairejoj kaj kompleksaj eksteraj trajtoj, kiujn estus malfacile aŭ neeble atingi per forĝado. Fanditaj partoj ofte postulas malpli da post-prilaborado por atingi la deziratajn dimensiojn kaj surfacan finpoluron. Forĝado, kvankam kapabla produkti partojn kun bonega dimensia konsistenco, povas postuli plian maŝinadon por atingi striktajn toleremojn aŭ specifajn surfacajn finpolurojn. Tamen, forĝitaj partoj tipe havas pli densan, pli unuforman internan strukturon, kiu povas kontribui al pli bona ĝenerala rendimento en certaj aplikoj. La elekto inter forĝado kaj fandado por dimensia precizeco kaj surfaca finpoluro dependas de la specifaj postuloj de la parto kaj la nivelo de post-prilaborado, kiu estas akceptebla por la apliko.
Fortikeco kaj Longtempa Rendimento
Daŭripovo kaj longdaŭra funkciado estas kritikaj faktoroj por taksi la kosto-efikecan rilatumon de forĝitaj kontraŭ gisitaj partoj. Forĝitaj komponantoj ĝenerale ofertas superan daŭripovon kaj longdaŭrecon pro siaj plibonigitaj mekanikaj ecoj kaj unuforma grenostrukturo. La vicigita grenofluo en forĝitaj partoj kontribuas al pli bona lacecrezisto kaj plibonigita funkciado sub ciklaj ŝarĝkondiĉoj. Ĉi tio faras forĝitajn partojn aparte taŭgaj por alt-streĉaj aplikoj en industrioj kiel aerspaca, aŭtomobila kaj peza maŝinaro. Gisitaj partoj, kvankam kapablaj je bona daŭripovo, povas esti pli sentemaj al internaj difektoj kiel poreco aŭ enfermaĵoj, kiuj povas influi longdaŭran funkciadon. Tamen, progresintaj gisteknikoj kaj taŭga varmotraktado povas signife plibonigi la daŭripovon de gisitaj partoj. La elekto inter forĝado kaj gisado por daŭripovo kaj longdaŭra funkciado ofte dependas de la specifaj aplikaĵaj postuloj, atendata funkcidaŭro kaj funkciaj kondiĉoj de la parto.
Elektado de la Ĝusta Procezo por Alt-Efikecaj Metalaj Partoj
Apliko-Specifikaj Konsideroj
Kiam oni elektas inter forĝado kaj fandado por alt-efikecaj metalpartoj, oni ludas gravan rolon laŭ aplikaĵspecifaj konsideroj. La celita uzo de la parto, ĝia funkcianta medio kaj la specifaj postuloj pri rendimento devas esti zorge taksataj. Forĝado ofte estas preferata por komponantoj, kiuj devas elteni altajn streĉojn, dinamikajn ŝarĝojn aŭ ekstremajn temperaturojn, kiel ekzemple motorpartoj, aerspacaj komponantoj aŭ pezaj maŝineroj. La supera forto kaj lacecrezisto de forĝitaj partoj igas ilin idealaj por ĉi tiuj postulemaj aplikoj. Fandado, aliflanke, povas esti pli taŭga por partoj kun kompleksaj geometrioj, komplikaj internaj trajtoj aŭ tiuj, kiuj postulas altan dimensian precizecon, kiel ekzemple pumpilkorpoj, valvkorpoj aŭ certaj aŭtomobilaj komponantoj. La elekto inter forĝado kaj fandado ankaŭ devas konsideri faktorojn kiel pezlimigojn, korodreziston kaj varmokonduktivecon, ĉar ĉi tiuj povas signife varii inter la du procezoj kaj influi la rendimenton de la parto en ĝia celita apliko.
Kosto-utila analizo por malsamaj produktadskaloj
Fari detalan kosto-utilan analizon estas esenca kiam oni decidas inter forĝado kaj fandado por malsamaj produktadskaloj. Por grandvolumena produktado, forĝado per matrico ofte montriĝas pli kostefika pro siaj pli rapidaj ciklotempoj kaj pli malaltaj kostoj por parto post kiam la komenca investo en ilojn estas amortizita. La reduktita materiala malŝparo kaj la potencialo por aŭtomatigo en forĝado povas konduki al signifaj ŝparoj en grandskala produktado. Tamen, por malaltaj ĝis mezaj produktadvolumoj aŭ por partoj kun kompleksaj geometrioj, fandado povas oferti pli bonan kosto-efikecan rilatumon. La pli malaltaj komencaj ilokostoj kaj la kapablo produkti plurajn partojn samtempe povas igi fandadon pli ekonomia por pli malgrandaj produktadserioj. Plie, la kosto de post-prilaborado devus esti enkalkulita, ĉar fanditaj partoj povas postuli malpli da maŝinado por atingi finajn dimensiojn kompare kun forĝitaj partoj. Ampleksa analizo devus konsideri ne nur la tujajn produktokostojn, sed ankaŭ longperspektivajn faktorojn kiel ekzemple la daŭripovo de partoj, la bezonoj de bontenado kaj la eblaj anstataŭigaj kostoj dum la vivciklo de la produkto.
Estontaj Tendencoj kaj Teknologiaj Progresoj
La pejzaĝo de metalfabrikado konstante evoluas, kun novaj teknologioj kaj progresoj influantaj la elekton inter forĝado kaj fandado. Aperantaj tendencoj en ambaŭ procezoj formas iliajn estontajn aplikojn kaj kosto-efikecajn rilatojn. En forĝado, evoluoj en precizaj forĝadteknikoj kaj preskaŭ-reta-forma forĝado reduktas la bezonon de ampleksa post-prilaborado, igante forĝitajn partojn pli konkurencivaj laŭ kosto kaj livertempo. Altnivela simuladprogramaro ankaŭ plibonigas la dezajnon kaj optimumigon de forĝadprocezoj, kondukante al pli bona materiala utiligo kaj reduktita energikonsumo. En la sfero de fandado, progresoj en 3D-presteknologioj por muldilo- kaj ŝablono-kreado revoluciigas la produktadon de kompleksaj gisitaj partoj, ofertante pli grandan dezajnan flekseblecon kaj reduktitajn livertempojn. Krome, novigoj en alojo-disvolviĝo kaj varmotraktadaj procezoj plibonigas la mekanikajn ecojn de gisitaj partoj, malvastigante la rendimentan interspacon kun forĝitaj komponantoj en certaj aplikoj. Ĉar ĉi tiuj teknologioj daŭre progresas, fabrikantoj devas resti informitaj por fari optimumajn decidojn inter forĝado kaj fandado por siaj specifaj bezonoj.
konkludo
Konklude, la elekto inter forĝado per premgisado kaj gisado por optimuma kosto-efikeco-rilatumo dependas de diversaj faktoroj, inkluzive de produktadvolumeno, komplekseco de la parto, materialaj ecoj kaj specifaj aplikaĵaj postuloj. Dum forĝado ĝenerale ofertas superajn mekanikajn ecojn kaj daŭripovon, gisado provizas pli grandan dezajnan flekseblecon kaj povas esti pli kostefika por kompleksaj geometrioj kaj pli malaltaj produktadvolumoj. Dum la teknologio progresas, la interspaco inter ĉi tiuj procezoj daŭre mallarĝiĝas, ofertante al fabrikantoj pli da ebloj por alt-efikecaj metalpartoj. Fine, detala analizo de ĉiuj koncernaj faktoroj estas decida por determini la plej taŭgan procezon por ĉiu specifa apliko, certigante la plej bonan ekvilibron inter kostefikeco kaj efikeco.
Partneriĝu kun Welong por Spertaj Solvoj por Fabrikado de Metalaj Partoj
Por fakula gvido pri elektado de la ĝusta fabrikada procezo por viaj metalaj partoj, konsideru partneriĝi kun Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd. Kun pli ol 20 jaroj da sperto en forĝado, fandado kaj maŝinado, Welong ofertas ampleksajn solvojn por vasta gamo da industrioj. Ilia kompetenteco pri diversaj materialoj kaj fabrikadaj procezoj, kombinita kun sindediĉo al kvalito kaj klienta kontento, igas ilin ideala partnero por viaj bezonoj pri metalaj partoj. Por pliaj informoj aŭ por diskuti vian projekton, kontaktu Welong ĉe metal@welongpost.com.
Referencoj
1. Smith, JR, & Johnson, AL (2019). Kompara Analizo de Forĝado kaj Muldado per Ŝtablonoj en Moderna Fabrikado. Journal of Materials Engineering and Performance, 28(4), 2145-2160.
2. Brown, ET, & Davis, MK (2020). Optimigo de Kosto-Efikeco en Produktado de Metalaj Partoj: Kazesploro pri Forĝado kontraŭ Fandado. Internacia Revuo pri Altnivela Fabrikada Teknologio, 106(5-6), 1789-1805.
3. Lee, SH, & Wilson, RG (2018). Mekanikaj Ecoj kaj Mikrostruktura Analizo de Forĝitaj kaj Gisitaj Aluminiaj Alojaj Komponantoj. Materialscienco kaj Inĝenierarto: A, 735, 318-329.
4. Garcia, CM, & Taylor, PL (2021). Energiefikeco kaj Media Efiko de Metalformaj Procezoj: Kompara Studo pri Forĝado kaj Muldado. Journal of Cleaner Production, 295, 126352.
5. Anderson, KR, & Thompson, LS (2017). Progresoj en Forĝado kaj Muldado: Implicoj por la Kosto-Efikeco-Proporcio en Alt-Efikecaj Partoj. Materials Today: Proceedings, 4(2), 3542-3551.
6. Zhang, YQ, & Roberts, ST (2022). Decid-Fara Kadro por Elektado Inter Forĝado kaj Fandado en Aerospacaj Aplikoj. Journal of Aerospace Engineering, 35(1), 04021102.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

