Falforĝita kontraŭ Premita Forĝita: Elektado de la Ĝusta Forĝa Metodo
La elekto inter gutforĝado kaj premforĝado dependas de la bezonoj de la apliko, la kvanto de produktado, kaj la nivelo de precizeco bezonata. Gutforĝado estas bonega por fari fortikajn partojn kun bonega grenostrukturo kaj mekanikaj ecoj. Ĉi tio igas ĝin perfekta por alt-streĉaj laboroj en la aerspaca kaj aŭtomobila industrioj. Premita forĝado estas bonega por fari precizajn partojn, kiuj ne bezonas multan tranĉadon, ĉar ĝi donas la plej bonan surfacan finpoluron kaj precizecon laŭ grandeco. Scii ĉi tiujn bazajn diferencojn en gutforĝado helpas al aĉetmanaĝeroj fari inteligentajn elektojn, kiuj ekvilibrigas rendimenton, koston kaj la rapidon de produktado por la metalpartoj, kiujn ili fabrikas.
Kompreni la Fundamentojn de Metalformado
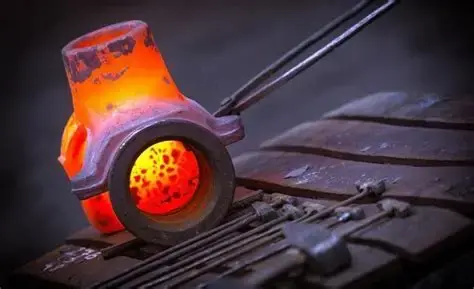
Kontrolita deformado estas uzata en metalformaj metodoj por formi krudmaterialojn en pretajn partojn. Ĝi estas tipo de fermit-ŝtabula forĝado, kie varma metalo fluas en perfekte maŝinprilaboritajn ŝtabulkavaĵojn. Gutforĝado kaj premforĝado estas ambaŭ ekzemploj de tio. La ĉefa ŝanĝo estas kiel la forto estas aplikata al la laborpeco. Gutforĝado trafas objektojn rapide kaj forte per la frapenergio de faligado de pezoj aŭ marteloj. Kiam vi premforĝas ion, konstanta premo estas aplikata per hidraŭlikaj aŭ mekanikaj sistemoj.
Tri kernaj diferencoj aperas:
- Metodo de energiliverado - Efiko kontraŭ kontinua premo
- Deformada rapideco - Alt-rapida kontraŭ kontrolita malrapida formado
- Karakterizaĵoj de ŝeluplenigo - Dinamika fluo kontraŭ statika kunpremo
Ĉi tiuj diferencoj havas grandan efikon sur la grenfluopadronojn, mekanikajn kvalitojn kaj dimensiajn toleremojn de la finaj forĝitaj partoj. Ĉar la grenstrukturo pli bone disvolviĝas en gutforĝado, ĝi estas pli bona por fari partojn, kiuj estos forte trafitaj, kiel bieloj aŭ krankoŝaftoj.
Analizo de la Forĝa Procezo de Guto
Gutforĝado uzas ilojn, kiuj pezas inter 500 kaj 50 000 funtojn kaj liveras kinetan energion per gravito aŭ potenco. La rapida kolizio igas la metalon flui dinamike, kio kreas partojn tre fortikaj.
Procezaj avantaĝoj inkluzivas:
- Supera grenfluo-aranĝo kun komponenta geometrio
- Plibonigitaj mekanikaj ecoj per rapida deformado
- Bonega firmigo de internaj malplenoj
- Pli altaj produktadorapidecoj por mez-kompleksaj partoj
- Pli malaltaj komencaj prilaboraj kostoj kompare kun grandaj gazetaraj sistemoj
Forĝadmartelaj frapoj kaŭzas tujajn prempikojn ĝis 100 000 psi, kiuj premas la metalon en la komplikajn detalojn de la ŝimo. Ĉi tiu rapida deformado glatigas la grenostrukturon, kio faras la streĉreziston 15-25% pli alta ol ĉe poluritaj opcioj. Kiam metaloj estas trafitaj, ili rapide malvarmiĝas, kio ŝanĝas iliajn mekanikajn kvalitojn. Tial la integrado de varmotraktado estas tre grava. La plej bona miksaĵo de malmoleco kaj duktileco atingiĝas per ĝusta kontrolado de la temperaturo. Vi povas akiri pli bonan rendimenton per gutforĝado pro la maniero kiel ĝi deformas. Ĉi tio estas aparte vera por partoj de aŭtopendado aŭ juntoj de naftoboriloj, kiuj devas esti tre rezistemaj al eluziĝo.
Profunda Plonĝo en Premita Forĝa Teknologio
Por forĝado per premo, oni uzas hidraŭlikajn aŭ mekanikajn premojn kun forto ĝis 75,000 tunoj. La konstanta, kontrolita premo ebligas precize kontroli la fluon de metalo kaj atingi tre precizajn mezuradojn.
Ŝlosilaj teknologiaj avantaĝoj:
- Dimensiaj tolerancoj ene de ±0.005 coloj estas atingeblaj
- Konstanta murdikeco tra kompleksaj geometrioj
- Minimuma fulmgenerado reduktas materialan malŝparon
- Pli bona kontrolo de la direkto de grenfluo
- Bonega surfaco-finpolura kvalito
La konstanta premapliko de gutforĝado permesas al la tuta ŝimo esti plenigita, kio estas aparte helpema por aerspacaj partoj, kiuj bezonas komplikajn internajn pasejojn. Estas ankoraŭ eble kontroli la rapidon de deformado, kiu haltigas termikajn gradientojn, kiuj povus difekti la strukturon de la metalo. Gazetara forĝado povas pritrakti pli grandajn pecojn; en iuj lokoj, ĝi povas pritrakti partojn, kiuj pezas pli ol 100,000 funtojn. Forĝaddifektoj kiel subplenigo kaj malvarmaj fermoj, kiuj okazas ofte en rapidaj efikprocezoj, malpli verŝajne okazas en la kontrolita agordo.
Komparo de testdatumoj montras:
- Surfaca malglateco: 63-125 mikrocoloj (premo) kontraŭ 125-250 mikrocoloj (gutigo)
- Dimensia variado: ±0.003-0.008" (premo) kontraŭ ±0.008-0.015" (falo)
- Fulmdikeco: 0.050-0.125" (premo) kontraŭ 0.125-0.375" (guto)
Se vi bezonas precizajn partojn por medicinaj aparatoj aŭ altkvalitajn aviadilpartojn, kiuj devas dense kuniĝi, premita forĝado donas al vi la plej bonan kontrolon super la dimensioj kaj kvalito de la surfaco.
Komparo de rendimento: Mekanikaj ecoj
Gutforĝado kaj premforĝado havas malsamajn mekanikajn ecojn ĉar ili uzas malsamajn deformadprocezojn kaj kreas malsamajn mikrostrukturojn. Scii pri ĉi tiuj diferencoj helpas vin elekti la ĝustan procezon por ĉiu apliko.
Analizo de fortaj karakterizaĵoj:
Gutforĝado tipe atingas:
- Streĉa forto: 85,000-180,000 psi
- Eltenivo: 60,000-150,000 psio
- Frapa rezisto: Supera pro rafinita grenostrukturo
- Lacecvivo: 25-40% pli alta ol maŝinprilaboritaj ekvivalentoj
Gazetara forĝado liveras:
- Streĉa forto: 80,000-170,000 psi
- Eltenivo: 55,000-140,000 psio
- Dimensia stabileco: Escepta pro kontrolita deformado
- Surfaca integreco: Supera finpoluro, reduktante streskoncentriĝojn
La rapida deformado en gutforĝado kreas favorajn grenfluopadronojn, precipe utilajn por komponantoj submetitaj al cikla ŝarĝo. La kontrolita medio de premforĝado produktas pli unuformajn ecojn tra la tuta komponanta sekco.
Efikeco de materiala utiligo:
- Gutforĝado: 85-90% materiala utiligo
- Gazetara forĝado: 90-95% materiala utiligo
Grenfluo-optimigo varias inter procezoj. Gutforĝado elstaras en vicigado de fibrostrukturo kun ĉefaj streĉdirektoj, dum premforĝado konservas koherajn ecojn en pluraj orientiĝoj. Se vi bezonas komponantojn por rotaciantaj maŝinoj aŭ alt-streĉaj strukturaj aplikoj, tiam la supera grenorafiniĝo de gutforĝado provizas plibonigitan daŭrivon kaj servodaŭron.
Ekonomiaj Konsideroj kaj Produktada Efikeco
Kostanalizo ampleksas investojn en ilojn, produktadorapidecojn, materialan utiligon, forĝadon per forĝado kaj duarangajn operaciojn. Ambaŭ procezoj ofertas apartajn ekonomiajn avantaĝojn depende de la produktadvolumeno kaj la komplekseco de la komponentoj.
Komparo de komenca investo:
Gutforĝa ekipaĵo:
- Martelsistemoj: 200 000-2 000 000 USD
- Kostoj de ŝablono: 25 000-300 000 USD por aro
- Aranĝtempo: 2-6 horoj
- Produktado: 60-300 pecoj/horo
Sistemoj por forĝado per gazetaro:
- Hidraŭlikaj gazetaroj: 500 000-5 000 000 USD
- Kostoj de ŝablono: 25 000-300 000 USD por aro
- Aranĝtempo: 4-12 horoj
- Produktado: 20-150 pecoj/horo
Funkciigaj kostoj favoras forĝadon per gutpremado por mezgranda produktado pro pli altaj ciklorapidecoj kaj pli malalta energikonsumo po peco. Gazetara forĝado fariĝas ekonomia por altprecizaj, malaltvolumenaj aplikoj, kie redukto de sekundara maŝinado pravigas pli altajn prilaborajn kostojn.
La totala kosto de proprieto inkluzivas:
- Energikonsumo: Gutforĝado uzas 30-50% malpli da energio por funto
- Prizorgadaj postuloj: Gazetaraj sistemoj postulas pli oftan hidraŭlikan servon
- Laborintenseco: Gazetara forĝado bezonas pli spertajn funkciigistojn
- Kvalitkontrolo: Gazetara forĝado reduktas inspektajn postulojn
Se vi bezonas kostefikan produktadon por aŭtokomponentoj kun volumoj superantaj 10 000 pecojn ĉiujare, tiam falforĝado provizas superajn ekonomiajn revenojn per pli alta trairo kaj pli malaltaj prilaboraj kostoj.
Kvalito-Kontrolo kaj Konformo-Normoj
Kvalitkontrolo en forĝaj operacioj postulas ampleksajn testajn protokolojn certigantajn konformecon al internaciaj normoj, inkluzive de ISO 9001:2015, AS9100, kaj industri-specifaj atestadoj.
Kritikaj kvalitparametroj:
Dimensia konfirmo:
- Koordinataj mezurmaŝinoj (CMM) por kompleksaj geometrioj
- Statistika procesregado konservas Cpk-valorojn >1.33
- Protokoloj pri la unua inspektado de artikoloj
- Dumprocezaj monitoradsistemoj
Postuloj pri metalurgia testado:
- Streĉa testado laŭ ASTM E8-normoj
- Malmoleco-kontrolo uzante Rockwell- aŭ Brinell-metodojn
- Ultrasona inspektado por detekto de internaj difektoj
- Magneta partikla inspektado por identigo de surfacaj fendetoj
Protokoloj pri nedetruaj testadoj:
- Vida inspektado por takso de surfaca kvalito
- Penetranta testado rivelas surfacajn malkontinuecojn
- Ultrasona ekzameno detektas internajn difektojn
- Dimensia inspektado certigante specifan konformecon
Dokumentaj postuloj inkluzivas materialajn atestilojn, procezajn parametrojn, forĝadon per faligado kaj spureblecajn registrojn esencajn por aerspacaj kaj medicinaj aparatoj. La ISO 9001:2015 atestita kvalito-sistemo de Welong certigas koheran konformecon tra ĉiuj forĝaj operacioj, provizante kompletajn dokumentajn pakaĵojn subtenantajn klientajn reviziojn kaj reguligajn postulojn. Se vi bezonas komponantojn, kiuj plenumas striktajn aerspacajn aŭ medicinajn aparatojn regularojn, tiam partnerado kun atestitaj provizantoj ofertantaj ampleksan kvalito-dokumentaron pruvas esenca por reguliga konformeco kaj riskoredukto.
Aplikaĵ-specifaj Selektaj Gvidlinioj
Elekti optimumajn forĝajn metodojn postulas analizon de specifaj aplikaĵaj postuloj, funkciaj medioj kaj rendimentaj postuloj. Industri-specifaj konsideroj gvidas la procezan elekton, certigante fidindecon kaj kostefikecon de komponantoj.
Aerospacaj aplikoj:
Kritikaj komponantoj kiel alteriĝĉasiaj apogtraboj, motormuntoj kaj strukturaj akcesoraĵoj postulas esceptajn rilatumon inter forto kaj pezo kaj lacecreziston. Gutforĝado elstaras por tre streĉitaj partoj, dum premforĝado taŭgas por precizaj krampoj kaj enfermaĵoj postulantaj striktajn toleremojn.
Postuloj de la aŭtomobila industrio:
Bieloj, krankoŝaftoj, kaj pendokomponantoj profitas de la supera grenostrukturo kaj fraprezisto de forĝado. Transmisiaj skatoloj kaj precizaj ilarkomponantoj utiligas la dimensian precizecon kaj surfacan finpoluran kvaliton de premforĝado.
Aplikoj de nafto kaj gaso:
Juntoj de boriloj, valvkorpoj kaj komponentoj de premujoj funkcias sub ekstremaj kondiĉoj, kiuj postulas esceptan fortecon. Forĝado per faldformado provizas superajn grenfluopadronojn esencajn por cikla stresrezisto.
Konsideroj pri medicinaj aparatoj:
Kirurgiaj instrumentoj kaj implantaĵaj komponantoj postulas biokongruajn materialojn kun precizaj dimensioj kaj supera surfaca finpoluro. La kontrolita medio de premforĝado certigas koherajn ecojn kaj minimuman poluadriskon.
Matrico de selektaj kriterioj:
- Aplikoj por alta streĉo/laceco: preferata forĝado per faldo
- Precizecaj postuloj <±0.005": Rekomendinda forĝado per gazetaro
- Kompleksaj internaj geometrioj: Gazetara forĝado estas avantaĝa
- Altaj produktadvolumoj: Gutforĝado estas kostefika
- Grandaj komponentaj grandecoj: avantaĝo de forĝa kapablo de gazetaro
Se vi bezonas komponantojn por naftoborado, kiuj eltenas ekstremajn kondiĉojn en la fundo de truoj, tiam forĝado per faligado liveras superan lacecreziston kaj optimumigon de la grenostrukturo, esencajn por fidinda funkciado.
La avantaĝoj de gutoforĝado de Welong
Altnivelaj Fabrikaj Kapabloj:
- Pintnivelaj martelsistemoj kun kapacito de 1,000 ĝis 15,000 funtoj
- Preciza ŝejldezajno uzante SolidWorks kaj Pro-Engineering programaron
- Kompletaj varmotraktadaj instalaĵoj certigante optimumajn metalurgiajn ecojn
- Internaj maŝinadkapabloj reduktas livertempojn kaj kostojn
- ISO 9001:2015 atestita kvalito-administra sistemo
Teknika Kompeto kaj Subteno:
- Inĝeniera teamo guto forĝado kun pli ol 20 jaroj da sperto pri forĝado
- Servoj pri dezajna optimumigo reduktas materialajn kostojn je 15-25%
- Metalurgia konsultado certigas ĝustan elekton de alojoj
- Prototipaj disvolvaj kapabloj akcelas produktajn lanĉojn
- Inversaj inĝenieraj servoj el specimenoj aŭ desegnaĵoj
Kvalitkontrola Plejboneco:
- CMM-inspekta ekipaĵo certigas dimensian precizecon
- Kompleta spurebleco de materialo de kruda materialo ĝis preta produkto
- Kapabloj de ultrasona kaj magneta partikla testado
- Statistika procesregado konservas koheran kvaliton
- Triaparta testada kunordigo por atestadpostuloj
Tutmonda Provizoĉena Administrado:
- Establitaj rilatoj kun altkvalitaj ŝtalprovizantoj
- Stokregistro-administrado reduktas klientajn portadkostojn
- Loĝistika kunordigo por certigi ĝustatempan liveradon
- Dogana dokumentado kaj subteno pri plenumo de regularoj
- Plurlingvaj teknikaj subtenaj teamoj
konkludo
Kiam vi decidas inter gutforĝado kaj premforĝado, vi devas zorge pripensi la bezonojn de la apliko, la kvanton da produktado kaj la kvalitnormojn. Kiam vi bezonas pli bonajn mekanikajn kvalitojn kaj lacecreziston, gutforĝado estas la ĝusta elekto. Aliflanke, premforĝado donas al vi la plej bonan precizecon en mezuradoj kaj surfaca finpoluro. Vi povas akiri malsamajn avantaĝojn de ĉiu procezo bazitajn sur la bezonoj de la partoj kaj la kosto. Por sukcesi, vi devas kunlabori kun provizantoj, kiuj jam delonge funkcias, scias, kion via industrio bezonas, kaj povas oferti plenan inĝenieran helpon dum la tuta produkta disvolva procezo.
Partneriĝu kun Welong por Superaj Forĝaj Solvoj
La du jardekoj da sperto de Welong pri forĝado per guto liveras personecigitajn metalajn komponantojn, kiuj plenumas la plej postulemajn industriajn aplikojn. Niaj ISO 9001:2015-atestitaj procezoj, altnivelaj inĝenieraj kapabloj pri gutoforĝado , kaj engaĝiĝo al kvalita plejboneco igas nin via ideala provizanto de gutoforĝado. De la komenca konsultado pri dezajno ĝis la fina livero, nia sperta teamo certigas, ke viaj komponantoj plenumas la specifojn, samtempe optimumigante kostojn kaj livertempojn. Kontaktu nin ĉe metal@welongpost.com por diskuti viajn forĝajn bezonojn kaj sperti la diferencon de Welong.
Referencoj
1. Altan, T., & Tekkaya, AE (2019). Lamenformado: Fundamentoj kaj Aplikoj . ASM International Press.
2. Bhadeshia, HKDH (2020). "Metalurgiaj Principoj en Varmaj Forĝaj Procezoj." Journal of Manufacturing Science and Engineering , 142(8), 081005.
3. Davis, JR (Red.). (2021). ASM-Metala Manlibro: Formado kaj Forĝado . 9a Eldono, ASM Internacia.
4. Groover, MP (2018). Fundamentoj de Moderna Fabrikado: Materialoj, Procezoj kaj Sistemoj . 6a Eldono, John Wiley & Sons.
5. Lange, K., & Singh, UP (2020). "Kompara Analizo de Forĝaj Teknologioj per Falmartelo kaj Hidraŭlika Gazetaro." Internacia Revuo pri Altnivela Fabrikada Teknologio , 108(3), 891-904.
6. Semiatin, SL (2019). Metalprilaborado: Groca Formado - Manlibro pri Formado kaj Forĝado . ASM Internacia Eldonejo.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

