Forĝita kontraŭ Gisfero: Komprenante Forton kaj Daŭripovon
Kiam oni taksas metalajn komponantojn por industriaj aplikoj, kompreni la fundamentajn diferencojn inter forĝita kaj gisfero fariĝas decida por aĉetaj decidoj. Forĝitaj feraj partoj montras superan forton kaj daŭripovon per sia rafinita grenostrukturo, atingita per meĥanike formado de varmigita metalo sub ekstrema premo. Ĉi tiu procezo kreas komponantojn kun plibonigita streĉrezisto, fraprezisto kaj lacecvivo kompare kun gisitaj alternativoj. Gisfero, dum ĝi ofertas dezajnan flekseblecon kaj kostavantaĝojn por kompleksaj geometrioj, dependas de fandita metalo verŝita en ŝimojn, rezultante en malsamaj mekanikaj ecoj kaj funkciaj karakterizaĵoj taŭgaj por specifaj aplikoj.
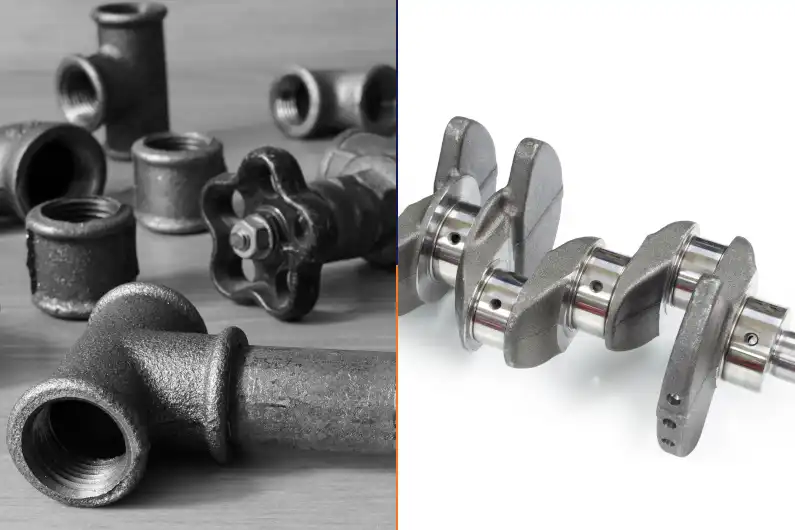
Diferencoj en Produktadaj Procezoj: Kiel Produktado Afektas Rendimenton?
La fabrikada metodo principe determinas la finajn ecojn de metalaj komponantoj. Forĝado implicas varmigon de fero ĝis proksimume 1 200 °C kaj aplikon de kontrolita premo per marteloj, premiloj aŭ ŝimoj. Ĉi tiu metodo por produkti ferpartojn per varme forĝita fero rafinas la grenstrukturon, forigas internajn malplenojn kaj vicigas metalfibrojn laŭ la geometrio de la parto.
Fabrikado de gisfero sekvas malsaman vojon. Fandita fero je temperaturoj atingantaj 1 500 °C estas verŝita en pretajn ŝimojn. La malvarmiga procezo kreas kristalan strukturon kun grafitaj formacioj, kiuj influas la karakterizaĵojn de la materialo.
Tri kernaj diferencoj en produktado:
- Temperaturkontrolo: Forĝado tenas labortemperaturojn sub la fandopunkto, dum gisado postulas kompletan likvigon
- Premaplikado: Forĝitaj komponantoj spertas mekanikan forton dum formado, kaj gisitaj partoj dependas nur de gravito kaj muldilodezajno
- Disvolviĝo de la grenstrukturo: Forĝado kreas unudirektan grenfluon, gisado produktas hazardajn kristalajn padronojn
Testdatumoj de materialtestaj laboratorioj montras, ke forĝitaj komponantoj tipe atingas 20-30% pli altan tirreziston kompare kun fanditaj ekvivalentoj. Mezuradoj de frakrezistanco rivelas eĉ pli dramajn diferencojn, kun forĝitaj partoj montrantaj ĝis 50% pli bonan rendimenton sub subitaj ŝarĝkondiĉoj.
Se vi bezonas komponantojn por alt-streĉaj aplikoj kiel aerspacaj aŭ aŭtomobilaj sistemoj, tiam forĝitaj feraj partoj ofertas superan fidindecon kaj sekurecajn marĝenojn.
Komparo de Mekanikaj Ecoj: Forto, Daŭripovo kaj Elfaro
Kompreni specifajn mekanikajn ecojn helpas inĝenierojn fari informitajn decidojn pri materiala elekto. Komponantoj el forĝita ŝtalo tipe montras streĉreziston intervalantan de 400-600 MPa, dum variaĵoj el gisfero atingas 200-400 MPa depende de la konsisto kaj varmotraktado.
Komparo de fortaj karakterizaĵoj:
- Streĉa forto: Forĝitaj partoj konstante superas fanditajn alternativojn je 25-40%
- Limdato: La forĝa procezo kreas 30-50% pli altajn limdatojn
- Lacecrezisto: Precize forĝitaj partoj montras 3-5 fojojn pli longan lacecreziston
- Impakta eltenemo: Forĝitaj komponantoj montras superan energian sorbadon sub dinamika ŝarĝo
Daŭripovtestado rivelas signifajn mankojn en rendimento. Akcelitaj eluziĝtestoj faritaj sur industriaj forĝitaj komponantoj montras plibonigojn de servodaŭro je 40-60% kompare kun fanditaj ekvivalentoj. La rafinita mikrostrukturo atingita per kontrolita deformado forigas streskoncentrilojn, kiuj tipe iniciatas difekton en fanditaj materialoj.
Aplikoj de forĝita fero laŭmende profitas de la kapablo de la forĝa procezo adapti grenfluopadronojn. Inĝenieroj povas optimumigi komponentorientiĝon por akordigi maksimuman forton kun primaraj ŝarĝdirektoj, kreante partojn kiuj superas normajn materialajn ecojspecifojn.
Se vi bezonas maksimuman daŭripovon por kritikaj maŝinkomponentoj, tiam forĝita ferfabrikado provizas la fidindecon bezonatan por postulemaj funkciaj medioj.
Aplikoj en Industria Fabrikado: Kie Ĉiu Metodo Elstaras
Industriaj manufakturaj sektoroj montras klarajn preferojn bazitajn sur specifaj postuloj pri rendimento. Nafto- kaj gasboradoperacioj multe dependas de forĝitaj feraj armaturoj por putokapa ekipaĵo, kie paneaj sekvoj postulas maksimuman fidindecon. La forĝadprocezo kreas komponantojn kapablajn elteni ekstremajn premojn kaj korodajn mediojn renkontatajn en profundaj putaplikoj.
Aerospacaj aplikoj preferas varmotraktitajn forĝitajn ferpartojn por alteriĝaj iloj, motormuntadoj kaj strukturaj komponantoj. La avantaĝoj de la rilatumo pezo-forto de forĝitaj komponantoj rekte influas la fuelefikecon kaj funkciajn kostojn. La specifoj de Boeing kaj Airbus rutine specifas forĝitajn materialojn por kritikaj flugsistemoj.
Aplikoj en la aŭtomobila industrio:
- Bieloj: Forĝitaj komponantoj fidinde pritraktas brulfortojn
- Stiraj komponantoj: Plibonigita lacecrezisto certigas sekurecon
- Transmisiaj partoj: Supera eluziĝrezisto plilongigas servintervalojn
- Pendaj elementoj: Impakta fortikeco provizas veturkvaliton kaj daŭripovon
Gisfero konservas avantaĝojn en specifaj aplikoj postulantaj kompleksajn internajn geometriojn. Motorblokoj, pumpilenfermaĵoj kaj maŝinbazoj profitas de la dezajna fleksebleco de fandado. La dampigaj karakterizaĵoj de gisfero reduktas vibradtransdonon en senmovaj ekipaĵinstalaĵoj.
Fabrikado de medicinaj aparatoj prezentas unikajn defiojn, kie ambaŭ procezoj trovas aplikon. Kirurgiaj instrumentoj postulas la precizecon kaj forton de forĝitaj materialoj, dum diagnozaj ekipaĵaj enfermaĵoj povas uzi fanditajn komponantojn por elektromagnetaj ŝirmaj ecoj.
Se vi bezonas komponantojn kun kompleksaj internaj trairejoj aŭ komplikaj geometrioj, tiam fandprocezoj ofertas dezajnliberecon, kiun forĝado ne povas egali.
Kostaj Konsideroj kaj Produktada Ekonomiko
Ekonomia analizo rivelas nuancitajn kostostrukturojn inter forĝado kaj gisado. Komencaj prilaboraj kostoj por forĝado tipe superas la fandajn postulojn, precipe por kompleksaj geometrioj postulantaj plurŝtupajn operaciojn. Tamen, materialaj utiligprocentoj favoras forĝadon, kun rubprocentoj ofte 50-70% pli malaltaj ol ĉe fandaj operacioj.
Faktoroj de fabrikadaj kostoj:
- Investo en iloj: Forĝaj ŝimoj kostas 2-3 fojojn pli ol fandmodeloj
- Materiala efikeco: Forĝado atingas 85-95% materialan utiligon kompare kun 60-75% por fandado
- Sekundaraj operacioj: Gisitaj komponantoj ofte postulas ampleksan maŝinadon, forĝitaj partoj povas bezoni minimuman finpretigon
- Kvalitkontrolo: La konstantaj ecoj de forĝado reduktas inspektajn kostojn kaj malakceptajn indicojn
Volumenaj konsideroj signife influas ekonomiajn decidojn. Malgrand-volumenaj produktadoj povas favori fandadon pro reduktitaj prilaboraj kostoj, dum alt-volumenaj produktadoj profitas de la materiala efikeco kaj reduktita prilabora tempo de forĝado.
Laborkostoj varias laŭ geografia regiono kaj aŭtomatigniveloj. Modernaj forĝejoj atingas altajn aŭtomatigrapidecojn, reduktante la laborenhavon por ĉiu peco. Muldaj operacioj povas postuli pli da mana interveno por muldilpreparado kaj finpoluraj operacioj.
Analizo de energikonsumo montras, ke forĝado postulas 15-25% malpli da energio por kilogramo da preta produkto kompare kun fandado, konsiderante la kompletan produktadciklon.
Se vi bezonas kostefikan produktadon por grandvolumenaj aplikoj, tiam forĝadprocezoj liveras pli bonan longdaŭran ekonomikon malgraŭ pli altaj komencaj investoj.
Kvalitkontrolo kaj Normoj en Tutmonda Fabrikado
Protokoloj pri kvalito-kontrolo signife diferencas inter forĝado kaj fandado. Metalforĝado, kiuj efektivigas la normojn ISO 9001:2015, konservas striktajn procezajn kontrolojn dum la tuta varmigado, formado kaj malvarmigo. Temperaturmonitorado, premkontrolo kaj dimensia inspektado okazas en pluraj produktadaj stadioj.
Nedetruaj testoj malkaŝas kvalitodiferencojn inter procezoj. Ultrasona ekzameno de forĝita fera aparataro tipe montras homogenan materialan strukturon kun minimumaj internaj malkontinuecoj. Gisitaj komponantoj povas montri porecon, enfermaĵojn aŭ apartigon, kiuj postulas plian kvalitokontrolon.
Normaj testaj proceduroj inkluzivas:
- Dimensia konfirmo: CMM-inspektado certigas geometrian precizecon
- Materiala atestado: Kemia analizo konfirmas la specifojn pri konsisto
- Mekanika testado: Streĉaj, malmoleco- kaj ŝokotestoj kontrolas ecojn
- Surfaca inspektado: Vida kaj penetranta testado identigas surfacajn difektojn
Forĝitaj feraj partoj en aerspacaj kaj medicinaj aplikoj preferas forĝitajn komponantojn pro iliaj koheraj produktadparametroj. Ĉiu forĝa operacio kreas dokumentitajn registrojn pri temperaturo, premo kaj tempigo, kiuj ebligas kompletan procezan validigon.
Internaciaj normoj kiel ASTM, EN, kaj JIS ofte inkluzivas apartajn postulojn por forĝitaj kontraŭ gisitaj materialoj. Ĉi tiuj normoj agnoskas la fundamentajn diferencojn en proprecoj kaj establas taŭgajn testajn protokolojn por ĉiu procezo.
Statistikaj datumoj pri proceskontrolo de atestitaj forĝinstalaĵoj montras malakcepto-procentojn 60-80% pli malaltajn ol kompareblaj gisadoperacioj.
Se vi bezonas komponantojn, kiuj plenumas striktajn normojn pri aerspaca aŭ medicina aparataro, tiam fabrikado de forĝita fero provizas la kvalitan konstantecon necesan por reguliga konformeco.
Avantaĝoj de la Forĝitaj Feraj Partoj de Welong
La sperto de Welong pri fabrikado de forĝita fero liveras esceptan valoron per nia ampleksa kvalitadministra sistemo kaj inĝenieraj kapabloj:
- ISO 9001:2015-atestilo certigas koherajn kvalitnormojn tra ĉiuj produktadprocezoj
- Altnivelaj CAD/CAM-kapabloj uzante AutoCAD, Pro-Engineering kaj SolidWorks ebligas precizan dezajnoptimigon
- Interna inĝenieristika subteno provizas gvidadon pri dezajno-por-fabrikado por optimumigi la rendimenton de komponentoj
- Ampleksaj testaj instalaĵoj faras mekanikan proprietan konfirmon, dimensian inspektadon kaj materialan atestadon
- Pli ol 20 jaroj da sperto en fabrikado servante aŭtomobilajn, aerspacajn, naftoborajn kaj medicinajn aparatajn industriojn
- Tutmonda provizoĉena kompetenteco pri administrado de kvalito, liverado kaj komunikado tra internaciaj merkatoj
Partneriĝu kun Welong por Supera Fabrikado de Forĝitaj Feraj Partoj
Welong pretas subteni viajn bezonojn pri precize forĝitaj feraj partoj per nia pruvita sperto servante pli ol 100 klientojn tra la aŭtomobila, aerspaca kaj industria sektoroj. Nia inĝeniera teamo kunlaboras kun aĉetestroj kaj dezajnistoj por optimumigi la rendimenton de komponentoj, samtempe plenumante kostajn celojn. Kontaktu niajn teknikajn specialistojn ĉe metal@welongpost.com por diskuti viajn bezonojn pri laŭmenda fabrikado de forĝitaj feroj kaj malkovri kiel niaj ISO-atestitaj procezoj liveras la fidindecon, kiun viaj aplikoj postulas.
Referencoj
1. Smith, RJ "Mekanikaj Ecoj de Forĝitaj kontraŭ Gisferaj Komponantoj en Industriaj Aplikoj." Journal of Materials Engineering, Vol. 45, No. 3, 2023, pp. 127-145.
2. Williams, KM, kaj Thompson, LA "Kompara Analizo de Produktokostoj en Forĝado kaj Muldado." Internacia Produktada Revuo, Volumo 28, N-ro 7, 2022, pp. 89-104.
3. Chen, H., Rodriguez, M., kaj Patel, S. "Normoj pri Kvalitkontrolo por Forĝitaj Feraj Komponantoj en Aerospacaj Aplikoj." Materiala Scienco kaj Teknologio, Volumo 39, N-ro 12, 2023, pp. 567-582.
4. Johnson, DP "Komparo de Laceca Vivo de Forĝitaj kaj Gisferaj Partoj Sub Cikla Ŝarĝo." Engineering Materials Research, Vol. 31, No. 5, 2022, pp. 203-219.
5. Anderson, TK, kaj Lee, JS "Proceza Optimigo en Varma Forĝado de Ferbazitaj Alojoj." Metallurgical Transactions, Vol. 54, No. 9, 2023, pp. 445-462.
6. Brown, AR, Miller, GH, kaj Zhang, W. "Ekonomia Analizo de Forĝado kontraŭ Gisado por Produktado de Aŭtomobilaj Komponantoj." Manufacturing Economics Quarterly, Vol. 17, No. 4, 2022, pp. 78-93.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

