Gvidlinioj pri Forĝado-Dezajno: Kiel Optimumigi Viajn Metalajn Partojn?
Gvidlinioj pri forĝado servas kiel fundamento por krei alt-efikecajn metalajn komponantojn, kiuj plenumas postulemajn industriajn postulojn. Kiam vi kunlaboras kun spertaj forĝadservoprovizantoj , optimumigitaj dezajnprincipoj transformas krudmaterialojn en superajn partojn kun plibonigita forto, daŭreco kaj precizeco. Kompreni la ĝustan forĝaddezajnan metodaron ebligas al aĉetprofesiuloj trovi komponantojn, kiuj liveras esceptan rendimenton , samtempe konservante kostefikecon kaj konformecon al internaciaj kvalitnormoj.
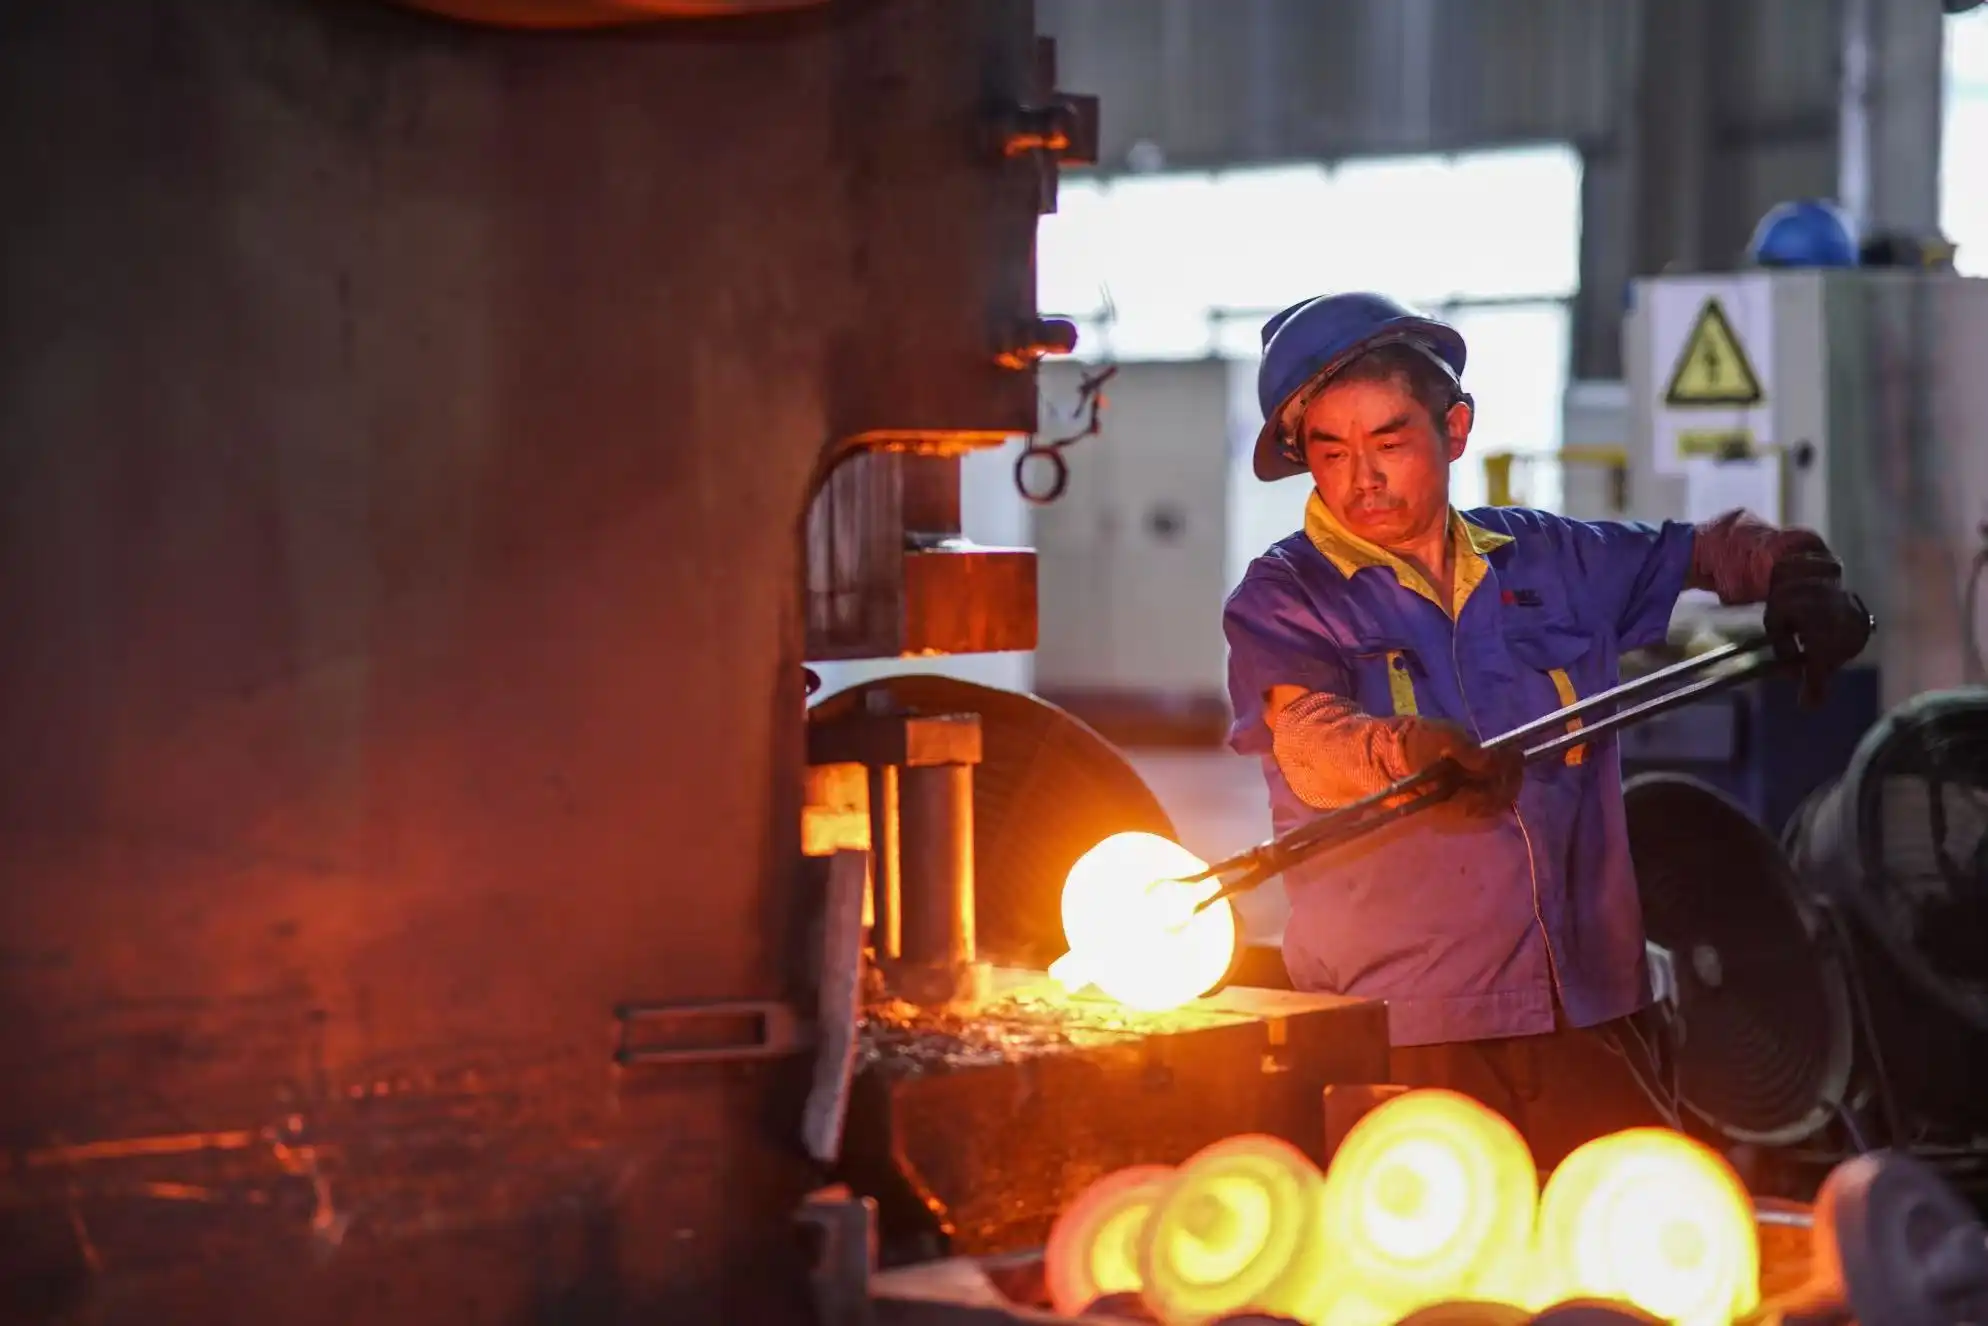
Kompreni Forĝadon kaj Ĝian Efikon sur Optimumigon de Metalaj Partoj
Forĝado estas unu el la plej bazaj manieroj fari objektojn. Ĝi formas metalon per kontrolita deformado, kreante partojn kun pli bonaj mekanikaj trajtoj ol tiuj faritaj per aliaj metodoj. Per zorgema kontrolado de temperaturo kaj premo, ĉi tiu metalformada metodo plibonigas forton, reziston al eluziĝo kaj strukturan stabilecon ŝanĝante la grenstrukturon de materialoj.
Varma kontraŭ Malvarma Forĝado: Temperatura Efiko sur Elfaro
La temperaturo, je kiu okazas forĝado, havas grandan efikon sur la ecojn de la fina parto kaj ĝian kapablon esti farita. Por ŝtalaj metaloj, varma forĝado funkcias je temperaturoj inter 1800°F kaj 2300°F, kio ebligas kompleksajn formojn kaj pli malaltajn formajn fortojn. La altaj temperaturoj malstreĉas la materialon, kio permesas al ĝi esti formita en kompleksajn formojn, samtempe konservante la surfacan finpoluron kaj mezuradojn perfekte precizaj.
La fleksadprocezo en malvarmforĝaj servoj estas efektivigata je ĉambra temperaturo, kiu kutime estas sub la punkto kie la materialo rekristaliĝas. Per labormalmoliĝo, ĉi tiu metodo kreas partojn kun pli bona surfaca finpoluro, pli striktaj normoj kaj pli alta forto. Malvarma forĝado estas aparte utila por pli malgrandaj partoj, kiuj bezonas esti precize grandaj kaj havi pli bonajn mekanikajn kvalitojn.
Materiala Selektado por Optimumigita Forĝa Elfaro
La elekto de materialo havas rektan efikon sur la sukceso de formado kaj la rendimento de la fina parto. Karbonŝtaloj inter 1010 kaj 1050 estas bonegaj por ĝeneralaj industriaj uzoj ĉar ili estas fortaj kaj facile formeblaj. Alojŝtaloj kun kromo, nikelo kaj molibdeno povas esti pli facile harditaj kaj pli bone preventas korodon en severaj kondiĉoj.
Aluminiaj alojoj havas tre altajn proporciojn de forto al pezo, kio igas ilin perfektaj por uzo en aviadiloj kaj aŭtoj, kie pezredukto ankoraŭ gravas. Titanaj metaloj estas uzataj en nafto- kaj gasboriloj ĉar ili estas tre rezistemaj al korodo kaj bone funkcias je altaj temperaturoj.
Fabrikadaj Avantaĝoj Super Alternativaj Procezoj
Gisado kaj muelado ne estas tiel bonaj kiel forĝado rilate al specifaj avantaĝoj. La kontrolita fandada procezo forigas la porecon kaj internajn truojn, kiuj estas oftaj en gisitaj partoj. Tio igas ilin pli daŭremaj kaj fidindaj. Forĝado kreas direktajn fortkvalitojn, kiuj plibonigas la rendimenton de partoj sub ciklaj ŝarĝsituacioj, permesante al la fibro moviĝi kontinue.
La kostefikeco venas de bona uzado de materialoj kaj produktado de malpli da rubo. Forĝado estas kutime la plej bona maniero fari aĵojn, kiuj estas proksimaj al neta formo, kio signifas, ke malpli da tranĉado kaj materiala rubo estas bezonataj poste. La procezo ebligas fari multajn aĵojn rapide kaj konstante, kaj la atendtempo estas pli mallonga ol ĉe peza maŝinado.
Ŝlosilaj Principoj de Forĝado-Dezajno por Optimumigi Metalajn Partojn
Por atingi la plej bonajn rezultojn el forĝado, la dizajnisto bezonas scii multon pri la konduto de la materialo, la formo de la ŝimo, kaj la faktoroj de la procezo. La plej bona maniero uzi la naturajn avantaĝojn de la forĝado estas sekvi bonajn dizajnajn principojn, kiuj malhelpas oftajn difektojn.
Skizaj Anguloj kaj Geometriaj Konsideroj
Mallarĝaj anguloj ebligas, ke partoj eliru ĝuste el forĝaj ŝimoj, konservante siajn dimensiojn. Malsamaj partoj havas malsamajn mallarĝajn angulojn, sed plej ofte ili estas inter 3° kaj 7°. Malprofundaj anguloj malŝparas malpli da materialo, sed povas malfaciligi la forigon de partoj, dum pli altaj anguloj faciligas la liberigon, sed malŝparas pli da materialo.
Fileaj randoj malhelpas amasiĝon de streĉo kaj malebenan fluon de materialo dum la formado. Minimumaj cirkloj kutime estas duoble pli larĝaj ol la materialo por certigi, ke ĝi fluas ĝuste kaj ne fendiĝas. Kiam objektoj estas uzataj, akraj anguloj povas kaŭzi amasiĝon de streĉo kaj rompi aĵojn antaŭ ol ili devus.
Homogeneco de mura larĝo helpas materialojn moviĝi egale kaj malhelpas difektojn kiel supervolvojn kaj malvarmajn fermojn. Kiam okazas subitaj ŝanĝoj en dikeco, mildaj konusformaj reduktoj devus esti uzataj por konservi la materialon kohera tra la tuta parto. Unuformaj sekcioj certigas, ke la tuta parto havas la samajn malvarmiĝrapidecojn kaj mekanikajn kvalitojn.
Strategioj por Optimigo de Materiala Fluo
Dizajnistoj povas starigi grenstrukturojn por la plej bona forto en ŝlosilaj ŝarĝdirektoj komprenante kiel materialoj fluas. Kiam vi forĝas ion, vi kreas direktan grenfluon kiu sekvas la formon de la parto. Tio igas ĝin pli forta kontraŭ laceco kaj kolizioj laŭ la ĉefaj streĉlinioj.
La ĝusta formo de la preformo helpas la lokigon de la materialo kaj malaltigas la formajn fortojn dum forĝado per premŝildo. Strategie distribui la materialojn certigas, ke la ŝildoj estas plenaj, samtempe reduktante la kreadon de fulmoj kaj materialperdon. Antaŭ la finaj formaj operacioj, la plenumado de operacioj povas aranĝi la grajnojn en maniero utila por ili.
Toleremo-Specifoj kaj Kvalitkontrolo
Toleremo por forĝitaj partoj estas kutime inter ±0.005 coloj kaj ±0.030 coloj, sed tio dependas de la grandeco, komplekseco kaj uzata forĝado. Pro malpli da termika ekspansio kaj pli bona fizika stabileco, malvarma forĝado kutime havas limojn pli striktajn ol varma forĝado.
Por atingi la bezonatan precizecon, kritikaj mezuroj eble bezonos esti maŝinitaj pli ol unufoje. Dezajna optimumigo kombinas la bezonon de forĝado kun la bezono de maŝinado por teni altajn kvalitnormojn samtempe malaltigante totalajn produktokostojn. Toleremo-distribuo, kiu estas farita ĝuste, konsideras kaj la kapablon fabriki kaj la bezonojn de la funkcio.
Komparante Forĝajn Teknikojn kaj Elektante la Ĝustan Metodon
La elekto de la ĝusta forĝa metodo dependas de pluraj aferoj, kiel ekzemple la ecoj de la materialo, la produktadvolumo, la bezonoj pri grandeco kaj la komplekseco de la parto. Kun scio pri la avantaĝoj kaj malavantaĝoj de ĉiu metodo, vi povas elekti la plej bonan procezon por iu ajn situacio.
Aplikoj de Forĝado per Malferma Ŝtabulo kontraŭ Fermita Ŝtabulo
En malferma-ŝtabula forĝado, plataj ŝtabliloj aŭ simplaj iloj estas uzataj por formi materialojn per malrapida deformado. Ĉi tiu metodo funkcias por grandaj partoj kun komplikaj formoj, kiujn normalaj ŝtabliloj povas manipuli. Malfermaj ŝtablilaj forĝadservoj estas flekseblaj por fari prototipojn kaj malgrandajn arojn da produktoj, konservante la bonajn kvalitojn de la materialo.
Grenpolurado eblas per ĉi tiu metodo ĉar ĝi uzas kontrolitajn reduktajn paŝojn por malkonstrui fanditajn strukturojn kaj seniĝi de difektoj. Grandaj ŝaftopartoj, ringoj kaj specialaj formoj, kiuj bezonas multan materialan manipuladon, funkcias plej bone per malferma-ŝtabula forĝado.
Precizaj iloj estas uzataj en fermit-ŝtabula forĝado por fari preskaŭ-netformajn partojn kun pli bona surfaca finpoluro kaj mezurprecizeco. La procezo konservas la fluon de materialo ene de la ŝtabultruoj, kio certigas, ke la formo de la parto restas la sama kaj eliminas homan variadon. Fermit-ŝtabulaj metodoj funkcias plej bone en lokoj, kie multaj aferoj devas esti faritaj rapide kaj konstante, kun malmultaj finpoluraj paŝoj.
Forĝado per Premprema Ŝtalpremo por Kompleksaj Geometrioj
La avantaĝoj de fermita-ŝtabula precizeco estas kombinitaj kun la kapablo labori kun kompleksaj tridimensiaj formoj en premŝtabula forĝado. Mult-kavaj ŝtabloj estas uzataj en la procezo por fari objektojn iom post iom tra serio de paŝoj. Per ĉi tiu metodo, kompleksaj formoj povas esti faritaj samtempe havante bonegajn grenfluajn ecojn.
Ĉi tiu metodo funkcias aparte bone por partoj en la aviadila kaj aŭtomobila industrioj, kiuj bezonas kompleksajn formojn kun malsamaj sekcoj. Maksimumigante la grenrandigon kaj forigante materialajn malkontinuecojn, kunprema forĝado kreas partojn pli rezistemajn al eluziĝo.
Specialigitaj Forĝaj Procezoj
Per kunpremado de materialo laŭ ĝia ebeno, renversita forĝado kreas kapojn sur ŝraŭboj kaj aliaj similaj partoj, kiuj havas pli grandan transversan areon. Ĉi tiu procezo konservas la konsistencon de la materialo, samtempe ŝanĝante ĝiajn dimensiojn signife en iuj lokoj. Renversita forĝado ebligas rapide kaj kun bonaj mekanikaj kvalitoj fari normajn metalpartojn.
Per radiala kaj aksa kunpremo, ringorulado kreas sferajn partojn, kiuj estas senjuntaj. Kiam oni uzas ĉi tiun procezon, oni fabrikas grandajn ringojn kun pli bonaj mekanikaj trajtoj ol velditajn. Ringorulado estas aparte bona por lagro-gardejoj, flanĝoj de premcisternoj kaj partoj de ŝpinmaŝinoj, kiuj devas esti tre fidindaj.
Akiraj Strategioj por Forĝitaj Metalaj Partoj en B2B-Merkatoj
Por sukcese aĉeti forĝitajn partojn, vi devas zorge taksi ĉiun vendiston kaj uzi inteligentajn aĉetmetodojn, kiuj ekvilibrigas kvaliton, koston kaj liverbezonojn. Kompreni kion provizantoj povas fari kaj kiajn atestilojn ili bezonas estas grave por certigi, ke la provizoĉeno funkcias fidinde.
Kvalifikoj kaj Atestadpostuloj de Provizanto
Kvalitlicenco estas grava maniero certigi, ke la kapabloj kaj procezkontrolaj metodoj de provizanto estas akcepteblaj. Aprobo laŭ ISO 9001:2015 montras, ke kompanio havas kompletan kvalitadministran sistemon kun skribaj metodoj kaj manieroj daŭre plibonigi aferojn. ASTM-konformeco certigas, ke testaj metodoj kaj materialoj plenumas tutmondajn normojn pri kemio kaj mekanika konsisto.
Industri-specifaj atestiloj, kiel AS9100 por aviadiloj kaj ISO/TS 16949 por aŭtoj, montras, ke kompanio havas specialan scion en malfacilaj kampoj. Aldone al la ĝeneralaj ISO-normoj, ĉi tiuj atestiloj postulas pliajn procezajn kontrolojn kaj registradsistemojn.
Kiel parto de la taksado de la produktadkapabloj de kompanio, oni konsideras ĝiajn ilojn, teknikan scion kaj produktadflekseblecon. Nuntempe, marteloj kaj gazetaroj estas manipulataj de komputiloj kaj havas enkonstruitajn sistemojn por spuri la procezon. Altnivelaj provizantoj ofertas servojn por plibonigo de dezajno kaj metalurgian scion por plibonigi la rendimenton de partoj.
Kostadministrado kaj Antaŭtempa Optimumigo
Eltrovi la kaŭzojn de kostoj estas grava por bone negoci kaj malaltigi la totalajn kostojn. Materialprezoj kutime konsistigas 40 ĝis 60 procentojn de la totala kosto de forĝaj servoj . Tial la elekto de la ĝustaj materialoj kaj la redukto de rubo estas tre gravaj. Por komplikaj formoj, la prezoj de iloj povas esti altaj, sed ili malaltiĝas laŭlonge de la tempo, kiam pli da iloj estas fabrikataj.
Administri livertempojn signifas trovi ekvilibron inter la prezoj de stokregistro kaj la fidindeco de provizoj. Pli mallongaj livertempoj eblas kun normaj materialoj kaj geometrioj, sed pli longaj disvolvtempoj povas esti necesaj por unikaj uzoj. Starigi kadron, kiu traktas kvalifikitajn vendistojn, reduktas la tempon bezonatan por aĉeti aĵojn kaj certigas, ke la tuta disponebla kapacito estas uzata.
Taktikoj de volumena unuigo faciligas la manipuladon de provizantoj kaj pliigas la aĉetpovon de la kompanio. Kiam vi kombinas bezonojn de malsamaj produktaj linioj, vi povas akiri pli bonajn prezojn kaj pli bonajn rilatojn kun viaj provizantoj. Longtempaj rilatoj donas al provizantoj klaran bildon pri kie investoj povas esti faritaj en kapacitplanado kaj procezplibonigo.
Regionaj Konsideroj pri Alportado
Strategioj por tutmonda aĉetado pesas la avantaĝojn de pli malaltaj kostoj kontraŭ la riskoj en la provizoĉeno kaj la bezono de alta kvalito. Regionaj provizantoj eble pli bone komunikas, loĝistikon kaj estas pli rapidaj, kaj iliaj prezoj eble ankoraŭ estas pageblaj. Lokaj fontoj ebligas rapide fari prototipojn kaj kunlabori kiel inĝenieroj.
Internaciaj provizantoj povas ŝpari al vi monon kaj oferti specialigitajn servojn, sed vi devas pli atente observi la kvaliton kaj pli bone kunordigi transportadon. Kompreni malsamajn kulturojn kaj sekvi la ĝustan manieron interparoli estas gravaj por ke eksterlandaj partnerecoj funkciu.
Diversigo de la provizoĉeno malaltigas la riskojn, kiuj venas kun la dependeco de ununura fonto, sed ĝi ankaŭ tenas ŝlosilajn vendistojn sub premo de konkurenco. Por konservi ligojn kun provizantoj kaj malhelpi, ke kapacito ne estu uzata laŭ sia plena potencialo, duoblaj fontmetodoj bezonas zorgeman administradon.
Certigante Kvaliton kaj Elfaron en Forĝitaj Metalaj Partoj
Por certigi la kvaliton de forĝitaj partoj, ili devas trairi striktajn testajn procedurojn kaj plenumi difinitajn normojn, kiuj kontrolas kaj mekanikajn trajtojn kaj la precizecon de dimensioj. Sistemaj kvalitkontrolaj metodoj certigas, ke la funkciado ĉiam estas la sama kaj ke regularoj estas sekvataj.
Nedetrua Testado kaj Kvalitkontrolo
Ultrasona testado trovas difektojn ene de materialoj, kiel truojn, makulojn kaj rompojn en la materialo, sen damaĝi la finan produkton. Ĉi tiu metodo povas fari kaj plenvolumenajn inspektojn kaj nombrajn karakterizadojn de difektoj. Moderna ultrasona ekipaĵo havas rastrumsistemojn, kiuj estas aŭtomataj kaj registras datumojn ciferece por ke ili povu esti spuritaj.
Magneta partikla ekzamenado trovas difektojn sur la surfaco kaj proksime al la surfaco de feraj materialoj. Per magnetaj kampaj misprezentaj padronoj, la metodo montras disfendiĝojn, sulkojn kaj aliajn rompojn. Kun sia alta sentemo al surfacaj neregulaĵoj, fluoreskaj penetrantoj povas trovi difektojn en materialoj, kiuj ne estas magnetaj.
Koordinataj mezuriloj kaj optikaj sistemoj estas uzataj en dimensia kontrolado por certigi, ke formoj estas ĝustaj. Statistikaj procezkontrolaj metodoj observas ŝanĝojn en dimensioj kaj permesas ŝanĝojn esti faritaj antaŭ ol partoj, kiuj ne plenumas la normojn, atingas klientojn. Aŭtomatigitaj inspektaj iloj donas rapidan respondon kaj konservas detalajn registrojn.
Mekanika Testado kaj Posedaĵa Konfirmo
Streĉa testado sekvas normajn metodojn por mezuri la forton, flekseblecon kaj elastecon de materialo. Testaj specimenoj prenitaj de produktadpartoj aŭ atestantaj specimenoj montras, ke la forĝa procezo atingas la deziratajn mekanikajn kvalitojn. Kun cifereca datenregistrado, aŭtomatigitaj testaj metodoj donas rapidajn rezultojn.
Testado pri malmoleco estas rapida maniero vidi ĉu la varmotraktado funkciis kaj ke la materialo estis tute sama. La malmolecoskaloj Rockwell, Brinell kaj Vickers povas esti uzataj kun diversaj produktoj kaj taskoj. Porteblaj malmolecotestiloj permesas al vi kontroli objektojn surloke kaj inspekti objektojn enirantajn.
Frapa testado kontrolas kiom rezistema estas materialo kaj kiom bone ĝi povas pritrakti rapidajn ŝarĝojn. La testmetodoj Charpy kaj Izod mezuras kiom da energio io povas absorbi je malsamaj temperaturoj. Estas aparte grave fari ĉi tiujn testojn sur partoj, kiuj funkcias en malalttemperaturaj areoj aŭ sub ŝokaj ŝarĝoj.
Kontinua Plibonigo kaj Proceza Optimigo
Ŝlosilaj procezfaktoroj estas spurataj per statistikaj procezkontrolsistemoj, kiuj ankaŭ serĉas tendencojn, kiuj povus influi kvaliton. Realtempa datenkolektado permesas al vi tuj respondi al ŝanĝoj en la procezo kaj haltigas la produktadon de partoj, kiuj ne plenumas la normojn. Kontroldiagramoj spuras gravajn faktorojn kaj donas al laboristoj grafikan retrosciigon.
La ideoj malantaŭ svelta fabrikado forigas malŝparon kaj igas la tutan produktadprocezon pli efika. Mapante la valorfluon, vi povas trovi manierojn mallongigi ciklotempojn kaj plibonigi kvaliton. Normigitaj laborprocezoj certigas, ke rezultoj ĉiam estas la samaj kaj faciligas daŭran plibonigon.
Procezaj kontroloj estas farataj regule por certigi, ke skribaj reguloj estas sekvataj kaj por trovi manierojn plibonigi aferojn. Internaj kontroloj akompanas reviziojn fare de klientoj kaj atestadaj instancoj. Per analizo de la radikaj kaŭzoj, korektaj agadsistemoj traktas nekonformecojn kaj malhelpas ilin okazi denove.
konkludo
Por plej bone utiligi forĝitajn metalpartojn, vi bezonas scii multon pri dezajnaj principoj, produktadmetodoj kaj kvalitnormoj, kiuj havas rektan efikon sur kiom bone kaj fidinde la partoj funkcias. Strategiaj rilatoj kun spertaj forĝadservoj donas al vi aliron al pli progresintaj iloj, samtempe tenante kostojn malaltaj kaj livertempojn ĝustatempajn. Kvalitaj licencoj, pruvitaj fabrikadkapabloj kaj klopodoj ĉiam plibonigi aferojn donas al aĉetantoj fidon al la provizantoj, kiujn ili elektas. Forĝitaj partoj plenumas striktajn rendimentajn normojn en vasta gamo da industriaj kontekstoj kiam ili estas faritaj kun kvalifikitaj fabrikadpartneroj kaj la ĝustaj dezajnreguloj estas uzataj.
FAQ
Kiuj faktoroj determinas la elekton inter varma kaj malvarma forĝado por metalpartoj?
La elekto inter varma kaj malvarma forĝado plejparte baziĝas sur la kvalitoj de la materialo, la komplekseco de la parto, kaj la limoj, kiujn oni devas plenumi. Malaltigante la formajn fortojn per altaj temperaturoj, varma forĝado povas funkcii kun komplikaj formoj kaj malmolaj materialoj. Malvarma forĝado donas al pli malgrandaj partoj pli bonan surfacan finpoluron kaj pli precizajn mezuradojn, kaj ĝi ankaŭ plifortigas la materialon per labormalmoliĝo.
Kiel aĉetteamoj povas kontroli la kvalitatestilojn kaj produktadkapablojn de provizantoj?
Por konfirmo, atestaddokumentoj devas esti inspektitaj, instalaĵoj devas esti inspektitaj, kaj specimenaj partoj devas esti komparitaj kun specifoj. Atestiloj laŭ ISO 9001:2015 devus havi informojn pri la akreditanta instanco kaj priskribon de la amplekso. Surlokaj taksadoj kontrolas la staton de la iloj, la procezkontrolsistemojn kaj la kvalitan dokumentadon. Sendependa testado de la specimeno montras, ke la mezuroj estas ĝustaj kaj ke ĝi havas bonajn mekanikajn kvalitojn.
Kiuj estas tipaj livertempoj kaj kostokonsideroj por menditaj forĝitaj metalpartoj?
La livertempoj varias de 4 ĝis 12 semajnoj, depende de la komplekseco de la parto kaj kiaj iloj estas bezonataj. Por simplaj formoj kiuj uzas nunajn ilojn, la procezo kutime daŭras 4 ĝis 6 semajnojn. Por specialaj dezajnoj kiuj bezonas novajn ŝimojn, ĝi povas daŭri 8 ĝis 12 semajnojn. Kostoj inkluzivas aferojn kiel materialojn, manipuladajn kostojn kaj la eluziĝon de iloj. Distribuado de prilaboraj kostoj kaj pli bonaj prezoj laŭ pecoj helpas vendojn kun multaj pecoj.
Kiel forĝitaj partoj komparas al gisitaj kaj maŝinprilaboritaj alternativoj rilate al rendimento?
Ĉar la fluo de la greno estas administrata kaj ne estas truoj, forĝitaj partoj pli bone rezistas eluziĝon kaj frapon. La strukturo de la kontinuaj grenoj donas al la materialo direktive fortajn ecojn, kiuj igas ĝin funkcii pli bone sub ripetaj ŝarĝoj. Gisado povas esti pli malmultekosta por komplikaj formoj, sed kutime necesas ekstra laboro por ĝuste atingi la ŝlosilajn mezurojn. Maŝinprilaboritaj partoj estas tre precizaj laŭ grandeco, sed tranĉi la grenon povas malfortigi ilin.
Partneriĝu kun Welong por Altnivelaj Forĝaj Solvoj
Welong ofertas vastan gamon da forĝaj servoj kaj fabrikas altkvalitajn produktojn dum pli ol 20 jaroj, kaj estas atestita laŭ ISO 9001:2015. Uzante AutoCAD, Pro-Engineering kaj SolidWorks, nia inĝeniera teamo laboras rekte kun klientoj por plibonigi la dezajnojn de partoj. Ni fabrikas partojn el planoj kaj specimenoj, kiujn vi sendas al ni, kaj ni ankaŭ ofertas servojn por plibonigi dezajnojn, kiuj plibonigas la rendimenton kaj faciligas la fabrikadon. Welong havas historion de provizado de fidinda provizoĉena administrado kaj konstanta kvalita liverado al aŭtomobilaj, aerspacaj kaj industriaj klientoj en Eŭropo, Nordameriko kaj la Azia-Pacifika regiono. Kontaktu nin ĉe metal@welongpost.com por diskuti viajn forĝajn bezonojn kaj ekscii kiel nia provizanto de forĝaj servoj povas helpi vin akiri la plej bonajn metalpartojn.
Referencoj
1. Smith, JR "Plibonigitaj Forĝaddezajnaj Principoj por Industriaj Aplikoj." Journal of Manufacturing Engineering, Vol. 45, 2023.
2. Thompson, MK "Sistemoj pri Kvalitkontrolo en Modernaj Forĝaj Operacioj." Teknika Bulteno de la Internacia Forĝa Asocio, 2023.
3. Rodriguez, CA "Gvidlinioj pri Materiala Selektado por Optimumigita Forĝada Elfaro." Metallurgical Engineering Quarterly, Vol. 38, 2023.
4. Wang, LH "Akiraj Strategioj por Tutmondaj Forĝaj Provizoĉenoj." Provizoĉena Administrada Revuo, Volumo 27, 2023.
5. Anderson, PJ "Nedetruaj Testmetodoj por Forĝitaj Komponantoj." NDT Internacia Normo-Manlibro, 2023.
6. Kumar, SV "Kompara Analizo de Forĝaj Teknikoj en Aerospaca Fabrikado." Aerospaca Materiala Inĝenierarto, Volumo 52, 2023.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

