Kiel mandrelaj stangoj estas forĝitaj kaj varmotraktitaj por maksimuma vivo?
Mandrelstangoj estas esenca instrumento en la produktado de senjuntaj ŝtalaj tuboj . Ili estas eksponitaj al altaj temperaturoj, ciklaj mekanikaj streĉoj kaj abrazia eluziĝo en ripetaj ruliĝcikloj. La kvalito de forĝado kaj varmotraktado havas grandan efikon sur ilian servodaŭron. Ĉi tiu lernilo kovras la procedurojn implikitajn en forĝado, varmotraktado, materialselektado kaj la tuta produktada procezo, kiu determinas kiel mandrelstangoj atingas optimuman eltenemon en postulemaj industriaj aplikoj.
Kiuj forĝaj procezoj estas uzataj por fabriki alt-efikecajn mandrelstangojn?
Kontrolita Forĝado por Grand-Grandaj Mandrelaj Stangoj
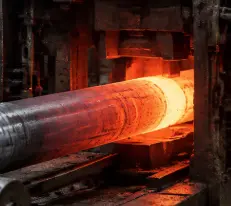
Kontrolita forĝado de grandformataj blokoj en precizan stangon produktas alt-efikecajn mandrelajn stangojn. La metalo estas varmigita ĝis kontrolita temperaturintervalo kaj manipulata per hidraŭlikaj gazetaroj aŭ forĝmarteloj. Ĉi tiu deformado plibonigas la internan grenostrukturon forigante porecon kaj plibonigante izotropajn mekanikajn karakterizaĵojn. Kontrolita forĝado por mandrelaj stangoj de 90 mm ĝis 500 mm diametro provizas la strukturan integrecon por elteni plurajn ciklojn de varmo kaj mekanika streso.
Forĝaj Parametroj kaj Materiala Integreco
La forĝadaj parametroj uzataj sur mandrelaj stangoj, inkluzive de hejta temperaturo, reduktoproporcio kaj deformadrapideco, rekte influas la finan mikrostrukturon kaj mekanikajn ecojn. Ĝusta forĝa redukto degradas la strukturon de la fandita orbriko kaj vicigas la grenfluon laŭ la longituda akso por plibonigi lacecreziston. Evitu trovarmiĝon, kiu kaŭzas grenan krudiĝon kaj senkarbonigon. Ĉiu forĝita mandrela stango estas ultrasone testita antaŭ varmotraktado kaj maŝinado por konfirmi internan solidecon.
Varmotraktado de Mandrel-stangoj por plibonigita forto kaj daŭreco
Malfortigo kaj Moderigo por Optimuma Malmoleco
La ŝlosila proceduro estas varmotraktado, kiu provizas la bezonatan miksaĵon de malmoleco, tenaceco kaj termika lacecrezisto al mandrelstangoj. La H13-ŝtalo estas konvertita al martensito per aŭstenado je ĉirkaŭ 1020 ĝis 1050 celsiusgradoj kaj rapida malvarmigo. Posta hardado je reguligitaj temperaturoj malaltigas la restajn streĉojn kaj precipitigas fajnajn karbidojn por atingi malmolecon de 330 ĝis 390 HB. Ĉi tiu traktado provizas al mandrelstangoj dimensia stabileco dum severa varmociklado dum rulado de senjuntaj tuboj.
Varmotraktada Kontrolo por Termika Lacecrezisto
Termika laciĝo estas grava difektomekanismo de mandrelstangoj, pro la ripetaj varmigado kaj malvarmigo dum tubruladcikloj. Kontrolo de varmotraktado, trempadodaŭro, homogeneco de malvarmiĝrapideco kaj hardigcikloj influas reziston al surfacaj fendetoj kaj varmokontrolado. La multaj hardigcikloj antaŭenigas plenan transformon de karbidoj kaj reduktas restan aŭsteniton. H13-mandrelstangoj konvene varme traktitaj havas elstaran varman malmolecon kaj konservas sian forton eĉ super 500 celsiusgradoj kaj ne moliĝas tro frue.
Kiel la materiala elekto kaj varmotraktado influas la servodaŭron de la mandrelstango?
H13 Ilŝtalo: La Preferata Materiala Elekto
Ilŝtalo H13 (4Cr5MoSiV1) estas la plej vaste specifita materialo por mandrelstangoj pro sia escepta kombinaĵo de alt-temperatura forto, dureco kaj eluziĝrezisto. Kromo, molibdeno kaj vanado formas stabilajn karbidojn, kiuj rezistas moliĝon je altaj temperaturoj, dum silicio provizas oksidiĝan reziston. Por mandrelstangoj en senjuntaj tubfabrikoj, H13 ofertas superan termikan lacecan rendimenton. Ĉiu aro estas kontrolita per metalurgiaj testoj por certigi konformecon al specifitaj mekanikaj ecoj.
Plilongigante Servodaŭron Per Kombinitaj Metalurgiaj Strategioj
La funkcidaŭro de mandrelstangoj rezultas el la sinergia interagado inter materiala kvalito, forĝa solideco kaj varmotraktada precizeco. Ĝuste forĝitaj kaj varmotraktitaj H13-mandrelstangoj atingas streĉreziston superantan 1127 MPa kun fraprezisto super 20 ĵuloj por diametroj ĝis 200 mm. Surfactraktadoj kiel nitridado plue plibonigas eluziĝreziston. Optimumigo de ĉiu metalurgia stadio plilongigas la funkcidaŭron de mandrelstangoj, reduktante anstataŭigan oftecon kaj funkciajn kostojn por tubproduktantoj.
Fabrikada Procezo de Mandrel-Stangoj: De Forĝado ĝis Preciza Finpolurado
Preciza Maŝinado kaj Dimensia Precizeco
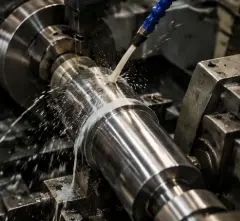
Mandrelstangoj estas zorge maŝinprilaboritaj post varmotraktado kaj forĝado ĝis precizaj dimensiaj tolerancoj kaj alta surfaca poluro. CNC-tornado kaj muelado produktas rektan stangprofilon. Specialaj surfadenigmaŝinoj estas uzataj por fabriki trapezoidajn konektajn fadenojn por mandrelstangoj kun longo ĝis 18.5 m. Dimensia inspektado konfirmas la rektecon, diametron kaj fadengeometrion laŭ akcepteblonormoj. La preciza poluro permesas al mandrelstangoj facile gliti en tubŝelojn kaj pure eltiriĝi post rulado.
Kvalit-Inspektado kaj Atestad-Normoj
Mandrelstangoj estas submetitaj al striktaj kvalito-kontrolaj proceduroj dum la tuta produktada procezo. Ultrasona testado trovas internajn difektojn post forĝado; malmoleco-mapado kontrolas koheran varmotraktadan respondon; kaj dimensia inspektado validigas maŝinadan precizecon. Mandrelstangoj faritaj laŭ ISO 9001:2015-procezoj estas liverataj kun materialaj testatestiloj montrantaj konsiston, mekanikajn kvalitojn kaj varmotraktadajn rekordojn. Kun pli ol 20 jaroj da provizoĉena sperto, Welong fabrikas mandrelstangojn laŭ klientaj dezajnoj por senjuntaj tubfabrikoj tra la mondo.
konkludo
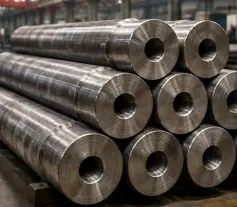
La plej longa funkcidaŭro de la mandrelstango estas funkcio de kontrolita forĝado, malvarmigo kaj revenigo de varmotraktado, elekto de ilŝtalo (H13), kaj preciza maŝinado . Ĉiu paŝo en la procezo kontribuas al la termika lacecrezisto, mekanika forto kaj dimensia stabileco, kiuj estas necesaj por postulema fabrikado de senjuntaj tuboj . Welong estis kreita en 2001 kaj estas atestita laŭ ISO 9001:2015, kun pli ol 20 jaroj da sperto en produktado de industriaj metalproduktoj kaj pli ol 100 klientoj en Britio, Germanio, Usono kaj Aŭstralio. Fidu pruvitan kompetentecon. Viaj mandrelstangoj meritas nenion malpli.
FAQ
Q1: Kiu materialo estas plej ofte uzata por fabrikado de mandrelstangoj?
A: H13 (4Cr5MoSiV1) ilŝtalo estas la preferata materialo por mandrelstangoj pro ĝia bonega alta temperaturorezisto, termika lacecrezisto, forteco kaj eluziĝrezisto dum senjuntaj tubrulado.
Q2: Kiu varmotraktada procezo donas al mandrelstangoj ilian daŭripovon?
A: Mandrel-stangoj estas aŭstenitaj je 1020-1050 celsiusgradoj, malvarmigitaj por formi martensiton, poste hardigitaj por atingi malmolecon de 330-390 HB, provizante optimuman forton kaj termikan lacecreziston.
Q3: Kiajn grandecojn de mandrelstangoj Welong povas fabriki?
A: Welong produktas mandrelstangojn kun diametroj de 90mm ĝis 500mm kaj longoj ĝis 18.5 metroj, adaptitajn laŭ klientaj desegnaĵoj, specimenoj aŭ teknikaj specifoj.
Q4: Kio kaŭzas la paneon de mandrelstangoj dum servo?
A: Oftaj fiaskaj reĝimoj inkluzivas termikan laciĝfendadon, surfacan eluziĝon, dimensian deformadon kaj varmokontrolon — kaŭzitajn de ripeta eksponiĝo al altaj temperaturoj kaj mekanikaj ŝarĝoj dum tubruladcikloj.
Q5: Ĉu Welong provizas kvalitatestadon por mandrelstangoj?
A: Jes. Welong fabrikas mandrelstangojn laŭ la kvalito-sistemoj ISO 9001:2015, provizante materialajn testatestilojn kun kemia konsisto, mekanikaj ecoj kaj varmotraktada dokumentado por ĉiu aro.
Fonto Alt-Efikecaj Mandrel-Stangoj de Welong
Kun pli ol 20 jaroj da servo al klientoj tra Britio, Germanio, Francio, Italio, Usono, Kanado kaj Aŭstralio, Welong liveras forĝitajn kaj varmotraktitajn mandrelstangojn subtenatajn de ISO 9001:2015-atestado. Nia inĝenieristika fako desegnas kaj fabrikas uzante AutoCAD, Pro-Engineering kaj SolidWorks, akceptante kaj desegnaĵojn kaj specimenojn. Ni produktas mandrelstangojn el H13-ilŝtalo kun diametroj de 90mm ĝis 500mm kaj longoj ĝis 18.5 metroj. Sendu viajn desegnaĵojn hodiaŭ - kontaktu nin ĉe metal@welongpost.com kaj lasu Welong povigi vian provizoĉenon per la plej bona fabrikado de Ĉinio.
Referencoj
1. Roberts, G., Krauss, G., & Kennedy, R. (1998). Ilŝtaloj (5a eld.). ASM International, Materials Park, OH.
2. ASM International. (2008). ASM-Manlibro, Volumo 4: Varmotraktado. ASM International, Materials Park, OH.
3. Dieter, GE, & Bacon, DJ (1988). Mekanika Metalurgio (3a eld.). McGraw-Hill, Novjorko.
4. Stahl, J. (Red.). (2006). Ŝtalforĝado: Dezajno, Produktado kaj Selektado. ASTM International, West Conshohocken, PA.
5. Bhadeshia, HKDH, & Honeycombe, RWK (2017). Ŝtaloj: Mikrostrukturo kaj Ecoj (4a eld.). Butterworth-Heinemann, Oksfordo.
6. API-Specifo 5CT. (2018). Specifo por Envolvaĵo kaj Tubaĵo (10a eld.). Amerika Nafto-Instituto, Vaŝingtono, D.C.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

