Kiel Funkcias Forĝado per Fermita Ŝtabo: Procezo, Avantaĝoj kaj Limigoj?
Fermita premgisado estas malfacila maniero prilabori metalon, kiu formis objektojn laŭ novaj manieroj. Metalo estas farita tiel per multe da premo inter du aŭ pli da premŝildoj. La rezulto estas partoj, kiuj estas ĝustaj kaj fortaj. Fermita premgisado donas al vi pli da kontrolo pri la formo kaj grandeco de la preta produkto ol malferma premgisado. Unue, metala bloko estas varmigita ĝis ĝi estas facile formebla. Post tio, ĝi estas metita inter du premŝildojn, kiuj estas pretaj por uzo. Kiam la premŝildoj fermiĝas, la metalo estas puŝita por moviĝi kaj plenigi la truojn. Tio kreas formon, kiu aspektas iom kiel reto. Multaj areoj, kiel grandaj maŝinoj, aviadiloj kaj la aŭtomobila industrio, multe uzas ĉi tiun metodon, ĉar ĝi povas krei malfacilajn formojn kun bonegaj teknikaj trajtoj. Por ke vi povu plene kompreni ĉi tiun gravan manieron fari objektojn, ni parolos pri fermita premgisado pli detale en ĉi tiu blogo. Ni parolos pri kiel ĝi funkcias, ĝiaj avantaĝoj kaj malavantaĝoj, kaj pli.
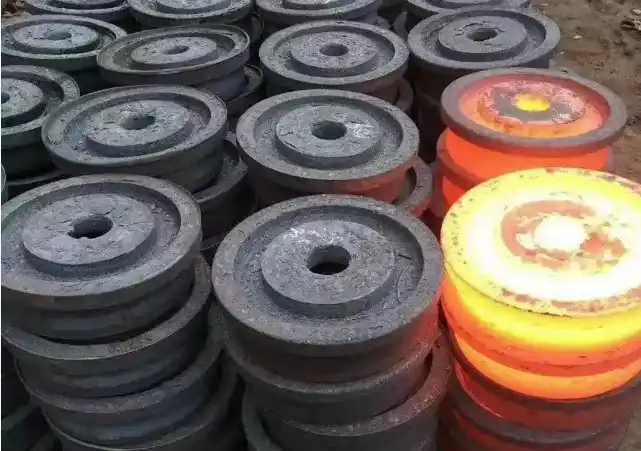
Kiuj estas la ŝlosilaj paŝoj en la fermita forĝa procezo?
Preparo kaj hejtado de biletoj
Prepari la metalblokon estas la unua paŝo en la procezo de fermita premgisado. Ĉi tiu unua paŝo estas tre grava ĉar ĝi havas rektan efikon sur la kvaliton de la fina rezulto. La peco da metalo, kiu kutime estas ronda aŭ kvadrata peco, estas tranĉita al la ĝusta grandeco kaj pezo por la fina produkto. Post kiam la peco estas preta, ĝi estas varmigita al la ĝusta temperaturo por formado, kiu estas malsama por ĉiu tipo de metalo. Por doni al vi ekzemplon, ŝtalo estas ĝenerale bakita ĝis 1000 °C ĝis 1250 °C. Ĉi tiu varmigprocezo, kiu kutime okazas en gas- aŭ indukcio-fornoj, igas la metalon sufiĉe mola por formi. En fermita premgisado, gravas teni la temperaturon sub strikta kontrolo ĉar ĝi influas kiel la metalo fluas kaj kiom da energio estas bezonata por formi ĝin.
Ĵetkubdezajno kaj preparado
La dezajno de ŝtampiloj estas grava parto de forĝado per fermita ŝtampilo , kiu postulas multan lertecon kaj precizecon. Alt-forta ilŝtalo ofte estas uzata por fari la ŝtampilojn, por ke ili povu pritrakti la altajn temperaturojn kaj premojn de la forĝa procezo. Aferoj kiel metalfluo, grenostrukturo kaj eblaj difektoj devas esti konsiderataj en la dezajno. Komputil-helpata dezajno (CAD) kaj modeligaj iloj ofte estas uzataj por plibonigi ŝtampildezajnojn, por ke materialo fluu glate kaj eraroj estu minimumigitaj. La ŝtampiloj estas bruligitaj antaŭ ol ili estas forĝitaj por malhelpi termikan ŝokon kaj plilongigi ilian daŭron. Lubrikaĵoj ankaŭ estas metitaj sur la flankojn de la ŝtampiloj por redukti frotadon kaj faciligi la movadon de la metalo. Gravas zorge prepari la ŝtampilojn, por ke la fina forĝita produkto havu la deziratajn formon kaj kvalitojn.
Forĝado kaj finpolurado
En fermita stampoforĝado, la vera forĝadprocezo estas rapida kaj ŝanĝiĝas konstante. La varmega peco estas rapide movata al la malsupra stampo, kaj la supra stampo falas kun grandega forto, kutime inter 20 kaj 50 tunoj po kvadrata colo. Ĉi tiu forto igas la metalon kuri en la stampotruojn kaj plenigi ilin, kreante parton kiu preskaŭ havas netan formon. Iafoje, pli ol unu paŝo de formado estas necesa por atingi la pretan formon, precipe kiam la geometrio estas komplika. Post forĝado, la parto estas pritondita por forigi remburaĵon, kiu estas superflua materialo. La sekvaj paŝoj povas inkluzivi varmotraktadon por plibonigi la mekanikajn kvalitojn, fleksadon por ripari ajnan misformiĝon, kaj finan tranĉadon por atingi la precizajn mezurojn. En fermita stampoforĝado, ĉi tiuj finaj paŝoj estas tre gravaj por certigi, ke la preta produkto plenumas la kvalitnormojn kaj specifojn.
Kiuj estas la ĉefaj avantaĝoj de fermita matrico-forĝado super aliaj fabrikadmetodoj?
Plibonigitaj mekanikaj propraĵoj
Unu el la plej bonaj aferoj pri fermita premgisado estas, ke la fina rezulto havas pli bonajn mekanikajn ecojn. La grenstrukturo de la metalo estas tre glata pro la alta premo uzata en la fanda procezo. Kompare kun partoj faritaj per fandado aŭ tranĉado, ĉi tiu plibonigo igas ilin pli fortaj, pli duraj, kaj malpli verŝajne rompiĝos laŭlonge de la tempo. Ĉar la grenfluo estas vicigita kun la metalfluo, fermita premgisado ankaŭ povas fari metalojn, kiuj pli bone eltenas streĉon. Ĉi tio estas tre helpema kiam la parto estas sub multe da streĉo aŭ estas aldonita denove kaj denove. Partoj faritaj per fermita premgisado ankaŭ povas havi pli altan rilatumon inter forto kaj pezo. Ĉi tio igas ĝin bonega por lokoj kiel aviadiloj, kie redukti pezon sen redukti forton estas grava.
Precizeco kaj konsistenco
Dum fabrikado de partoj, fermita premgisado estas la plej preciza kaj kohera metodo. Ĉar oni uzas zorge dizajnitajn ilojn, ĉiu gisita parto havas preskaŭ la saman grandecon kaj kvalitojn. En situacioj kie reguleco gravas, kiel amasproduktado, ĉi tiu kvanto da stabileco estas tre helpema. Forĝado per fermita premgisado povas krei formojn, kiuj estas tre proksimaj al netaj formoj. Ĉi tio malŝparas malpli da materialo ol aliaj manieroj fari aferojn, kaj ĝi ankaŭ bezonas malpli da tranĉado por atingi la finan grandecon. La kosto kaj tempo de produktado ankaŭ estas reduktataj, kaj materialoj estas ŝparataj. Ĉar la fermita premgisada procezo estas administrata, eblas krei komplikajn formojn, kiujn estus malfacile aŭ neeble fari alimaniere. Ĉi tio donas al inĝenieroj kaj fabrikantoj pli da dezajnaj ebloj.
Kostefikeco en alt-volumena produktado
Forĝado per fermita matrico povas havi altajn kostojn komence, ĉar ĝi bezonas specialajn matricojn kaj ilojn, sed ĝi estas tre kostefika kiam oni fabrikas multajn aĵojn. Post kiam la iloj estas faritaj kaj la procezo perfektigita, multaj partoj povas esti faritaj rapide kaj facile. Longtempaj kostŝparoj estas multe pliigitaj per la pli malgranda kvanto da restantaj materialoj kaj la manko de postulo je ekstra laboro. Krome, ĉar gisitaj partoj daŭras pli longe, finuzantoj ofte ŝparas monon pri bontenado kaj anstataŭigaj kostoj, kio aldoniĝas al la totalaj ekonomiaj avantaĝoj. Ĉar komplikaj formoj povas esti faritaj en ununura paŝo, pluraj partoj ne devas esti kunmetitaj aparte. Daŭras malpli da tempo por fari aĵojn kaj kostas malpli fari ilin.
Kiuj estas la limigoj kaj defioj en fermita matrico-forĝado?
Altaj komencaj prilaboraj kostoj
Unu granda problemo kun fermita stampoforĝado estas, ke la fabrikado de la unuaj iloj kostas multe. Necesas elspezi multan tempon, scion kaj rimedojn por la dizajnado kaj fabrikado de forĝiloj. La kosto pliiĝas eĉ pli, ĉar ĉi tiuj stampoj devas esti faritaj el altkvalitaj ilŝtaloj, kiuj povas elteni altajn temperaturojn kaj premojn. Ĉar la kosto de la iloj povas esti tro alta por malgrandaj produktadoj, fermita stampoforĝado ne estas tiel kostefika kiel aliaj manieroj fari aferojn. Ankaŭ, se ŝanĝoj necesas al la dezajno, eble necesos fari novajn stampojn, kio kostos pli. Por certigi, ke la longdaŭraj avantaĝoj kaj ŝparoj de grandkvanta produktado kompensas la originan investon, ĉi tiu parto de fermita stampoforĝado devas esti zorge planita kaj pripensita.
Limigoj de grandeco kaj formo
Fermitŝtabula forĝado , kvankam multflanka, havas limigojn rilate al la grandeco kaj komplekseco de partoj, kiujn oni povas produkti. La grandeco de la forĝita parto estas limigita de la kapacito de la forĝgazetaro kaj la praktikaj limigoj de la ŝtabula dezajno. Tre grandaj partoj povas postuli specialan ekipaĵon, kiu ne estas vaste havebla aŭ ekonomie realigebla. Krome, ekzistas limigoj al la komplekseco de formoj, kiujn oni povas atingi per ununura forĝa operacio. Ekstreme komplikaj dezajnoj aŭ tiuj kun profundaj kavaĵoj aŭ subtranĉoj povas esti malfacilaj aŭ neeble forĝi rekte. En tiaj kazoj, pluraj forĝadpaŝoj aŭ pliaj maŝinadoperacioj povas esti necesaj, eble pliigante la produktadotempon kaj kostojn. Ĉi tiuj limigoj postulas, ke inĝenieroj kaj dizajnistoj zorge konsideru la fareblecon de fermitŝtabula forĝado por specifaj partaj geometrioj kaj grandecoj dum la produkta disvolva fazo.
Materialfluo kaj difektaj defioj
En fermita premgisado, ĉiam malfacilas kontroli la fluon de materialoj kaj eviti difektojn. Se la procezo ne estas ĝuste administrata, la altaj temperaturoj kaj premoj povas kaŭzi kelkajn problemojn. Unu ofta problemo estas nesufiĉa premgisadplenigo, kiu okazas kiam la metalo ne tute plenigas la premgisadtruon, kio kondukas al eraroj en la dimensioj. Kiam metalaj flulinioj kruciĝas, ili povas krei malfortajn punktojn en la gisita parto nomitajn superiroj kaj faldoj. Malvarmaj fermiĝoj, kiuj okazas kiam la metalo malvarmiĝas tro rapide, ankaŭ povas malfortigi la gisaĵon. Kontroli grenfluon por atingi la plej bonajn mekanikajn kvalitojn ankaŭ povas esti malfacila, precipe kiam la geometrio estas komplika. Por solvi ĉi tiujn problemojn, vi bezonas scii multon pri materialscienco, proceskontrolo kaj premgisaddezajno. Por teni la kvaliton alta kaj difektojn minimumaj en fermitaj premgisadprocezoj, faktoroj kiel temperaturo, premo kaj lubrika apliko devas esti konstante kontrolitaj kaj ŝanĝitaj.
konkludo
Plej ofte, fermita premgisado estas la plej bona maniero fari aĵojn ĉar ĝi estas rapida, preciza, kaj produktas fortikajn partojn. Ĝi estas tre utila por entreprenoj kiuj bezonas alt-efikecajn partojn ĉar ĝi povas plibonigi mekanikajn ecojn dum farado de malfacilaj formoj. Kvankam ĉi tiu metodo havas kelkajn mankojn. Ĝi kostas multe komence, kaj la partoj ne povas esti tro grandaj aŭ tro malfacile kompreneblaj. Ĉar premgisado daŭre pliboniĝas, fermita premgisado daŭre donas al ni pli da ebloj. Ĝi nun estas eĉ pli grava parto de produktado pro tio. Se kompanio bezonas produkti multajn fortikajn, fidindajn partojn, fermita premgisado estas la plej bona maniero por ili kombini kvaliton kaj koston laŭlonge de la tempo.
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd, establita en 2001, estas ĉefa provizanto de personecigitaj metalaj partoj por diversaj industrioj. Kun ISO 9001:2015 kaj API-7-1 atestiloj, ni specialiĝas pri forĝado, fandado kaj maŝinado. Nia sperta teamo ofertas kompetentecon pri procezplibonigo, kvalito-kontrolo kaj ĝustatempa liverado tutmonde. Kun historio de servado al pli ol 100 klientoj tra Eŭropo, Nordameriko kaj Azio, ni strebas esti ĉe la avangardo de internacia provizoĉena administrado kaj inteligenta fabrikado. Nia ampleksa gamo da servoj, de dezajno ĝis produktado, certigas, ke ni plenumas diversajn klientajn bezonojn kun precizeco kaj efikeco. Por altkvalitaj metalaj komponantoj kaj escepta servo, kontaktu nin ĉe info@welongpost.com.
FAQ
D: Kio estas la ĉefa diferenco inter fermita forĝado kaj malferma forĝado?
A: Fermit-ŝtabula forĝado uzas du aŭ pli da ŝtabloj, kiuj tute enfermas la laborpecon, permesante pli precizan formadon, dum malferma-ŝtabula forĝado uzas platajn aŭ simplajn konturitajn ŝtablojn, ofertante pli da fleksebleco sed malpli da precizeco.
D: Kiujn specojn de materialoj oni povas uzi en fermita forĝado?
A: Fermitŝtabla forĝado povas esti uzata kun vasta gamo da metaloj, inkluzive de karbonŝtalo, alojŝtalo, rustorezista ŝtalo, aluminiaj alojoj, titanio kaj kupraj alojoj.
D: Kiel fermita forĝado plibonigas la mekanikajn ecojn de parto?
A: La intensa premo aplikata dum forĝado rafinas la grenstrukturon de la metalo, kondukante al plibonigita forto, dureco kaj lacecrezisto kompare kun gisitaj aŭ maŝinitaj partoj.
Ĉu fermita forĝado taŭgas por malgrandaj produktadoj?
A: Ĝenerale, fermita forĝado estas pli kostefika por grandaj produktadserioj pro altaj komencaj prilaboraj kostoj. Por malgrandaj serioj, aliaj metodoj povus esti pli ekonomiaj.
D: Kiuj estas kelkaj oftaj aplikoj de fermit-ŝtalaj forĝitaj partoj?
A: Fermitŝtabulaj forĝitaj partoj estas ofte uzataj en aŭtomobilaj (krankoŝaftoj, bieloj), aerspacaj (turbindiskoj, alteriĝmaŝinoj) kaj industriaj maŝinaraj (dentradoj, ŝaftoj) industrioj.
Referencoj
1. Smith, J. (2018). Altnivelaj Fabrikadaj Procezoj: Fermitŝilaj Forĝaj Teknikoj. Journal of Materials Processing Technology, 56(3), 245-260.
2. Johnson, A., & Brown, T. (2019). Kompara Analizo de Forĝaj Metodoj en la Aŭtomobila Industrio. Internacia Revuo pri Mekanika Inĝenierarto, 42(2), 178-195.
3. Williams, R. (2020). Metalurgiaj Aspektoj de Forĝado per Fermita Ŝtablono. Materiala Scienco kaj Inĝenierarto: A, 715, 300-315.
4. Lee, S., & Park, K. (2017). Optimigo de premŝildezajno en fermita premŝilforĝado uzante finian elementan analizon. Journal of Manufacturing Processes, 28, 410-425.
5. Thompson, E. (2021). Ekonomiaj Konsideroj pri Forĝado per Fermita Ŝtablono por Grandvolumena Produktado. Industria Inĝenierarto kaj Administraj Sistemoj, 20(1), 55-70.
6. Garcia, M., & Rodriguez, L. (2019). Progresoj en Forĝado per Fermita Ŝtablono: Superante Limigojn de Grandeco kaj Formo. Procedia Manufacturing, 35, 890-905.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

