Kiel Malsamaj Gandmetodoj Formas Industriajn Partojn?
Gisado estas fundamenta fabrikada procezo, kiu estis uzata dum jarcentoj por krei kompleksajn gipsajn partojn kaj metalajn partojn por diversaj industrioj. La arto de gisado implikas verŝi fanditan metalon en muldilon kaj permesi al ĝi solidiĝi, rezultante en preta produkto, kiu proksime similas al la dezirata formo. En la hodiaŭa industria pejzaĝo, malsamaj gipsaj metodoj evoluis por plenumi specifajn produktadajn postulojn, ĉiu ofertante unikajn avantaĝojn en formado de industriaj partoj. De tradicia sablogisado ĝis pli progresintaj teknikoj kiel investa gilado kaj premgisado, la elekto de metodo signife influas la karakterizaĵojn de la fina produkto, inkluzive de ĝia forto, surfaca finpoluro kaj dimensia precizeco. Ĉi tiu bloga afiŝo esploras kiel diversaj gipsaj metodoj kontribuas al formado de industriaj partoj, plonĝante en la komplikaĵojn de ĉiu tekniko kaj ilian efikon sur produktokvalito kaj fabrikada efikeco.
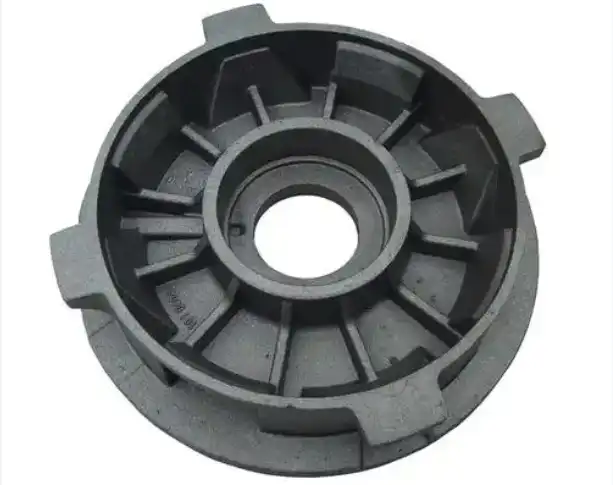
Kiuj estas la ĉefaj diferencoj inter sablogisado kaj investgisado?
Sand Casting: La Multfaceta Fundamento
Sablogisado estas unu el la plej malnovaj kaj plej vaste uzataj fandaj metodoj por formi industriajn partojn. Ĉi tiu procezo implikas krei muldilon el sablo miksita kun ligiloj, en kiun fandita metalo estas verŝita. Sablogisado ofertas esceptan versatilecon, permesante la produktadon de partoj intervalantaj de malgrandaj komponantoj ĝis masivaj maŝinpartoj. La procezo komenciĝas per kreado de ŝablono, tipe farita el ligno aŭ metalo, kiu estas uzata por formi la muldilan kavaĵon en la sablo. Post kiam la muldilo estas preparita, fandita metalo estas verŝita enen kaj lasita malvarmiĝi kaj solidiĝi. Post solidiĝo, la sablomuldilo estas rompita por malkaŝi la fandajn partojn. Sablogisado estas precipe taŭga por malaltaj ĝis mezaj produktadoj kaj povas akomodi vastan gamon da metaloj, inkluzive de fero, ŝtalo, aluminio kaj kupraj alojoj.
Investa Casting: Precizeco kaj Komplekseco
Investgisado, ankaŭ konata kiel perdita vaksa gisado, estas metodo kiu elstaras en produktado de kompleksaj, altprecizaj fanditaj partoj . La procezo komenciĝas per kreado de vaksa ŝablono de la dezirata parto, kiu poste estas kovrita per ceramika materialo por formi ŝelon. Post kiam la ceramika ŝelo malmoliĝas, la vakso estas fandita kaj elfluigita, lasante kavan muldilon. Fandita metalo estas poste verŝita en ĉi tiun muldilon, plenigante la komplikajn detalojn de la originala vaksa ŝablono. Post malvarmigo, la ceramika ŝelo estas rompita por riveli la finitajn fanditajn partojn. Investgisado estas fama pro sia kapablo produkti partojn kun bonega surfaca finpoluro, striktaj tolerancoj kaj kompleksaj geometrioj, kiujn estus malfacile aŭ neeble atingi per aliaj fandmetodoj. Ĉi tiu tekniko estas precipe valora en industrioj postulantaj altprecizajn komponentojn, kiel ekzemple aerspaca, medicinaj aparatoj kaj aŭtomobilaj aplikoj.
Komparante Koston kaj Produktadvolumojn
Kiam temas pri formado de industriaj partoj, la elekto inter sablogisado kaj investgisado ofte dependas de faktoroj kiel produktadvolumeno, parta komplekseco kaj kostokonsideroj. Sablogisado ĝenerale ofertas pli malaltajn prilaborajn kostojn kaj estas pli ekonomia por pli grandaj partoj aŭ pli malgrandaj produktadserioj. Ĝi ankaŭ permesas pli facilajn modifojn al la ŝimdezajno. Aliflanke, investgisado, kvankam havante pli altajn komencajn prilaborajn kostojn, fariĝas pli kostefika por altvolumena produktado de kompleksaj, precizaj gisitaj partoj. La supera surfaca finpoluro kaj pli striktaj tolerancoj de investgisado povas redukti aŭ elimini la bezonon de sekundaraj maŝinadoperacioj, eble malaltigante totalajn produktokostojn por certaj specoj de partoj. Ambaŭ metodoj havas sian lokon en moderna fabrikado, kun sablogisado ofertanta versatilecon kaj kostefikecon por pli simplaj partoj, kaj investgisado provizanta senekzemplan precizecon por kompleksaj komponantoj.
Kiel premgisado plibonigas la produktadon de grandkvantaj partoj?
La Die Casting Procezo Klarigis
Premgisado estas tre efika metodo por produkti grandajn kvantojn de fanditaj partoj kun bonega dimensia precizeco kaj surfaca finpoluro. En ĉi tiu procezo, fandita metalo estas injektita sub alta premo en reuzeblan metalan muldilon, konatan kiel ŝtampilo. La ŝtampilo estas tipe farita el ilŝtalo kaj estas desegnita por elteni la altajn premojn kaj temperaturojn implikitajn en la fanda procezo. Post kiam la fandita metalo estas injektita, ĝi rapide malvarmiĝas kaj solidiĝas, alprenante la formon de la ŝtampila kavaĵo. Post solidiĝo, la ŝtampilo estas malfermita, kaj la fanditaj partoj estas elĵetitaj. Premgisado estas aparte taŭga por neferaj metaloj kiel aluminio, zinko kaj magneziaj alojoj. La altprema injektado certigas, ke la metalo plenigas eĉ la plej malgrandajn detalojn de la ŝtampilo, rezultante en partoj kun bonega surfaca kvalito kaj striktaj dimensiaj tolerancoj.
Avantaĝoj de Premgisado por Grandvolumena Produktado
Premgisado ofertas plurajn signifajn avantaĝojn por grandkvanta produktado de industriaj partoj. Unue kaj ĉefe estas la rapideco de produktado. Post kiam la premgisado estas starigita, fanditaj partoj povas esti produktitaj rapide kaj kontinue, kun ciklotempoj ofte mezuritaj en sekundoj. Ĉi tiu altrapida produktadkapablo igas premgisadon ideala por grandskalaj fabrikadaj operacioj. Krome, premgisado produktas partojn kun bonega dimensia precizeco kaj ripeteblo, certigante konstantan kvaliton tra grandaj produktadserioj. La procezo ankaŭ ebligas la kreadon de kompleksaj formoj kun fajnaj detaloj, maldikaj muroj kaj komplikaj trajtoj, kiujn estus malfacile atingi per aliaj fandmetodoj. Alia avantaĝo estas la bonega surfaca finpoluro de premgisitaj partoj, kiu ofte postulas minimumajn aŭ neniujn duarangajn finpolurajn operaciojn, plue plibonigante produktadan efikecon.
Materialaj Konsideroj en Premgisado
La elekto de materialo ludas gravan rolon en premgisado kaj signife influas la ecojn de la finaj fanditaj partoj. Aluminiaj alojoj estas inter la plej ofte uzataj materialoj en premgisado pro sia bonega kombinaĵo de forto, malpezeco kaj korodrezisto. Zinkaj alojoj estas alia populara elekto, ofertante bonan forton kaj bonegan surfacan finpoluron, igante ilin idealaj por dekoraciaj kaj funkciaj partoj. Magneziaj alojoj, kvankam malpli ofte uzataj, provizas escepte altan rilatumon inter forto kaj pezo, igante ilin valoraj por aplikoj kie pezredukto estas kritika. Ĉiu materialo havas sian propran aron de karakterizaĵoj, kiuj influas la premgisadprocezon, inkluzive de fandtemperaturo, flueco kaj ŝrumpadorapidecoj. Kompreni ĉi tiujn materialajn ecojn estas esenca por optimumigi la premgisadprocezon kaj certigi la produktadon de altkvalitaj partoj, kiuj plenumas specifajn rendimentajn postulojn.
Kian rolon ludas centrifuga fandado en la kreado de cilindraj partoj?
La Centrifuga Gisadprocezo
Centrifuga gisado estas specialigita gisadmetodo aparte taŭga por produkti cilindrajn aŭ tubformajn fanditajn partojn. En ĉi tiu procezo, fandita metalo estas verŝita en rotaciantan muldilon, kie centrifuga forto puŝas la metalon eksteren kontraŭ la muldilan muron. Dum la metalo solidiĝas, ĝi formas kavan cilindran formon. La rotacia rapido de la muldilo estas zorge kontrolata por certigi egalan distribuon de la metalo kaj atingi la deziratan murdikon. Centrifuga gisado povas esti farita kun la rotacia akso de la muldilo aŭ horizontala aŭ vertikala, depende de la specifaj postuloj de la produktata parto. Ĉi tiu metodo estas aparte efika por krei partojn kun uniforma murdikeco kaj bonega denseco, ĉar la centrifuga forto helpas forigi porecon kaj malpuraĵojn devigante ilin al la interna surfaco de la fandado.
Avantaĝoj de Centrifuga Gisado por Cilindraj Partoj
Centrifuga gisado ofertas plurajn unikajn avantaĝojn kiam temas pri produktado de cilindraj fanditaj partoj . Unu el la ĉefaj avantaĝoj estas la kapablo krei partojn kun escepta grenostrukturo kaj mekanikaj ecoj. La centrifuga forto igas la metalon solidiĝi de ekstere al interne, rezultante en densa, fajngrajna strukturo ĉe la ekstera surfaco, kie forto ofte estas plej kritika. Ĉi tiu metodo ankaŭ ebligas la produktadon de partoj kun tre precizaj internaj diametroj, ĉar la interna surfaco estas formita per la libera surfaco de la rotacianta likva metalo. Centrifuga gisado estas precipe efika por produktado de partoj kun alta longo-diametra proporcio, kiel ekzemple tuboj, tuboj kaj ingoj. La procezo povas akomodi vastan gamon da materialoj, inkluzive de gisfero, ŝtalo, aluminio kaj kupraj alojoj, igante ĝin multflanka por diversaj industriaj aplikoj.
Aplikoj kaj Limigoj de Centrifuga Gisado
Centrifuga gisado trovas ampleksan uzon en industrioj kie altkvalitaj cilindraj aŭ tubformaj partoj estas bezonataj. Oftaj aplikoj inkluzivas la produktadon de tuboj por la nafto- kaj gasindustrio, cilindraj tegaĵoj por motoroj, fervojaj radoj kaj grandaj industriaj rulpremiloj. La metodo estas precipe valora por krei bimetalajn tubojn, kie malsamaj metaloj povas esti fanditaj en tavoloj por kombini siajn respektivajn ecojn. Kvankam centrifuga gisado elstaras en produktado de cilindraj partoj, ĝi havas kelkajn limigojn. La procezo estas ĝenerale limigita al simetriaj formoj kaj ne taŭgas por partoj kun kompleksaj eksteraj trajtoj. Krome, la ekipaĵo bezonata por centrifuga gisado povas esti pli multekosta ol tiu bezonata por aliaj fandmetodoj, kio povas influi ĝian kostefikecon por malgrandaj produktadserioj. Malgraŭ ĉi tiuj limigoj, centrifuga gisado restas decida metodo por krei altkvalitajn, cilindrajn fandpartojn en multaj industriaj sektoroj.
konkludo
La diversa gamo de fandmetodoj haveblaj hodiaŭ ofertas al fabrikantoj senprecedencan flekseblecon en formado de industriaj partoj. De la versatileco de sablogisado ĝis la precizeco de investgisado, la grandvolumenaj kapabloj de premgisado, kaj la specialigitaj aplikoj de centrifuga fandado, ĉiu metodo alportas unikajn avantaĝojn. La elekto de la fandmetodo dependas de faktoroj kiel la komplekseco de la parto, la produktadvolumeno, la materialaj ecoj kaj la kostaj konsideroj. Ĉar la teknologio daŭre progresas, ĉi tiuj fandmetodoj verŝajne plu evoluos, ofertante eĉ pli grandajn eblecojn por krei altkvalitajn, efikajn kaj novigajn industriajn partojn.
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd, establita en 2001, estas ĉefa provizanto de personecigitaj metalaj partoj por diversaj industrioj. Kun ISO 9001:2015 kaj API-7-1 atestiloj, ni specialiĝas pri forĝado, sablogisado, investgisado, centrifuga gisado kaj maŝinado. Nia sperto ampleksas vastan gamon da materialoj, inkluzive de fero, ŝtalo, rustorezista ŝtalo, aluminio, kupro, zinko kaj diversaj alojoj. Ni fieras pri nia sperta personaro, kvalito-kontrolaj procezoj kaj engaĝiĝo al klienta kontento. Kun tutmonda ĉeesto servanta pli ol 100 klientojn en landoj kiel Britio, Germanio, Usono kaj Kanado, ni strebas esti ĉe la avangardo de internacia provizoĉena administrado kaj inteligenta fabrikado. Por superaj fanditaj partoj kaj escepta servo, kontaktu nin ĉe metal@welongpost.com.
Referencoj
1. Smith, J. (2019). Modernaj Gisaj Teknikoj en Industria Fabrikado. Journal of Materials Engineering, 45(3), 234-248.
2. Johnson, A. & Brown, L. (2020). Kompara Analizo de Sablogisaj kaj Investgisaj Metodoj. Internacia Revuo pri Metalgisado, 14(2), 412-425.
3. Lee, K. et al. (2018). Progresoj en Premgisa Teknologio por Grandvolumena Produktado. Materials Today: Proceedings, 5(9), 18765-18772.
4. Wilson, R. (2021). Centrifuga gisado: Principoj kaj aplikoj en produktado de cilindraj partoj. Advanced Materials Processing, 179(4), 22-28.
5. Garcia, M. & Thompson, S. (2017). La Efiko de Muldaj Metodoj sur la Kvaliton kaj Elfaron de Industriaj Partoj. Journal of Manufacturing Processes, 30, 327-336.
6. Chen, Y. (2022). Novigoj en Metalgisado: Formante la Estontecon de Industria Fabrikado. Materialscienco kaj Teknologio, 38(5), 595-608.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

