Kiel la Aluminia Forĝada Procezo Optimigas Materialan Efikecon?
Materiala ekonomio nun fariĝis ŝlosila zorgo por fabrikantoj laborantaj kun aluminiaj komponantoj , precipe en pez-sentemaj sektoroj kiel aerspaca kaj aŭtomobila. La aluminia forĝa procezo havas avantaĝojn super fandado kaj maŝinado el solida materialo, ĉar ĝi muldas metalon per kontrolita plasta deformado, ne per forigo de materialo aŭ per uzado de la fluo de fandita metalo. En ĉi tiu artikolo, ni rigardas kiel preskaŭ-netforma formado, grenoorientiĝo, ŝimdezajno kaj temperaturadministrado kuniĝas por minimumigi malŝparon kaj akiri la maksimuman valoron el ĉiu kilogramo da produktita aluminio.
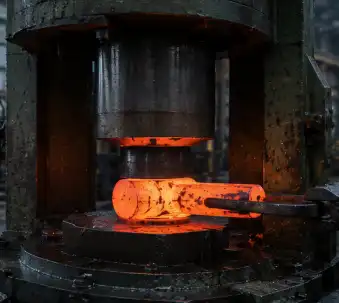
Kiel Preskaŭ-Net-Forma Forĝado Reduktas Materialan Malŝparon?
Minimumigante Troan Forigon de Stokmaterialo
Preskaŭ neta formoformado generas partojn kun dimensioj tre proksimaj al la finaj, tiel la kvanto de materialo poste forigota per maŝinado estas signife reduktita. La aluminioforĝada tekniko kreas la metalon rekte en la deziratan geometrion, kaj tial produktantoj ne suferas la grandajn kvantojn da stokperdo kutime asociita kun maŝinado de komponanto el solida peco aŭ plato.
Reduktante Fulmo- kaj Tajlado-Perdojn
Bone optimumigitaj preformoj minimumigas la kvanton de superflua fulmo kreita kiam la ŝablono estas plenigita, kio signifas malpli da materialo, kiun oni devas fortranĉi kaj forĵeti post formado. La volumeno estas zorge kalkulita antaŭ ĉiu forĝa movo, tiel ke ĝuste la taŭga kvanto de fulmo estas generita por tute plenigi la kavaĵon, kaj rubkvotoj estas tenataj malaltaj dum la produktado.
Materiala Fluo kaj Grenorientiĝo por Pli Bona Materiala Utiligo
Direkta Grenfluo por Struktura Efikeco
La avantaĝo de forĝitaj aluminiopartoj estas, ke la fluo de la greno sekvas la formon de la parto kaj ne estas interrompita de maŝinprilaboraj tranĉoj. Ĉi tiu direktita vicigo ebligas al la inĝenieroj desegni pli maldikajn sekciojn en ne-kritikaj regionoj sen kompromiti la forton, ĉar la materialo mem funkcias pli efike en siaj ĉefaj ŝarĝvojoj dum la aluminioforĝada procezo.
Unuforma Deformado Trans la Laborpeco
En forĝado, unuforma materialfluo povas helpi malhelpi lokalizitan maldikiĝon aŭ dikiĝon, kiuj povas rezultigi kaj materialmalŝparon kaj strukturajn problemojn. La simulaj iloj ebligas al la inĝeniero taksi flupadronojn antaŭ produktado kaj ŝanĝi preformojn kaj ŝimojn por produkti ekvilibran deformadon kaj unuforman murdikon.
Ĉu optimumigita premdezajno povas plibonigi la efikecon de aluminio-forĝado?
Strategioj por Multkavaĵaj kaj Progresemaj Ŝtalujoj
Progresemaj ŝablonsekvencoj dividas komplikajn dezajnojn en mastreblajn formadfazojn, ebligante materialon esti pliige muldita sen troŝarĝi iun ajn lokon. Ĉi tiu paŝo-laŭpaŝa tekniko malpliigas la eblecon de mallonga plenigo aŭ troa remburaĵo, kiuj ambaŭ tuj egalas al materialŝparo per la aluminioforĝa procezo.
Preciza Kavaĵa Dezajno por Reduktita Maŝinado-Ricevo
La pli fajnaj dimensiaj tolerancoj de la ŝimo permesas forĝi la partojn pli proksime al la fina specifo, malpliigante la maŝinprilaboran aldonaĵon, kiu devas esti inkludita en ĉiu parto. Ĉi tiu precizeco rezultigas malpli da materialo forigenda post forĝado kaj pli mallongajn prilaborajn periodojn poste, pliigante la totalan produktadon de ĉiu peco.
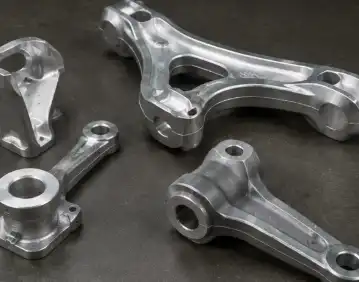
Kiel Forĝa Temperaturo kaj Preformo-Dezajno Influas Materialan Perdon?
Kontrolante Temperaturon por Optimuma Fluo
Aluminiaj alojoj estas kutime forĝitaj ene de tre malgranda temperaturintervalo, kiu ekvilibrigas laboreblecon kun la danĝero de surfaca oksidiĝo aŭ grenkrusiĝo. Resti en ĉi tiu intervalo dum la tuta aluminio-forĝadprocezo rezultas en pli bona materialfluo kaj reduktas la riskon de nesufiĉe plenigitaj kavaĵoj, kiuj devus esti skrapitaj aŭ reverkitaj.
Elfari Formo-Optimigon
La komenca formo de la preformo multe determinas la efikecon de materiala distribuado en forĝaj procezoj. La preformo povas esti konstruita tiel, ke la volumeno troviĝas kie ĝi plej bezonatas en la fina kavaĵo, kio reduktas la totalan kvanton de bezonata deformado kaj minimumigas la danĝeron de lokigita maldikiĝo, faldado aŭ parta plenigo, kiu kondukus al materiala malŝparo.
Kiel la Forĝada Procezo de Aluminio Povas Redukti Maŝinadon kaj Rubkostojn?
Pli malaltaj postuloj pri maŝinado en la sekvaj direktoj
Preskaŭ neta-formaj forĝaĵoj bezonas malpli da materialforigo, kio signifas malpli da eluziĝo de iloj, malpli da ciklotempo, kaj malpli da maŝinado por fabrikantoj. Ĉi tiu efikeco estas multobligita trans grandegaj kvantoj da produktado, igante la aluminio-forĝmetodon ekonomie realigebla opcio por la fabrikado de grandkvantaj komponantoj.
Recikleblo kaj Reakiro de Rubvaloro
La aluminio-rubo kreita dum la pritondado estas ankoraŭ sufiĉe reciklebla, tiel ke produktantoj povas reakiri la valoron de restaĵoj kaj rubaĵoj, anstataŭ vidi ilin kiel totalan perdon. Efika preskaŭ-netforma dezajno kaj konscienca rubmastrumado plue plibonigas la totalan materialefikecon atingitan per forĝado.
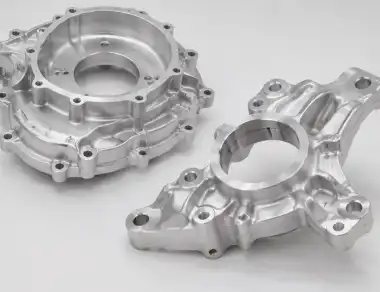
konkludo
La metodo de la forĝado de aluminio estas tre materialefika pro la preskaŭ-neta formado, optimumigita ŝimdezajno kaj kontrolita temperaturo, kio rezultigas pli malaltajn malŝparojn kaj postajn maŝinadkostojn. Establita en 2001, China Welong provizas kvalito-kontrolon kaj inĝenierajn servojn por fabrikantoj tutmonde kun ISO 9001:2015-atestoj kaj liveras al pli ol 100 klientoj dum pli ol 20 jaroj. Kunlaboru kun Welong nun por maksimumigi vian akiron de aluminio-komponantoj kaj minimumigi viajn materialajn elspezojn.
FAQ
Q1: Kial aluminioforĝado estas pli materialefika ol maŝinado el solida materialo?
A: Forĝado formas metalon proksime al ĝia fina geometrio per deformado anstataŭ forigo, lasante multe malpli da materialo por esti fortranĉita kaj forĵetita.
Q2: Ĉu grenfluo influas kiom da materialo parto efektive bezonas?
A: Jes, favora grenfluo permesas al inĝenieroj desegni pli maldikajn, pli malpezajn sekciojn en certaj areoj sen oferi forton, reduktante la ĝeneralan materialuzon.
Q3: Kiel la dezajno de la ŝimo influas la materialan malŝparon en la forĝado de aluminio?
A: Precizaj kavaĵoj kaj progresemaj formadostadioj minimumigas troan rebrilon kaj reduktas la maŝinadan aldonaĵon bezonatan post forĝado.
Q4: Ĉu forĝa temperaturo vere povas influi la materialan efikecon?
A: Jes, konservi la ĝustan temperaturintervalon certigas glatan metalfluon kaj kompletan kavaĵoplenigon, malhelpante rubon de nesufiĉe plenigitaj partoj.
Q5: Ĉu aluminio-rubo el forĝado estas reciklebla?
A: Jes, pritonditaj restaĵoj kaj restaĵoj estas tre recikleblaj, permesante al fabrikantoj reakiri valoron eĉ de materialo forigita dum produktado.
Optimigu Vian Aluminian Komponentan Akiradon Kun Welong
Plibonigi materialefikecon komenciĝas per la ĝusta forĝa partnero kaj preciza inĝeniera subteno. China Welong kombinas du jardekojn da internacia sperto pri provizoĉeno kun ISO 9001:2015-atestitaj kvalitkontrolo kaj dezajnaj kapabloj uzante AutoCAD, Pro-Engineering kaj SolidWorks por helpi redukti malŝparon kaj maŝinadajn kostojn. Ĉu vi bezonas personecigitajn aluminiajn komponantojn por aŭtomobilaj, aerspacaj aŭ industriaj aplikoj, nia teamo pretas subteni vian projekton de desegnado ĝis livero. Kontaktu nin hodiaŭ ĉe metal@welongpost.com kaj lasu Welong helpi maksimumigi la efikecon de via sekva projekto pri aluminioforĝa procezo.
Referencoj
1. Usona Societo por Metaloj (ASM Internacia), Manlibro pri Metaloj: Formado kaj Forĝado, Volumo 14.
2. Kalpakjian, S., kaj Schmid, SR, Fabrikada Inĝenierarto kaj Teknologio, Pearson Education.
3. Altan, T., Ngaile, G., kaj Shen, G., Malvarma kaj Varma Forĝado: Fundamentoj kaj Aplikoj, ASM International.
4. Totten, GE, kaj MacKenzie, DS, Manlibro pri Aluminio: Fizika Metalurgio kaj Procezoj, Marcel Dekker.
5. Byrer, TG, Semiatin, SL, kaj Vollmer, DC, Forĝa Manlibro, Forĝa Industria Asocio.
6. La Aluminia Asocio, Gvidlinioj pri Dezajno de Aluminia Forĝado.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

