Kiel funkcias centrifuga gisado?
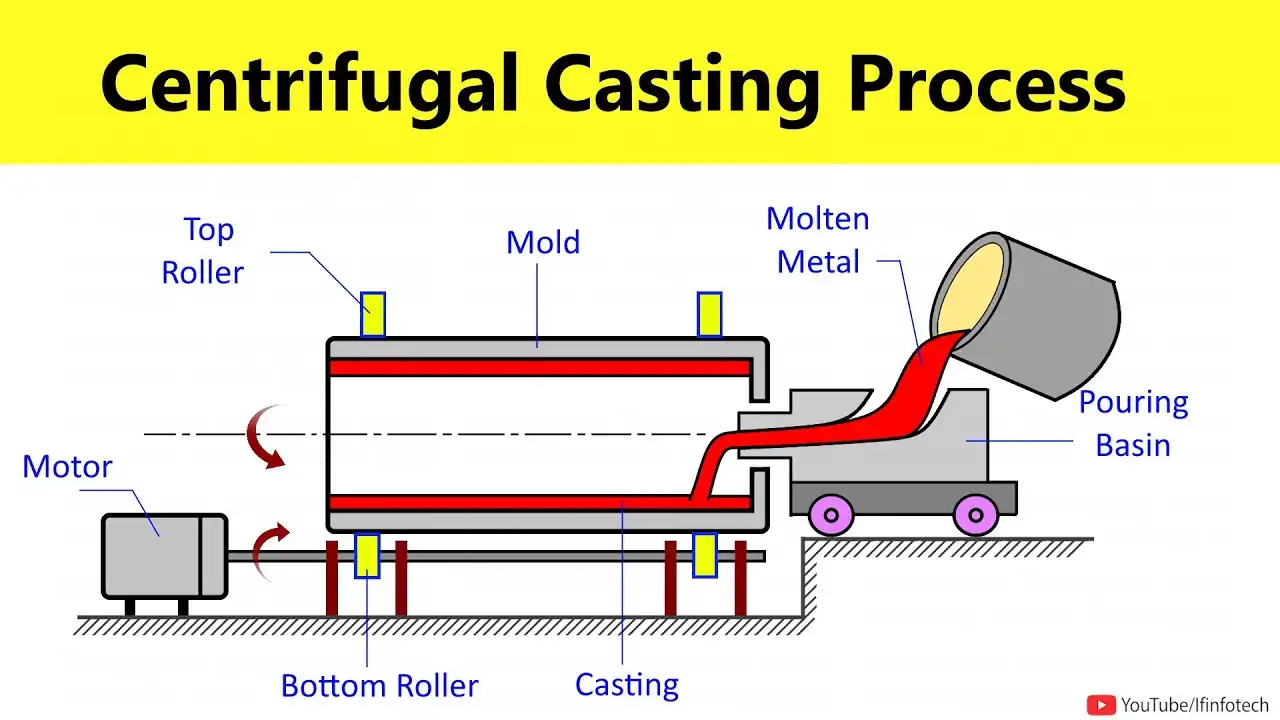
En centrifuga gisado , likva metalo estas verŝita en turniĝantan muldilon, kiu jam estis varmigita. La metalo estas poste puŝita kontraŭ la muldilmurojn per centrifuga forto, kiu povas esti ĝis 100-obla la forto de gravito. Dum la muldilo moviĝas flanken aŭ supren kaj malsupren, la metalo disvastiĝas egale trans la interna surfaco, iom post iom malmoliĝante de ekstere al la mezo. Ĉi tiu kontrolita solidiĝo tiras pli pezajn metalpartojn eksteren, dum ĝi tiras pli malpezajn malpuraĵojn, gaspoŝojn kaj enfermaĵojn al la interna truo, kie ili estas facile maŝineblaj for. Tio kreas partojn kun granda struktura integreco kaj malmultaj difektoj.
Kompreni la Principojn de Centrifuga Gvidado
Centrifuga gisado estas specialigita produktada procezo, kiu uzas rotacian forton por produkti metalpartojn kun pli bona denseco kaj mekanikaj kvalitoj ol tradiciaj statikaj gisadaj teknikoj. Welong kunlaboris kun aĉetestroj en la naftoborado, aerspaca kaj aŭtomobila industrioj, kiuj scias kiom valora ĉi tiu procezo estas kiam precizeco kaj fidindeco estas esencaj.
Difinante la Kernan Procezon
La baza procezo estas tre malsama ol kiel kutime oni faras plenigon. En regula sablogisado, la truoj de la muldilo estas plenigitaj nur per gravito. Aliflanke, centrifuga gisado uzas angulan moviĝon por krei fortojn, kiuj disvastigas fanditan materialon tre egale. La turniĝanta muldilo kreas preman medion, kiu premas la metalon kaj samtempe puŝas poluaĵojn for de gravaj ŝarĝoportantaj areoj.
Maŝinspecoj kaj Funkcia Diverseco
Tri ĉefaj dezajnoj plenumas malsamajn bezonojn en la industrio. Horizontalaj maŝinoj movas la ŝimon laŭlonge de ebeno kaj rotacias ĉirkaŭ la mezo. Tio igas ĝin perfekta por fari longajn tubformajn partojn kiel oleopumpajn ekipaĵojn, tubojn kaj ingojn. Vertikalaj maŝinoj havas la ŝimon rekte supren kaj malsupren de la tero. Ili estas plej bonaj por fari pli mallongajn, pli larĝajn partojn kiel lagroringojn kaj flanĝojn. Rotaciaj kaj selektivaj pordegsistemoj funkcias kune en duoncentrifugaj maŝinoj por fari solidajn partojn kiel ilarajn krudaĵojn kaj puliojn. La rotacia forto pliigas densecon en la eksteraj regionoj, sed materialo proksime al la akso eble bezonos esti maŝinita poste.
Metalurgiaj Avantaĝoj Per Kontrolita Solidiĝo
Kiam la materialo rapide solidiĝas sub turniĝanta forto, ĝi kreas fajngrajnan strukturon, kiu plibonigas la mekanikajn ecojn. Kiam metalo estas fandita, kristaloj formiĝas, kiuj estas pli malgrandaj kaj pli egale disigitaj ol kiam ĝi estas senmova. Tio igas la materialon pli forta, pli daŭrema, kaj malpli verŝajne eluziĝos laŭlonge de la tempo. Ĉi tiu avantaĝo ĉe metaloj estas aparte utila en aerspacaj uzoj, kie difekto de parto ne estas elekto. Dum pli ol 20 jaroj, ni helpis inĝenierajn manaĝerojn elekti materialojn kiel bronzo, aluminio, karbonŝtalo, rustorezistaj alojoj, kaj specialaj nikel-bazitaj superalojoj. Ĉiuj ĉi tiuj materialoj profitas de la pli bona mikrostrukturo, kiun ĉi tiu metodo ofertas.
Paŝon post paŝo klarigo pri la centrifuga gisado
Scii la tutan procezon helpas aĉetantojn eltrovi, kion provizantoj povas fari kaj plani kvalitkontrolojn, kiuj okazos dum la produktado. Multaj direktoroj de la provizoĉeno venis al ni por helpo kun ĉi tiu revizia procezo, kiam ili volas malpliigi la riskon de akiro, samtempe konservante altajn kvalitnormojn.
Preparado de ŝimo kaj ekipaĵo
La unua paŝo estas elekti kaj prepari la muldilon. Permanentaj muldiloj faritaj el ŝtalo aŭ grafito estas varmigitaj ĝis certaj temperaturoj — kutime inter 200 °C kaj 400 °C, sed tio dependas de la fandata materialo — por eviti termikan ŝokon kaj certigi, ke la metalo fluas ĝuste. Obstrukca tavolo ofte estas metita sur la internon de la muldilo por protekti ĝin, faciligi la forigon de partoj kaj ŝanĝi la surfacan finpoluron. Antaŭ ol la produktado komenciĝas, ekipaĵkontroloj certigas, ke la sekurecaj interŝlosiloj, hejtiloj kaj turniĝantaj aparatoj funkcias ĝuste.
Verŝaj kaj Rotaciaj Parametroj
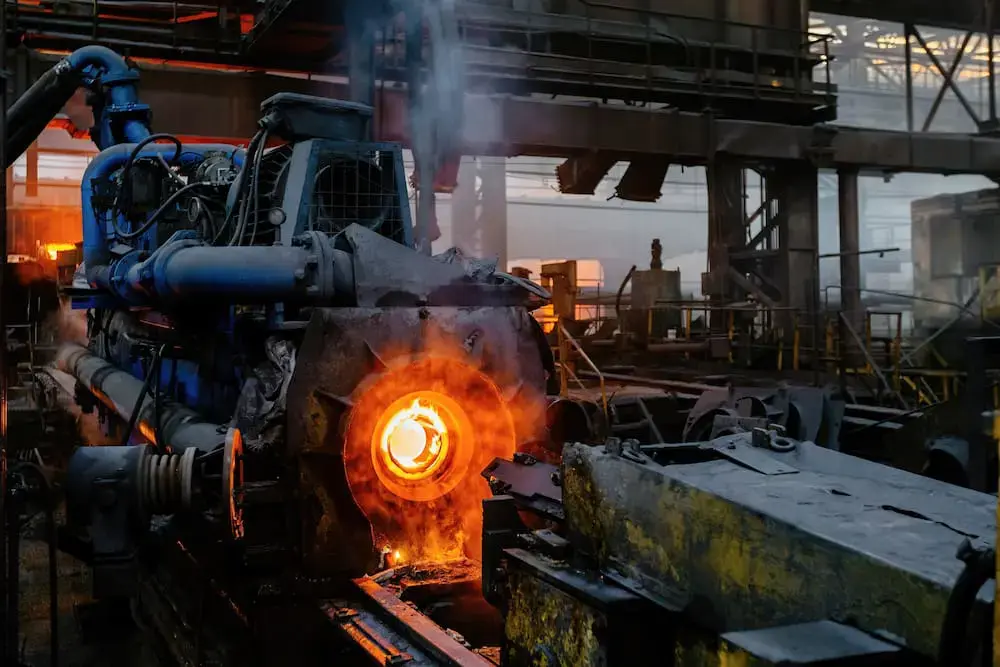
Post kiam la muldilo atingas la deziratan antaŭvarmigan temperaturon kaj komencas turniĝi je difinita rapido, likva metalo estas aldonita. Se la temperaturo de la verŝado estas tro malalta, la metalo ne moviĝos ĝuste, kaj se ĝi estas tro alta, povas esti tro multe da rusto aŭ greno-krudiĝo. Rotaciaj rapidoj varias de 300 ĝis 3,000 RPM, depende de la metalo, la diametro de la parto kaj la dikeco de la muroj. La centrifuga forto disvastigas la metalon egale, kaj la kontrolita medio minimumigas turbulencon, kiu povus kapti gason aŭ kaŭzi difektojn.
Malvarmigo kaj Solidiĝa Kontrolo
Malvarmigaj rapidoj havas grandegan efikon sur la kvaliton de la fina produkto. Kontrolita malvarmigo konservas la fajngrajnan strukturon, kiu donas al ĉi tiuj partoj iliajn bonegajn kvalitojn, samtempe malhelpante termikan streson, kiu povus konduki al rompiĝo. Kelkaj fandejoj uzas akvonebulon aŭ varmaerajn malvarmigajn sistemojn por precize kontroli la rapidon, je kiu varmo estas forigata. Dum la solidiĝa fronto moviĝas enen de la muldilmuro, ĝi daŭre sendas malpuraĵojn al la truo, kie ili povas kolektiĝi kaj esti purigitaj dum finpoluraj operacioj.
Inspektado kaj Kvalita Kontrolo
Ĉiu fandado trapasas mezurkontrolon kaj nedetruan testadon post kiam ĝi malvarmiĝis kaj estis elprenita el la muldilo. Surfacaj difektoj videblas per la nuda okulo, dum internaj difektoj kiel poreco aŭ enfermaĵoj troveblas per ultrasono aŭ radiografiaj testoj. Fidindaj vendistoj konservas sian ISO 9001:2015-atestilon kaj konservas registrojn de inspektaj rezultoj por ke ĉio povu esti spurita. Ĉi tion ni emfazas al klientoj, kiuj volas plenumi internaciajn kvalitnormojn. Ĉiuj malpuraĵoj, kiuj ankoraŭ estas sur la interna cirklo, estas maŝinitaj for, lasante parton kun granda struktura stabileco tra ĝi. Ĉu vi bezonas menditajn centrifugajn fandajn partojn? Kontaktu nin nun por rapida oferto-servo.
Avantaĝoj kaj Limigoj de Centrifuga Gisado por Industria Uzo
Estas pli facile fari saĝajn aĉetajn elektojn kiam oni scias kiam centrifuga gisado vere havas avantaĝojn kaj kiam aliaj metodoj eble funkcios pli bone. Ni parolis kun inĝenieraj teamoj, kiuj unue rigardis ĉi tiun procezon ĉar ĝi estis pli malmultekosta, sed poste komprenis, ke la pli bonaj kvalitoj de la materialo igis la pli altan prezon valora por iliaj plej gravaj uzoj.
Superaj Mekanikaj Ecoj kaj Materiala Integreco
Kiam oni uzas direktitan solidiĝon kaj malpuraĵan apartigon, oni povas fari partojn, kiuj ofte estas pli fortaj ol forĝaĵoj je proksimume la sama prezo. La streĉrezisto estas kutime 10 ĝis 15 procentojn pli alta ol en sablomuldaĵoj el la sama metalo, kaj lacecrezisto estas eĉ pli bona. Ĉar ne estas centra poreco, ŝrumpiĝaj truoj aŭ gaskaptado, projektistoj povas memfide peti pli maldikajn murojn, kio malaltigas pezon sen malaltigi forton - grandega avantaĝo en aviadilpartoj, kie ĉiu gramo gravas.
Kostefikeco por Cilindraj Geometrioj
La procezo nature kreas kavajn cilindrajn formojn sen kernoj aŭ komplikaj ŝlossistemoj. Tio ŝparas materialon kaj forigas difektojn rilatajn al kernoj. Kiam la interna cirklo estas farita, la materialo povas esti fandita kaj reuzata, kio reduktas malŝparon. Dimensia precizeco ofte forigas la bezonon de ekstraj procezoj, kio malaltigas la totalan produktokoston eĉ se la fandejo komence ŝargas pli. Kiam oni fabrikas mezajn ĝis grandajn kvantojn da tuboj, ingoj, lagroringoj kaj aliaj similaj formoj, ĉi tiu metodo fariĝas pli kostefika ol aliaj ebloj.
Komparo kun Alternativaj Gisadmetodoj
Centrifuga gisado donas al vi pli bonan kontrolon super la denseco kaj mekanikaj trajtoj de la materialo, dum sablogisado donas al vi pli da fizika libereco kaj pli malaltajn prilaborajn kostojn. Investgisado kreas bonegan surfacan finpoluron kaj komplikajn detalojn, sed ĝi ne estas kostefika por pli grandaj partoj kaj havas problemojn kun la murgrandecoj, kun kiuj ĝi kutime laboras. Premgisado estas bonega por fari multajn malgrandajn partojn, sed ĝi havas problemojn kun alojoj kaj ne povas egali la strukturan stabilecon, kiun centrifuga gisado povas provizi por gravaj taskoj.
Praktikaj Limigoj kaj Limigoj
La formo de komponanto devas esti rotacie simetria aŭ tre proksima al ĝi por krei kompleksajn trajtojn, kiuj ne estas simetriaj. Ne estas granda diferenco en la dikeco de la muro, kaj internaj elementoj krom la baza cilindra truo devas esti maŝinitaj aparte. Plej multaj industriaj fandejoj povas fari nur partojn, kiuj estas malpli ol du metrojn en diametro kaj kvin metrojn en longo. La plej grandaj grandecoj dependas de la iloj, kiujn ili uzas. Ankaŭ ekzistas reguloj pri minimuma dikeco de muroj, kiuj diras, ke la muroj ne povas esti malpli ol 6 ĝis 8 mm dikaj, depende de la metalo kaj diametro. Kun ĉi tiuj fizikaj limoj, aĉetteamoj devas zorge kontroli, ĉu la partdezajnoj funkcias kun la procezo.
Idealaj Aplikoj kaj Selektaj Kriterioj
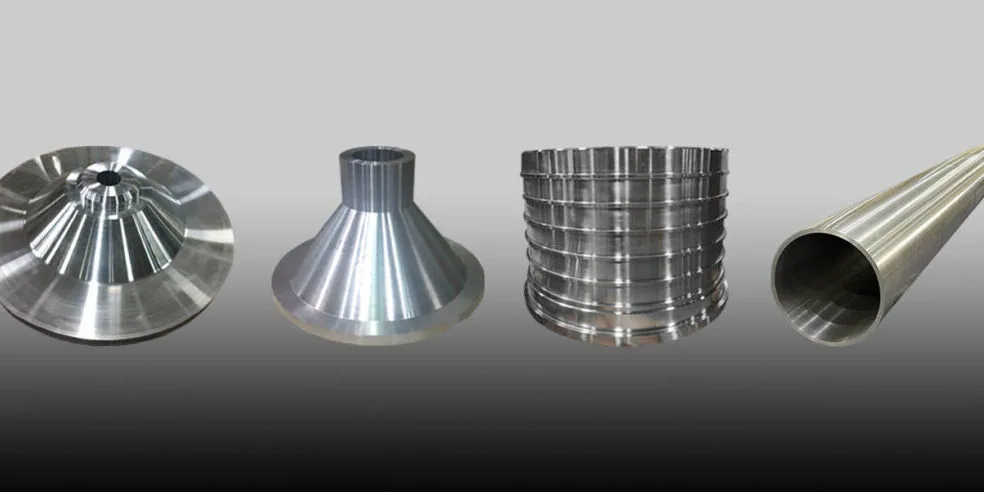
Ĉi tiu metodo bonege funkcias por fari tubsekciojn, cilindrajn kernojn, lagro-ingojn, pumpil-kestojn, valvajn korpojn kaj aliajn cilindrajn partojn, kiuj devas esti fortaj interne kaj havi bonajn mekanikajn ecojn. Ĉi tiujn partojn ĉiam bezonas industrioj kiel nafto- kaj gasborado, kie subtera ekipaĵo devas trakti severajn kondiĉojn. Transmisiaj partoj kaj motorcilindraj kovriloj estas du ekzemploj de aŭtomobilaj uzoj. La procezo estas uzata en aerspaca industrio por fari strukturajn ringojn kaj motorkovrilojn. Kiam oni decidas, ĉu io taŭgas, oni devas konsideri, ĉu la formo de la parto kongruas kun la fortoj de la procezo, ĉu la kvalitoj de la materialo klarigas iujn ajn eblajn kostopliiĝojn, kaj ĉu la ekonomiko de amasproduktado estas subtenata.
Elektado de la Ĝusta Centrifuga Gandpartnero kaj Ekipaĵo
Kiam oni aĉetas gravajn partojn, unu el la plej gravaj elektoj, kiujn aĉetestroj devas fari, estas kiujn provizantojn uzi. Kiam oni elektas la malĝustan provizanton, oni povas atendi malkonsekvencan kvaliton, malfruajn liveraĵojn kaj malrapidan teknikan subtenon. Aliflanke, elekti la malĝustan provizanton povas kaŭzi produktadajn prokrastojn, kvalitproblemojn kaj problemojn en la provizoĉeno.
Taksado de la Kapabloj kaj Fidindeco de Provizantoj
Livertempoj devus esti akcepteblaj. Por unuaj mendoj, inkluzive de la preparado de la iloj, la livertempo estas kutime ses ĝis dek du semajnoj. Por estontaj serioj, la livertempo estas pli mallonga. La kostostrukturoj estas tre malsamaj depende de la elektita alojo, la grandecnormoj, la kontrolaj proceduroj kaj la nombro da menditaj eroj. Provizantoj devus doni klarajn ofertojn, kiuj detale priskribas la kostojn de materialoj, prilaborado, iloj, testado kaj sendo. Adaptado estas tio, kio distingas bonegajn vendistojn de mezaj laborrenkontiĝoj. Vera partnereca aliro signifas povi faciligi la kreadon de dezajnoj, oferti alojalternativojn, kiuj plenumas rendimentajn normojn, je pli malalta kosto, kaj ŝanĝi metodojn por adaptiĝi al specifaj bezonoj.
Ekipaĵa Selektado por Optimuma Produktado
La grandeco de la parto kaj la kvanto de produktado devas kongrui kun la kapablo de la maŝino. Malsamaj specoj de klientoj povas uzi horizontalajn maŝinojn, kiuj varias laŭ grandeco de malgrandaj labortablaj unuoj ĝis grandegaj sistemoj, kiuj povas fandi tubojn plurajn metrojn longajn. Simile, vertikalaj maŝinoj varias de malgrandaj unuoj por lagroringoj ĝis grandaj maŝinoj por industriaj flanĝoj. Niveloj de aŭtomatigo varias de malnovaj maŝinoj, kiujn oni devas manipuli permane, ĝis novaj komputilaj sistemoj, kiuj verŝas, kontrolas temperaturon kaj registras la procezon aŭtomate. Kvankam pli novaj aŭtomataj sistemoj estas pli koheraj kaj pli facile spureblaj, spertaj laboristoj uzantaj bone konservitan pli malnovan ekipaĵon ankoraŭ povas atingi bonegajn rezultojn por malpli da mono.
Fari Specialajn Mendojn kaj Subkontrakti Strategiojn
Klara dividado de bezonoj estas la unua paŝo al sukcesa aĉetado laŭ mendo. Miskomprenoj povas esti evitataj per uzado de klaraj kriterioj por kvalita akcepto, detalaj desegnaĵoj, kiuj sekvas internaciajn normojn, kaj materialaj specifoj, kiuj rilatas al konataj normoj kiel ASTM aŭ EN. Antaŭ ol plena produktado komenciĝas, reguloj por specimenaj aproboj devus esti starigitaj. Kiam originalaj ekipaĵoproduktantoj (OEM-oj) subkontraktas al specialigitaj provizantoj, ili povas koncentriĝi pri tio, kion ili plej bone faras, samtempe ricevante aliron al fabrikada scio kaj kapacito, kiujn ili ne havas interne. Strategioj por malpliigi riskon inkluzivas akiri gravajn partojn de du malsamaj provizantoj, konservi sekurecan stokon dum ŝanĝoj de vendistoj, kaj regule kontroli provizantojn por certigi, ke ili ankoraŭ plenumas la kvalitnormojn.
Praktikaj Kazesploroj kaj Estontaj Tendencoj en Centrifuga Gisado
Realvivaj ekzemploj montras kiel aĉetlaboristoj en multaj diversaj kampoj uzas ĉi tiun metodon de fabrikado por akiri konkurencivan avantaĝon. Ni helpis klientojn kun projektoj, de prototipoj ĝis amasproduktado, gvidante ilin tra teknikaj problemoj kaj plej bone utiligante iliajn provizoliniojn.
Aerospacaj Komponantoj Liverante Fidindan Elfaron
Ni kunlaboris kun eŭropa aviadilfirmao por trovi turbinkovrilojn por ekstraj motorunuoj. La partoj devis esti faritaj el nikelo-bazita superalojo kaj devis esti testitaj sen ia ajn difekto. La malnovaj forĝmetodoj havis longajn livertempojn kaj altajn minimumajn mendnombrojn, kio malfaciligis spuri la provizojn. Ŝanĝante al centrifuge fanditaj partoj tra nia aprobita liverreto, ili akiris la samajn mekanikajn kvalitojn, samtempe reduktante kostojn je 30% kaj duonigante livertempojn. La pli bona grenostrukturo igis ilin pli rezistemaj al varmo-eluziĝo ol oni origine atendis. Tri jaroj da kampa servo-registroj montras, ke ne okazis paneoj pro fandaj difektoj, kio pruvas, ke la maniero kiel la partoj estis faritaj estis ĝusta.
Optimigo de Kostoj de la Aŭtomobila Industrio
Usona aŭtoprovizanto de la unua nivelo volis trovi manieron malaltigi la prezon de transmisiaj kluĉilaj naboj, samtempe plenumante striktajn normojn pri lacecvivo. Ilia malnova forĝmetodo bezonis multan maŝinadon por atingi la ĝustajn mezurojn, kio kreis multe da rubo. Uzante la preskaŭ-netformajn kapablojn, ni kunlaboris kun ilia inĝeniera teamo por ŝanĝi la formon de la parto por centrifuga fandado . Ĉiuj rendimentaj postuloj estis plenumitaj de la finitaj partoj, kio ankaŭ reduktis la materialan uzon je 40% kaj la mueltempon duonigis.
Aplikoj de nafto- kaj gasborado
Alta premo, koroda ĉirkaŭaĵo kaj mekanika ŝoko igas la laborkondiĉojn por fundboriloj tre malfacilaj. Kanada kompanio, kiu fabrikas borilojn, bezonis specialajn ingojn faritajn el alojo, kiu ne rustus, por stabiligaj asembleoj. La centrifuga fanda metodo kreis la unuforman densecon kaj senmalpuraĵan strukturon, kiuj estis necesaj por ke ĉi tiuj malfacilaj uzoj funkciu fidinde. Niaj kvalitkontrolaj proceduroj, kiuj inkluzivis ultrasonan ekzamenon kaj malmolectestadon, donis al ili la pruvon, ke ili bezonis esti ISO-konformaj. La kvalito restis la sama dum kvin jaroj da kontinua liverado, kio subtenas ilian reputacion pri fabrikado de solidaj iloj.
Emerĝantaj Teknologioj kaj Novigado
Aŭtomatigo kaj Industrio 4.0 teknologioj ŝanĝas la manieron kiel aferoj estas fabrikataj. IoT-ebligita procezspurado estas uzata en modernaj fandejoj por observi la ŝimtemperaturon, rotacian rapidon kaj malvarmigajn rapidojn en reala tempo. Parametroj estas tuj ŝanĝitaj por konservi la kondiĉojn je sia plej bona stato. Antaŭdiraj riparsistemoj rigardas datumojn pri kiom bone funkcias la ekipaĵo por haltigi problemojn antaŭ ol ili okazas. Elektraj fandfornoj, reakiro de rubvarmo kaj fermitcirklaj akvomalvarmigaj sistemoj estas ĉiuj ekzemploj de daŭripovaj produktadpraktikoj, kiuj malaltigas kostojn kaj protektas la medion. La ĉefaj celoj de disvolvi progresintajn alojojn estas plibonigi ilian rendimenton kaj faciligi ilian recikladon. Ĉu vi bezonas menditajn centrifugajn fandajn partojn? Kontaktu nin nun por rapida ofertservo.
konkludo
Centrifuga fandado produktas altkvalitajn partojn fidinde por industrioj kiel aviadiloj, aŭtoj, nafto kaj gaso, kaj aliaj, kiuj havas altajn normojn. Ĝi faras tion per uzado de specialaj materialoj kun bonegaj kvalitoj kaj reduktado de kostoj por cilindraj formoj. Akirprofesiuloj povas malaltigi la riskon de akiro dum ankoraŭ ricevante altkvalitajn varojn je akcepteblaj prezoj komprenante kiel la procezo funkcias, trovante bonajn uzojn kaj laborante kun kvalifikitaj vendistoj. Ĉar teknologio pliboniĝas kaj ekologiemaj praktikoj fariĝas pli gravaj, ĉi tiu elprovita kaj vera maniero fari aferojn daŭre ŝanĝiĝas por kontentigi la bezonojn de la industrio, samtempe konservante la ĉefajn avantaĝojn, kiuj igis ĝin esenca por fabrikado de altkvalitaj metalpartoj.
Oftaj Demandoj Kiuj materialoj plej bone funkcias por centrifugaj fandadoj?
Ĝi funkcias vere bone kun ŝtaltipoj kiel karbonŝtalo, rustorezista ŝtalo gradoj 304 kaj 316, kaj ilŝtaloj. Malsamaj specoj de fero, kiel modlebla fero, estas utilaj en multaj komercaj kontekstoj. Aluminia bronzo, nikelo-aluminia bronzo, kupraj alojoj, kaj specialaj nikel-bazitaj superalojoj por alttemperaturaj aviadilpartoj estas ĉiuj neferaj elektoj. La elekto de materialo dependas de la uzkondiĉoj, la bezonataj mekanikaj ecoj, kaj la bezono de protekto kontraŭ korodo.
Kiel la kosto komparas al sablogisado por similaj komponantoj?
La komenca kosto de la iloj estas pli alta, sed ĉe modestaj nombroj, la kosto por parto fariĝas konkurenciva danke al pli bona materiala rendimento, malpli da maŝinado, kaj neniu bezono de kernoj. Kiam parto paneas en grava apliko kun malbonaj rezultoj, la avantaĝoj en mekanikaj ecoj ofte kompensas malgrandajn prezpliiĝojn.
Kiujn livertempojn la aĉetteamoj devus atendi?
Por unuaj vendoj, ĝi kutime daŭras ok ĝis dek du semajnojn, kio inkluzivas la pretigon de la muldilo, la fabrikadon de la unua ero, kaj la ricevon de aprobo de inspektado. Kiam ripetaj mendoj estas faritaj per la samaj iloj, liverado kutime daŭras kvar ĝis ses semajnojn, sed tio dependas de la provizo de la metalo, la produktadhoraro, kaj la nombro de mendoj. Por urĝaj bezonoj, rapidservoj povas esti ofertitaj je pli alta kosto.
Partneriĝu kun Welong por Spertaj Centrifugaj Glantaj Solvoj
Welong jam pli ol 20 jarojn kunigas tutmondajn industriajn fabrikantojn kun la plej bonaj precizaj fandaj kompanioj de Ĉinio. Ni estas ISO 9001:2015 aprobita provizoĉena partnero, kiu fabrikas laŭmendajn metalajn partojn por altkvalitaj medicinaj, naftoboraj, aviadilaj kaj aŭtomobilaj uzoj. Nia inĝeniera teamo kontrolas viajn planojn, certigas, ke la dezajnoj estas kiel eble plej praktikaj, kaj kontrolas la tutan produktadprocezon, de trovado de fidindaj provizantoj de centrifugaj fandaj partoj ĝis fina testado kaj eksterlanda sendo. Nia klara komunikado kaj teknika scio malaltigas vian aĉetriskon, ĉu vi serĉas fidindan fabrikiston por gravaj rotaciantaj partoj aŭ serĉas pli malmultekostajn alternativojn al viaj nunaj provizantoj. Kontaktu nian teamon ĉe metal@welongpost.com por diskuti viajn bezonojn pri centrifuga fandado kaj ekscii kiel nia pruvita provizoĉena administrado povas kontentigi viajn bezonojn pri kvalito, stabileco kaj ĝustatempa plenumo.
Referencoj
1. Brown, JR (2000). Manlibro de la fandejo Foseco: Faktoj, figuroj kaj formuloj . 10a eldono. Butterworth-Heinemann.
2. Campbell, J. (2015). Kompleta Gvida Manlibro pri Gigantado: Procezoj, Teknikoj kaj Dezajno pri Metalgisado . 2a Eldono. Butterworth-Heinemann.
3. Ghomashchi, R. & Vikhrov, A. (2000). "Prema gisado: Superrigardo," Journal of Materials Processing Technology , Vol. 101, pp. 1-9.
4. Midson, SP (2020). "Centrifuga gisado de ŝtalo kaj alojŝtalo," Teknika raporto de la Ŝtalfondinta Societo de Ameriko.
5. Rooy, EL (1988). "Centrifuga gisado," ASM-Manlibro Volumo 15: Gisado . ASM Internacia, pp. 296-302.
6. Szekeres, ES (2015). "Specialaj Muldaj Procezoj," Modern Casting: A Practical Guide . American Foundry Society, pp. 178-195.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

