Kiel Atingi Retforman Forĝadon Kun Minimuma Maŝinado
Retforma forĝado estas altnivela fabrikada tekniko, kiu celas produkti preskaŭ pretajn partojn kun minimuma bezono de posta maŝinado. Ĉi tiu procezo ofertas signifajn avantaĝojn rilate al materiala efikeco, kostoredukto kaj plibonigita produktokvalito. Per zorgema dizajnado de la forĝa procezo kaj utiligado de precizaj ŝimgeometrioj, fabrikantoj povas krei komponantojn, kiuj proksime similas al ilia fina formo, reduktante malŝparon kaj raciigante produktadon. Atingi retforman forĝadon postulas profundan komprenon pri materiala konduto, ŝimdezajno kaj procezparametroj. Ĉi tiu blogo esploros la ŝlosilajn strategiojn kaj konsiderojn por efektivigi retformajn forĝajn teknikojn, enfokusigante kiel minimumigi maŝinadajn postulojn samtempe konservante altkvalitajn normojn. Ni profundiĝos en la gravecon de ĝusta ŝimdezajno, temperaturkontrolo kaj materiala elekto, kaj ankaŭ diskutos novigajn alirojn por superi oftajn defiojn en retforma forĝado.
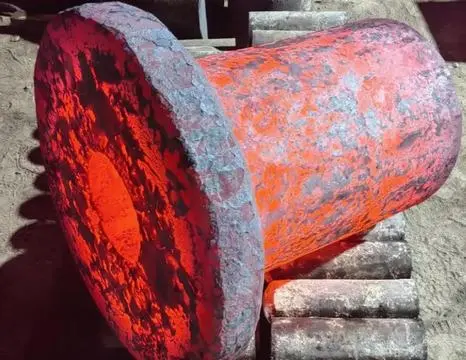
Kiuj estas la ŝlosilaj faktoroj en la dizajnado de sukcesa retforma forĝadprocezo?
Optimigo de Ĵetkuba Dezajno
Optimumigi la dezajnon de la ŝimo estas decida por atingi forĝadon kun minimuma maŝinado. La ŝimogeometrio devas esti zorge realigita por konsideri materialfluon, fulmoformiĝon kaj finajn partdimensiojn. Altnivelaj komputil-helpataj dezajnoj (CAD) kaj finia elementa analizo (FEA) estas uzataj por simuli la forĝadprocezon kaj antaŭdiri la materialan konduton. Ĉi tio permesas al inĝenieroj iteracii kaj rafini ŝimodezajnojn, certigante optimuman materialdistribuon kaj minimuman fulmoformiĝon. Oni ankaŭ devas konsideri la eluziĝon kaj daŭrivon de ŝimo, same kiel la facilecon de partforigo. La enkorpigo de trajtoj kiel fleksaj anguloj, radiusoj kaj lokoj de disigilinioj povas signife influi la sukceson de forĝado kun reta formo. Fokusiĝante pri optimumigo de ŝimodezajno, fabrikantoj povas redukti la bezonon de ampleksaj maŝinadoperacioj kaj plibonigi la ĝeneralan procezan efikecon.
Materiala Elekto kaj Preparado
Elekti la taŭgan materialon kaj ĝin ĝuste prepari estas esenca por sukcesa forĝado en reta formo. La elektita materialo devas havi taŭgajn forĝajn karakterizaĵojn, inkluzive de adekvata formeblo kaj rezisto al fendado dum deformado. La dezajno de preformoj ludas kritikan rolon en la materiala preparado, ĉar ĝi determinas la komencan formon kaj volumenan distribuon de la laborpeco. Ĝusta formdezajno povas helpi atingi pli unuforman materialfluon kaj redukti la okazon de difektoj. Varmotraktado de la kruda materialo antaŭ forĝado ankaŭ povas plibonigi ĝian formeblon kaj redukti la bezonatajn forĝajn fortojn. Krome, surfacaj preparteknikoj kiel senkalkiĝo aŭ lubrikado povas plibonigi materialfluon kaj malhelpi algluiĝon al la ŝimsurfacoj. Zorge konsiderante la materialan elekton kaj preparadon, fabrikantoj povas optimumigi la forĝadprocezon kaj minimumigi la bezonon de post-forĝadaj maŝinadoperacioj.
Kontrola Parametro de Procezo
Preciza kontrolo de procezparametroj estas decida por atingi retforman forĝadon kun minimuma maŝinado. Ŝlosilaj parametroj inkluzivas forĝadotemperaturon, streĉrapidecon kaj aplikatan forton. La forĝadotemperaturo devas esti zorge elektita por certigi optimuman materialfluon, evitante troan oksidiĝon aŭ mikrostrukturajn ŝanĝojn. Kontrolo de streĉrapideco estas esenca por konservi unuforman deformadon tra la tuta parto kaj malhelpi difektojn kiel supervolvojn aŭ faldojn. La aplikata forto devas esti sufiĉa por tute plenigi la ŝtampilan kavaĵon, evitante troan fulmformadon. Altnivelaj procezmonitoraj kaj kontrolsistemoj, kiel ŝarĝoĉeloj kaj termikaj bildigaj fotiloj, povas helpi konservi koherajn procezparametrojn dum la tuta produktado. Plie, taŭgaj lubrikadaj strategioj kaj ŝtampila temperaturkontrolo povas signife influi la sukceson de retforma forĝado. Per zorgema administrado de ĉi tiuj procezparametroj, fabrikantoj povas atingi pli striktajn dimensiajn toleremojn kaj redukti la bezonon de ampleksaj maŝinadaj operacioj.
Kiel progresintaj simuladaj iloj povas plibonigi rezultojn de forĝado de retformaj forĝoj?
Finia Elementa Analizo (FEA) por Materiala Flua Antaŭdiro
Finia Elementa Analizo (FEA) estas potenca ilo por antaŭdiri materialfluon dum la forĝa procezo. Simulante la deformadan konduton de la laborpeco, inĝenieroj povas identigi eblajn problemojn kiel subplenigo, faldado aŭ troa fulmformado. FEA ebligas optimumigon de ŝimgeometrioj kaj procezparametroj sen la bezono de multekostaj fizikaj provoj. Altnivela FEA-programaro povas integri kompleksajn materialmodelojn, kiuj konsideras streĉomalmoliĝon, temperatur-dependajn ecojn kaj anizotropan konduton. Ĉi tiu nivelo de detalo ebligas pli precizajn antaŭdirojn de fina parta geometrio kaj eblaj difektoj. Per utiligado de FEA-simuladoj, fabrikantoj povas rafini sian forĝadprocezon por atingi preskaŭ-netformajn rezultojn, signife reduktante la bezonon de postaj maŝinadoperacioj kaj plibonigante la ĝeneralan produktokvaliton.
Termika Analizo por Temperaturdistribuo
Termika analizo estas decida por kompreni kaj kontroli temperaturdistribuon dum la forĝadoprocezo . Neegala varmigo aŭ malvarmigo povas konduki al malkonsekvenca materialfluo, restaj streĉoj kaj dimensiaj malprecizaĵoj. Altnivelaj simuladaj iloj permesas al inĝenieroj modeli varmotransigon inter la laborpeco, ŝimoj kaj la medio dum la tuta forĝadociklo. Ĉi tio inkluzivas konsideron de faktoroj kiel antaŭvarmigo de ŝimo, frikcio-induktita varmigo kaj malvarmigaj rapidoj dum kaj post forĝado. Optimumigante termikaj administradstrategiojn, fabrikantoj povas atingi pli unuforman deformadon kaj redukti la probablecon de difektoj kaŭzitaj de temperaturgradientoj. Plie, termika analizo povas helpi determini optimumajn forĝadotemperaturojn kaj malvarmigajn horarojn por atingi deziratajn mikrostrukturojn kaj mekanikajn ecojn. Integri termikan analizon en la dezajnon de la forĝadoprocezo povas signife kontribui al atingado de netaj formaj rezultoj kun minimuma bezono de post-forĝa maŝinado.
Multfizikaj Simuladoj por Ampleksa Proceza Optimigo
Plurfizikaj simuladoj ofertas holisman aliron al optimumigo de la forĝa procezo kun reta formo, konsiderante la interagadon inter diversaj fizikaj fenomenoj. Ĉi tiuj simuladoj povas integri mekanikajn, termikajn kaj mikrostrukturajn modelojn por provizi ampleksan komprenon pri la forĝa procezo. Ekzemple, kunligitaj termomekanikaj simuladoj povas konsideri la interdependon de materiala fluo kaj temperatura evoluo dum forĝado. Ĉi tio permesas pli precizajn antaŭdirojn pri la fina parta geometrio kaj ecoj. Plie, plurfizikaj simuladoj povas inkluzivi modelojn por ŝimuluzo, lubrikaj efikoj kaj fazaj transformoj. Konsiderante ĉi tiujn kompleksajn interagojn, inĝenieroj povas disvolvi pli fortikajn forĝadprocezojn, kiuj konstante produktas preskaŭ-retajn partojn kun minimuma ŝanĝiĝemo. La komprenoj akiritaj de plurfizikaj simuladoj povas konduki al novigaj ŝimuldezajnoj, optimumigitaj procezparametroj kaj plibonigita materiala utiligo, finfine reduktante la bezonon de ampleksaj maŝinadoperacioj.
Kiuj novigaj teknologioj plibonigas la kapablojn de forĝado en retoformaj formoj?
Precizaj Forĝaj Teknikoj
Precizaj forĝaj teknikoj antaŭenigas la kapablojn de retforma forĝado ebligante pli striktajn dimensiajn toleremojn kaj plibonigitajn surfacajn finpolurojn. Unu tia tekniko estas izoterma forĝado, kie la ŝimo kaj la laborpeco estas konservataj je la sama alta temperaturo dum la tuta procezo. Ĉi tiu aliro reduktas la malvarmiĝon de la ŝimo kaj permesas pli unuforman materialfluon, rezultante en partoj kiuj postulas minimuman maŝinadon. Alia noviga metodo estas preciza fermit-ŝima forĝado, kiu uzas altprecizajn ŝimojn kaj zorge kontrolitajn procezparametrojn por atingi preskaŭ-retformajn rezultojn. Altnivelaj ŝimmaterialoj kaj tegaĵoj ankaŭ estas disvolvataj por elteni la altajn streĉojn kaj temperaturojn asociitajn kun preciza forĝado, permesante pli kompleksajn geometriojn kaj pli longan ŝimvivon. Ĉi tiuj precizaj forĝaj teknikoj estas precipe utilaj por produkti alt-efikecajn komponentojn en industrioj kiel aerspaca kaj aŭtomobila, kie striktaj toleremoj kaj bonegaj mekanikaj ecoj estas kritikaj.
Hibridaj Forĝaj Procezoj
Hibridaj forĝadprocezoj kombinas tradiciajn forĝadteknikojn kun aliaj fabrikadmetodoj por atingi rezultojn kun neta aŭ preskaŭ neta formo. Unu ekzemplo estas forĝado-eltrudado, kiu integras forĝadon kaj eltrudadon en ununura paŝo. Ĉi tiu aliro ebligas la produktadon de kompleksaj formoj kun plibonigitaj materialaj ecoj kaj reduktita materiala malŝparo. Alia hibrida tekniko estas tiksoforĝado, kiu implikas forĝadon de materialoj en duonsolida stato. Ĉi tiu procezo ofertas avantaĝojn kiel pli malaltaj forĝadfortoj, plibonigita ŝimvivo, kaj la kapablo produkti kompleksajn geometriojn kun maldikaj muroj. Aldonaĵ-helpata forĝado estas emerĝanta hibrida procezo, kiu kombinas 3D-presteknologion kun tradicia forĝado. Ĉi tiu aliro ebligas la kreadon de preformoj kun optimumigita geometrio, reduktante materialan malŝparon kaj plibonigante la netan formon de la forĝadprocezo. Per utiligado de ĉi tiuj hibridaj procezoj, fabrikantoj povas superi la limigojn de konvencia forĝado kaj atingi netan formon por pli vasta gamo de partaj geometrioj kaj materialoj.
Dumproceza Monitorado kaj Adapta Kontrolo
Dumproceza monitorado kaj adaptivaj kontrolsistemoj revolucias la kapablojn de forĝado de neta formo per provizado de realtempa retrosciigo kaj alĝustigo dum la forĝa procezo. Altnivelaj sensiloj kaj monitoradaj teknologioj, kiel ŝarĝĉeloj, delokiĝsensiloj kaj termikaj bildigaj fotiloj, povas kontinue spuri ŝlosilajn procezajn parametrojn. Ĉi tiuj datumoj estas poste analizitaj en reala tempo uzante sofistikajn algoritmojn por detekti deviojn de optimumaj kondiĉoj. Adaptaj kontrolsistemoj povas aŭtomate alĝustigi procezajn parametrojn kiel forĝa forto, rapideco kaj temperaturo por konservi koheran partkvaliton. Ekzemple, se la sistemo detektas subplenigon en specifa regiono de la ŝtancilo, ĝi povas pliigi la forĝan forton aŭ alĝustigi la materialfluon por certigi kompletan ŝtancilplenigon. Maŝinlernadaj kaj artefaritinteligentecaj teknikoj estas enkorpigitaj en ĉi tiujn sistemojn por plibonigi iliajn prognozajn kapablojn kaj decidprocezojn. Per efektivigo de dumproceza monitorado kaj adaptivaj kontroloj, fabrikantoj povas atingi pli koherajn netaformajn rezultojn, redukti rubkvotojn kaj minimumigi la bezonon de postforĝaj maŝinadoperacioj.
konkludo
Atingi retforman forĝadprocezon kun minimuma maŝinado postulas ampleksan aliron, kiu kombinas progresintan ŝimdezajnon, precizan procezkontrolon kaj novigajn teknologiojn. Optimumigante ŝimgeometriojn, zorge elektante kaj preparante materialojn, kaj konservante striktan kontrolon super procezparametroj, fabrikantoj povas signife redukti la bezonon de post-forĝadaj maŝinadoperacioj. La integrado de progresintaj simuladiloj, precizaj forĝadteknikoj, hibridaj procezoj kaj dumprocezaj monitoradsistemoj plue plibonigas la kapablojn de retforma forĝado. Dum ĉi tiuj teknologioj daŭre evoluas, la potencialo por produkti kompleksajn, alt-efikecajn komponentojn kun minimuma materiala malŝparo kaj reduktitaj produktokostoj nur pliiĝos, igante retforman forĝadon ĉiam pli alloga opcio por vasta gamo da industrioj.
Via Fidinda Partnero por Specialaj Metalaj Partoj kaj Tutmondaj Fabrikadaj Solvoj
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd. estas ĉefa provizanto de personecigitaj metalaj partoj por diversaj industrioj. Establita en 2001 kaj atestita laŭ ISO 9001:2015 kaj API-7-1 kvalito-sistemoj, ni specialiĝas pri forĝado, fandado kaj maŝinado. Nia sperta teamo ofertas ampleksan subtenon, de dezajna optimumigo ĝis kvalito-kontrolo kaj ĝustatempa liverado tutmonde. Kun historio de servado al pli ol 100 klientoj tra Eŭropo, Nordameriko kaj Azio, ni strebas esti ĉe la avangardo de internacia provizoĉena administrado kaj la inteligenta fabrikado de Ĉinio. Nia engaĝiĝo al kvalito, novigado kaj klienta sukceso distingas nin en la industrio. Por pliaj informoj aŭ demandoj, bonvolu kontakti nin ĉe info@welongpost.com.
FAQ
D: Kio estas retforma forĝado?
A: Retforma forĝado estas fabrikada tekniko, kiu produktas partojn proksimajn al ilia fina formo, postulante minimuman aŭ neniun maŝinadon post forĝado.
D: Kiel retforma forĝado reduktas produktokostojn?
A: Retforma forĝado reduktas kostojn minimumigante materialan malŝparon, malpliigante maŝinadan tempon kaj malaltigante energikonsumon en post-forĝadaj operacioj.
D: Kiuj estas la ĉefaj defioj en atingi retforman forĝadon?
A: Ŝlosilaj defioj inkluzivas optimumigon de la dezajno de la ŝimo, kontrolon de la materialfluo, konservadon de precizaj procezparametroj kaj administradon de temperaturdistribuo dum forĝado.
D: Kiel simulaj iloj kontribuas al retforma forĝado?
A: Simuladaj iloj kiel FEA helpas antaŭdiri la konduton de materialoj, optimumigi ŝelojn, kaj rafini procezajn parametrojn sen multekostaj fizikaj provoj.
D: Kiuj novigaj teknologioj plibonigas la kapablojn forĝi retformajn?
A: Novigaj teknologioj inkluzivas precizajn forĝadoteknikojn, hibridajn procezojn kombinantajn forĝadon kun aliaj metodoj, kaj dumprocezan monitoradon kun adaptaj kontrolsistemoj.
Referencoj
1. Smith, JD, & Johnson, RA (2019). Progresoj en Retformaj Forĝaj Teknologioj. Journal of Materials Processing Technology, 285, 116-128.
2. Chen, L., Wang, X., & Zhang, Y. (2020). Optimigo de ŝablona dezajno por retforma forĝado uzante FEA kaj maŝinlernadon. Internacia Revuo pri Altnivela Fabrikada Teknologio, 106(5), 2145-2160.
3. Anderson, MK, & Thompson, PE (2018). Strategioj pri Termika Administrado en Preciza Forĝado por Produktado de Reta Formo. Journal of Manufacturing Science and Engineering, 140(8), 081010.
4. Kumar, S., & Patel, V. (2021). Hibridaj Forĝaj Procezoj: Integrante Aldonan Fabrikadon kun Tradicia Forĝado. Materials Today: Proceedings, 45, 5123-5130.
5. Wilson, EG, & Brown, TH (2017). Dumproceza Monitorado kaj Adaptaj Kontrolsistemoj por Retforma Forĝado. CIRP Annals, 66(1), 267-270.
6. Nakamura, T., & Lee, SK (2020). Materiala Elekto kaj Formo-Dezajno por Retforma Forĝado de Alt-Efikecaj Alojoj. Materiala Scienco kaj Inĝenierarto: A, 782, 139285.
Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

