Kiel desegni fanditajn partojn?
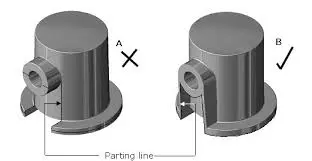
Ĉu la partoj, kiujn vi fabrikas, plenumos la specifojn, alvenos ĝustatempe, kaj restos ene de la buĝeto dependas de kiom bone vi desegnas la fanditajn partojn. Welong kunlaboris kun provizmanaĝeroj kaj inĝenieraj teamoj dum pli ol 20 jaroj, kaj ili scias kiom grava estas ĉi tiu ligo. Fanditaj partoj estas esencaj por multaj specoj de fabrikado, de naftoboriloj ĝis aerspacaj partoj. La dezajno de ĉi tiuj partoj havas rektan efikon sur produktoprezojn, livertempojn, kaj la rendimenton de la fina produkto.
Kompreni Gisajn Partojn kaj Iliajn Dezajnajn Defiojn
Gisitaj partoj estas metalaj partoj, kiujn oni faras metante likvan metalon en muldilojn por krei formojn, kiujn oni povus fari alimaniere, malmolajn aŭ tro multekostajn. Post kiam ĝi malvarmiĝas, la procezo transformas likvajn metalojn kiel aluminio, ŝtalo, kupraj alojoj aŭ aliaj materialoj en solidajn partojn, kiujn oni povas uzi. La plej tradicia metodo estas sablogisado , kiu uzas altkvalitan silician sablon miksitan kun ĉirkaŭ 10% bentonita argilo kiel gluo, 2% ĝis 5% akvo kaj ĉirkaŭ 5% mara karbo por glatigi la surfacon.
Oftaj Dezajnaj Malhelpoj en Gisada Produktado
Dezajni fanditajn partojn estas malfacile pro pluraj daŭraj problemoj. Kiam gasoj kaptiĝas dum solidiĝo, ili malpliigas la stabilan staton de la parto. Ĉi tio nomiĝas poreco. Termika kuntiriĝo dum malvarmigo kondukas al neadekvataj tolerancoj, kiuj kaŭzas fizikajn ŝanĝojn, kiujn oni devas ripari post fandado. Geometrioj, kiuj estas komplikaj kaj havas akrajn angulojn aŭ rapidajn ŝanĝojn en dikeco, kreas streĉajn aretojn, kiuj pliigas la probablon de fendetoj aŭ varpiĝoj.
Kritikaj Sukcesaj Faktoroj por Gisada Dezajno
Konceptoj de Dezajno por Fabrikebleco helpas kun la disvolviĝo de bonaj fandaĵoj. Neegala murdikeco malhelpas malsamajn malvarmiĝrapidojn, kiuj kaŭzas fleksadon aŭ internajn premojn. Ŝovanguloj, kiuj kutime estas inter 1 kaj 3 gradoj, ebligas al vi preni ŝablonojn el sablaj muldiloj sen damaĝi la kavaĵon. Maŝinlimoj konsideras la neegalajn surfacojn kaj ŝanĝojn en dimensioj, kiuj venas kun fandado. Ĉi tio certigas, ke la finitaj partoj plenumas la postulojn.
Sistema Aliro al Dezajnado de Gisitaj Partoj
Detala priskribo de la postuloj estas la unua paŝo en la dizajnado de efika solvo por fanditaj partoj. Ni helpas niajn klientojn noti precizajn mezurojn, celojn pri mekanikaj ecoj (kiel streĉrezisto, malmoleco kaj rezisto al frapoj), veterkondiĉojn (kiel altaj temperaturoj kaj koroda eksponiĝo), kaj buĝetajn limojn. Ĉi tiu bazo malhelpas multekostajn ŝanĝojn post kiam la iloj estas faritaj kaj la produktado komenciĝis.
Identigante kaj Malhelpante Oftajn Difektojn
Kompreni kiel difektoj okazas ebligas al vi fari strategiajn ŝanĝojn al la dezajno. Poreco kutime okazas kiam la muldilo ne havas sufiĉe da aerfluo aŭ kiam la metalo fluas rapide dum ĝi estas verŝata. Por solvi tion, dizajnistoj povas uzi la ĝustajn kontrolsistemojn por krei glatan, lamenan fluon kaj meti leviĝantajn tubojn tiel, ke gasoj, kiuj estas kaptitaj, eskapu. Ŝrumpiĝaj truoj formiĝas en dikaj areoj, kiuj malvarmiĝas malrapide dum ili estas ĉirkaŭitaj de solidigita materialo. Ĉi tiu risko povas esti reduktita per farado de la muroj samdikaj tra la tuta ŝablono aŭ metado de malvarmigitaj zonoj en taŭgajn lokojn.
Aplikante Plej Bonajn Praktikojn por Fabrikebleco
Maŝingisaj aldonaĵoj provizas materialon por finaj procezoj, kiuj okazas post la fandado. Por sablofandado, ni kutime diras 0.060 ĝis 0.125 colojn, sed tio dependas de la grandeco kaj komplekseco de la parto. Por investfandado, ni eble dirus nur 0.010 ĝis 0.030 colojn, ĉar ili estas pli precizaj kiel fanditaj. Trovi ĉizitajn trajtojn sur surfacoj, kiujn oni povas atingi per normaj iloj, reduktas la aranĝtempon kaj la koston de fabrikado.
Lernado de Industriaj Aplikoj
Kliento en la aŭtoindustrio venis al ni kun plano por transmisia enfermaĵo, kiu havis plurajn interkovrantajn truojn kaj muntajn bossaĵojn. La komenca formo havis akrajn randojn kaj subitajn ŝanĝojn en dikeco, kio kaŭzis ripetan rompiĝon dum prototipaj testoj. Nia inĝeniera teamo rekonstruis la parton tiel, ke ĝi havas grandajn angulajn radiusojn (almenaŭ 0.25 colojn ĉe ĉiuj internaj anguloj), ebenan murdikecon (ĉio restas je 0.375 coloj ±0.060 coloj), kaj movis la muntajn bossaĵojn por disigi la streĉon. Ĉi tiuj ŝanĝoj forigis la fendeton konservante ĉiujn praktikajn normojn, kio ebligis sukcese produkti 50 000 ekzemplerojn jare.
Kunlaboraj Strategioj por Optimumaj Rezultoj
Por ke la dezajno de fanditaj partoj funkciu, aĉetteamoj, inĝeniera personaro kaj fabrikaj partneroj devas daŭre interparoli. Kiel eble plej frue en la disvolva procezo, ni sugestas dividi malnetajn ideojn antaŭ ol konsenti pri specifaĵoj. Tio permesas al provizantoj doni rimarkojn pri kiom bone la produkto povas esti farita, sugesti ŝanĝojn al la dezajno, kiuj povus malaltigi kostojn aŭ plibonigi kvaliton, kaj trovi problemojn antaŭ ol ili influas produktadplanojn.
Komparo de Metodoj kaj Materialoj de Gisado
Elekti la ĝustajn metodojn kaj materialojn por fandado de partoj havas grandan efikon sur kiom bone funkcias la partoj, kiom ili kostas, kaj kiom longe necesas por fari ilin. Ĉiu metodo havas siajn proprajn avantaĝojn, kiuj igas ĝin pli bona por malsamaj uzoj, kvantoj kaj kvalitnormoj.
Taksante Gravajn Gisadajn Procezojn
Sablogisado estas tre fleksebla maniero fari partojn, kiuj pezas de kelkaj funtoj ĝis pluraj tunoj. Ĉar ĝi ne postulas multajn multekostajn ilojn, ĝi ankaŭ estas malmultekosta maniero fari prototipojn kaj malgrandajn arojn. La procezo uzeblas kun preskaŭ ajna metalo, kiu povas esti farita, kaj ĝi povas fari partojn kun muroj tiel maldikaj kiel 0.25 coloj. La surfaca finpoluro estas kutime inter 250 kaj 500 mikrocoloj Ra, kaj gravaj areoj ofte bezonas esti maŝinitaj. Por grandecoj malpli ol 12 coloj, la tolerancoj por mezuroj estas kutime ene de ±0.030 coloj. La tolerancoj pligrandiĝas por pli grandaj trajtoj.
Materiala Selektado Efikas sur Dezajnon
Aluminiaj alojoj plej ofte uziĝas en lokoj kie necesas malpezeco, bona rustoprotekto kaj sufiĉa forto. En sia fandita stato, alojoj kiel A356 havas streĉreziston de ĉirkaŭ 34 ksi. Post varmotraktado, ĉi tiuj fortoj altiĝas al 45 ksi. Bonega flueco ebligas fari maldikmurajn partojn kaj malgrandajn elementojn. Varmokonduktiveco akcelas la solidiĝan procezon, kio mallongigas ciklotempojn sed bezonas zorgeman administradon por malhelpi, ke maldikaj partoj frostiĝu tro frue.
Kosto-Kvalito-Kompromisoj en Metoda Selektado
Por trovi la plej bonan ekvilibron inter kvalitnormoj kaj produktokostoj, vi devas zorge rigardi la ekonomikon de ĉiu parto. Sablogisado postulas malmulte da mono anticipe, kio igas ĝin bona elekto por evoluigaj projektoj aŭ produktadnombroj, kiuj ankoraŭ ne estas konataj. Tamen, plia maŝinado estas necesa por atingi la minimumajn normojn kaj surfacan finpoluron. Ĉi tio aldoniĝas al la kosto de ĉiu peco kaj sumiĝas dum grandaj produktadoj. Se vi bezonas maŝini parton multe, premgisado povus esti pli malmultekosta opcio, eĉ kvankam la iloj kostas pli kiam vi fabrikas pli ol 10 000 pecojn jare.
Optimumigo de la Fabrikada Procezo de Gisitaj Partoj per Dezajno
Dezajnaj decidoj efikas sur la tutan fabrikadan procezon, inkluzive de kiom bone la fanditaj partoj estas faritaj, kiom da difektoj ili havas, kiom longe la iloj daŭras, kaj fine, la totala kosto de posedo. Dum disvolviĝo, strategia dezajna optimumigo rekompencas por miloj da partoj kiuj estas faritaj.
Rekonante Dezajno-rilatajn Fabrikadajn Proplempunktojn
Akraj anguloj intensigas ŝarĝojn dum solidiĝo kaj kreas lokojn kie fendetoj povas komenciĝi. Ili ankaŭ igas la fluon pli turbula dum la muldilo pleniĝas, kio pliprobabligas gaskaptadon kaj porecon. Profundaj poŝoj aŭ kavaĵoj kun altaj rilatumoj inter profundo kaj larĝo kaptas gasojn kaj malfaciligas la ĝustan fluon de aero. Izolitaj pezaj sekcioj kreas ŝrumpiĝajn truojn dum la materialo ĉirkaŭ ili malmoliĝas, kio malhelpas la nutriĝon de la leviĝtuboj.
Simpligaj Strategioj Kiuj Konservas Funkciecon
Simpligi geometrion ofte faciligas la fabrikadon de io sen damaĝi ĝian funkciadon. Akraj internaj anguloj devus esti anstataŭigitaj per fileaj radiusoj, kiuj estas almenaŭ kvarono de la dikeco de la apuda muro. Tio disvastigas premojn kaj helpas la metalon moviĝi glate. Ŝanĝi subtranĉojn al pli simplaj formoj forigas la bezonon de kompleksaj kernoj. Ekzemple, restrukturado de muntflanĝo kun tra-truoj anstataŭ blind-frapitaj truoj faciligas la muldilon, samtempe permesante la uzon de ŝraŭboj.
Uzante Simuladon por Frua Validigo
Altnivela programaro por simulado de fanditaj partoj montras kiel metalo fluas dum la muldilo pleniĝas, do problemoj povas esti trovitaj antaŭ ol la realaj iloj estas faritaj. La studo de fluo montras, ke ekzistas parta plenigo, malvarmaj fermoj kie du fluofrontoj renkontiĝas sen ĝuste kunfandiĝi, kaj turbuleco kiu kaptas gasojn. Solidiĝa modelado trovas la lokojn de ŝrumpiĝaj kavaĵoj, kio permesas al vi strategie meti levilojn aŭ ŝanĝi la formon tiel, ke solidiĝo moviĝu direkte al nutraĵfontoj.
Prototipado kaj Produktadpreteco
Eĉ kiam simuladoj estas tre detalaj, realaj specimenoj ankoraŭ necesas por validigo. Prototipaj provoj montras realmondajn fabrikadajn problemojn, kiel problemojn pri muldilo-manipulado, kerno-agordado aŭ aliro al finpoluraj operacioj, kiujn virtualaj modeloj eble preteratentas. Ni kutime faras malgrandajn kvantojn da prototipoj (3 ĝis 10 pecoj) uzante metodojn kaj materialojn, kiuj estas la samaj kiel tiuj uzataj en produktado. Ĉi tiuj estas poste inspektataj pri dimensioj, submetitaj al mekanikaj testoj kaj testitaj por vidi kiom bone ili funkcias.
Mezurado de Optimuma Sukceso
Ŝlosilaj indikiloj pri rendimento montras kiom pli bona estas la plano. Difektaj indicoj montras kiom da procento de fanditaj partoj bezonas esti riparitaj aŭ forĵetitaj. Indicoj sub 5 procentoj signifas, ke la dezajnoj kaj metodoj estas fortaj. La procento de bonaj fanditaj partoj kompare al la tuta plenigita montras kiom efika estas la materialo. Por plej multaj uzoj, la celo estas atingi rendimenton de 90% aŭ pli alta. La produktada ciklotempo estas la kvanto da tempo necesa de la farado de dezajno ĝis la liverado de preta fandaĵo. Mallongigo de ĉi tiu tempo rekte plibonigas la kapablon plenumi la bezonojn de la klientoj.
Akiro-Informoj por Mendado de Specialaj Fanditaj Partoj Bazitaj sur Dezajno
Scii kiel dezajnaj normoj transformiĝas en aĉetajn postulojn helpas vin elekti provizantojn, negoci interkonsentojn kaj trakti partnerecojn pli efike por viaj fanditaj partoj . En malsamaj komercaj situacioj, provizantoj devas povi fari malsamajn aferojn kaj kunlabori kun vi laŭ malsamaj manieroj.
Kongruigante Gisadajn Solvojn kun Produktadaj Scenaroj
Por bezonoj de malgranda volumeno (malpli ol 500 pecoj jare), flekseblaj metodoj kun malmulta ilaro estas plej bonaj. Sablogisado estas kutime la malplej multekosta opcio, precipe kiam la dezajno permesas frezadon post la fandado por plenumi striktajn normojn. Kiam provizantoj ofertas rapidan kreon de ŝablonoj per CNC-maŝinado aŭ 3D-presado, ili povas mallongigi la tempon necesan por fari ion, sendante la unuajn modelojn tri ĝis kvar semajnojn post kiam la dezajno estas finpretigita.
Esencaj Kapabloj de Provizantoj por Dezajno-Bazita Akiro
Provizantoj, kiuj ofertas plenajn dezajnajn konsilojn, valoras multe pli ol nur fari aĵojn. Akiri helpon de inĝenieroj dum laborado pri ideo malhelpas vin fari erarojn, kiuj kostas multe da mono, kaj kunlabori pri dezajnaj revizioj certigas, ke la specifoj kongruas kun tio, kio povas esti farita. Nia inĝeniera teamo ĉe Welong uzas AutoCAD, Pro-Engineering kaj SolidWorks por fari plenan dezajnan laboron. Ili prenas desegnaĵojn kaj specimenojn kaj faras dezajnojn, kiuj plej bone funkcias kun niaj industriaj procezoj.
Fluliniigo de Adaptado per Altnivela Kunlaboro
Ciferecaj kontaktaj iloj faciligas la kunlaboron de dizajnistoj el diversaj lokoj. Kunhavigo de CAD-dosieroj en la nubo, uzado de realtempa videokonferenco kaj administrado de projektoj ĉiuj faciligas la kunlaboron de homoj en malsamaj horzonoj. Welong investis monon en fortan ciferecan infrastrukturon por helpi niajn eksterlandajn klientojn en Eŭropo, Nordameriko kaj la Azia-Pacifika regiono. Ĉi tio certigas, ke ni povas komuniki rapide kaj facile dum la dizajnaj, evoluigaj kaj produktadaj procezoj.
Kontrolante la Kvaliton kaj Kapablon de Provizantoj
Kontroloj de provizantoj donas senantaŭjuĝan rigardon al la kapablo de kompanio produkti aferojn, ĝiajn kvalitkontrolajn metodojn kaj ĝiajn ĝeneralajn komercajn kapablojn. Vizitoj al la konstruaĵo montras la staton de la iloj, la kontrolojn por la procezo kaj la scion de la dungitaro, kion skribaj registroj sole ne povas plene montri. Ni permesas klientajn kontrolojn ĉe niaj lokoj ĉar ni scias, ke aĉetaj profesiuloj respondecas pri kiom bone provizantoj plenumas siajn laborojn kaj povas profiti de vidi aferojn mem.
Ampleksante Estontec-Fokusitajn Gisadajn Alirojn
Daŭripovaj faktoroj fariĝas pli kaj pli gravaj en aĉetaj decidoj. Dezajnoj, kiuj uzas reciklitan metalon, reduktas rubon per fandado en preskaŭ neta formo, kaj malpliigas energi-intensajn duarangajn procezojn, konformas al la mediaj celoj de kompanioj kaj ofte ŝparas monon. Provizantoj, kiuj investas monon en fermitcirkvitan akvoadministradon, rubvarmajn reakirajn sistemojn kaj energiefikajn hejtilojn, montras, ke ili zorgas pri la medio kaj sia longdaŭra sukceso.
konkludo
Por fari bonajn fanditajn partojn, oni devas trovi ekvilibron inter funkciaj bezonoj, fabrikadaj limigoj kaj komercaj faktoj. Ĉi tio eblas nur per kunlaboro kun spertaj vendistoj kiel aĉetteamo. La paŝoj priskribitaj ĉi tie, inkluzive de klara difino de la bezonoj, proaktive preventado de difektoj, elekto de la ĝusta procezo kaj materialoj, uzado de simuladoj por plibonigi rendimenton, kaj strategia implikado de provizantoj, kondukas al bonaj rezultoj en vasta gamo de produktadvolumoj kaj aplikoj. Dum 20 jaroj, ni uzis ĉi tiujn ideojn por helpi klientojn en la aŭtomobila, aviadila, naftoborada kaj medicina aparatara industrioj akiri partojn, kiuj plenumas precizajn postulojn, samtempe tenante kostojn kaj horarojn kiel eble plej malaltaj. La elektoj, kiujn vi faras pri la dezajno de fanditaj partoj, finfine influos la kvaliton de la produkto, kiom efike ĝi estas farita, kaj kiom bone funkcias la provizoĉeno. Laboro dum disvolviĝo por faciligi la kreadon de dezajnoj, elekto de provizantoj kun plena inĝeniera subteno kaj elprovitaj kvalitsistemoj, kaj konservado de bonaj laborrilatoj kun ili dum produktado, ĉio fine rekompencas kun malpli da difektoj, pli mallongaj livertempoj kaj pli malaltaj totalaj posedkostoj.
Oftaj DemandojKiel mi povas uzi dezajnajn trajtojn por eviti oftajn difektojn en fandado?
Geometrio estas la unua paŝo por preventi difektojn en fanditaj partoj . Konservu la saman murdikon tra la tuta parto por helpi ĝin malvarmiĝi egale kaj malhelpi la formiĝon de interspacoj pro tordado aŭ ŝrumpado. Inkluzivu grandajn fileajn radiusojn (almenaŭ 0.25 coloj) ĉe internaj anguloj por disigi streĉon kaj pli bone moviĝi la metalon. Por faciligi la forigon de ŝablonoj, aldonu fleksajn angulojn de 1 ĝis 3 gradoj. Kreu pordegajn kaj levajn sistemojn, kiuj helpas la metalon moviĝi glate kaj donas al ĝi sufiĉe por nutri dum ĝi malmoliĝas. Uzu simuladajn ilojn por certigi, ke ĉi tiuj trajtoj funkcias antaŭ ol vi dediĉas vin al prilaborado. Tiamaniere, vi povas trovi problemojn frue, kiam ripari ilin ankoraŭ estas malmultekoste.
Kiu fandmetodo plej bone taŭgas por mia pecdezajno?
Elektado de procezo dependas de rigardado de pluraj aferoj kune. Sablogisado estas malmultekosta maniero fari grandajn partojn kun komplikaj formoj el preskaŭ ajna metalo en malgrandaj kvantoj. Por grandaj kvantoj da aluminio, zinko aŭ magnezio, premgisado donas al vi striktajn specifojn kaj bonegan surfacan finpoluron. Investgisado estas tre preciza maniero fari komplikajn formojn el materialoj, kiujn malfacilas prilabori, kiel titanio aŭ rustorezista ŝtalo. Pripensu la tolerancojn, surfacan finpoluron, produktadrapidecon, prezon kaj karakterizaĵojn de la materialo. Ni helpas niajn klientojn zorge pesi ĉi tiujn kompromisojn sugestante metodojn, kiuj plenumas kaj teknologiajn bezonojn kaj komercajn celojn.
Ĉu eblas modifi la fandajn dezajnojn post la komenca produktado?
Ŝanĝoj ankoraŭ povas esti faritaj, sed ili havos malsamajn efikojn depende de kiam kaj kiom ili ŝanĝas ion. Ŝablonaj ŝanĝoj eble nur necesos por malgrandaj ŝanĝoj, kiuj ne influas gravajn mezurojn aŭ trajtojn. Kiam la formo multe ŝanĝiĝas, novaj modeloj aŭ iloj devas esti faritaj, kio kostas proksimume same kiel la komenca disvolviĝo. Ĉiuj ŝanĝoj al la materialo aŭ metodo devas esti plene revalidigitaj. Ŝanĝkostoj estas pli malaltaj poste kiam vi planas dum la komenca dezajno kaj inkluzivas eblojn por ŝanĝoj, kiujn vi atendas fari en la estonteco. Parolu kun via provizanto frue kiam vi volas fari ŝanĝojn; inĝenieraj teamoj kun multe da sperto ofte povas proponi manierojn fari ŝanĝojn, kiuj kostas malpli kaj daŭras malpli.
Partneriĝu kun Welong por sperta fabrikado de fanditaj partoj
Welong alportas 20 jarojn da specialigita sperto servante aĉetmanaĝerojn kaj inĝenierajn teamojn, kiuj postulas precizecon, fidindecon kaj respondeman kunlaboron. Kiel provizanto de fanditaj partoj atestita laŭ ISO 9001:2015, ni liveris personecigitajn metalajn komponantojn al pli ol 100 klientoj tra Britio, Germanio, Francio, Italio, Pollando, Usono, Kanado kaj tra Azio-Pacifiko. Nia inĝeniera teamo uzas AutoCAD, Pro-Engineering kaj SolidWorks por helpi kun ĉiuj aspektoj de dezajno. Ili certigas, ke viaj fanditaj partoj estas facile fareblaj kaj plenumas ĉiujn funkciajn normojn. Ni faras aferojn bazitajn sur la planoj kaj ekzemploj, kiujn vi sendas al ni, kaj ni atente kontrolas la kvaliton dum produktado kaj sendo. Kontaktu nian teamon ĉe metal@welongpost.com por diskuti viajn specifajn fandajn postulojn kaj malkovri kiel niaj integraj provizoĉenaj servoj reduktas la riskon de akiro dum liverado de la precizaj komponantoj, kiujn viaj aplikoj postulas.
Referencoj
1. Campbell, John. "Kompleta Gvida Manlibro pri Gandado: Metalgisaj Procezoj, Metalurgio, Teknikoj kaj Dezajno." Butterworth-Heinemann, 2015.
2. Beeley, Peter R. kaj Smart, Richard F. "Investgisado." Instituto de Materialoj, 1995.
3. Usona Fandeja Societo. "Gandada Dezajno kaj Elfaro." Des Plaines, Ilinojso, 2009.
4. Heine, Richard W., Loper, Carl R., kaj Rosenthal, Philip C. "Principoj de Metalgisado." McGraw-Hill, 1967.
5. Brown, John R. "Manlibro de la Ferfandejo de Foseco." Butterworth-Heinemann, 2000.
6. ASM Internacia Manlibro-Komitato. "ASM Manlibro Volumo 15: Gisado." ASM Internacia, 2008.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

