Kiel Plibonigi la Maŝineblecon de Gisferaj Partoj por Precizaj Bezonoj
Gisferaj partoj estas ofte uzataj en aŭtomobilaj sistemoj, industriaj maŝinoj, pumpiloj, valvoj kaj peza ekipaĵo pro sia supera eluziĝrezisto, kapabloj por malseketigi vibradojn kaj kostefikeco. Tamen, elekti la ĝustan materialon sole ne garantias bonegan dimensian precizecon kaj konstantecon de la surfaca kvalito. La maŝineblo de gisfero povas esti multe plibonigita se produktantoj prenas la tempon lerni pri la plej gravaj elementoj, uzas pintnivelajn maŝinadajn teknikojn kaj optimumigas materialajn traktadojn.
Plibonigi maŝineblecon por produktantoj de preciza fandado implicas administri la kvalitojn de la materialo, optimumigi la fandadan procezon, elekti tranĉilojn kaj efektivigi maŝinadmetodojn. Faktoroj kiel grafita strukturo, malmoleconivelo, fandadaj difektoj, varmotraktado kaj CNC-parametroj povas rekte influi maŝinadrezultojn.
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd. havas pli ol 20 jarojn da sperto en la fabrikado de metalaj komponantoj kaj konas la problemojn de fabrikado de kvalitaj gisferaj partoj. Integraj fandaj kaj maŝinadaj teknologioj povas provizi al entreprenoj pli da dimensia kontrolo, plibonigitajn surfacajn finpolurojn kaj pli stabilan produktadan rendimenton.
En ĉi tiu afiŝo, ni rigardos la ĉefajn parametrojn, kiuj influas la maŝineblon de gisfero, kaj prezentos kelkajn praktikajn konsilojn por plibonigi precizajn maŝinadrezultojn.
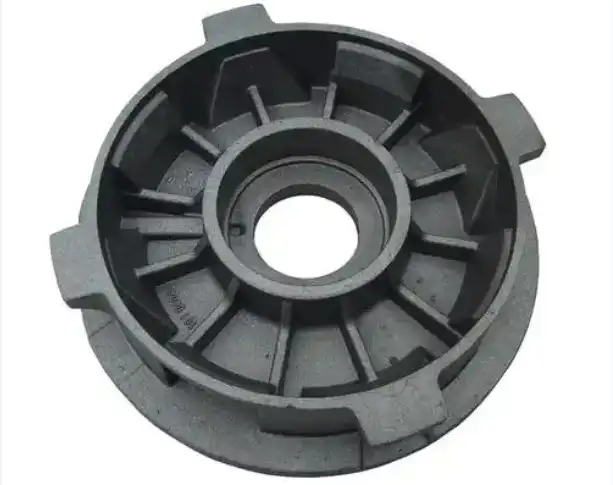
Kompreni la Ĉefajn Faktorojn, Kiuj Influas Maŝineblecon de Gisfero
Materiala Strukturo kaj Grafita Distribuo
La maŝineblo de parto estas plejparte determinita de la interna strukturo de gisfero. Gisfero enhavas karbonon en la formo de grafito, kiu influas la tranĉan konduton, ilo-eluziĝon kaj surfacan poluron, male al ŝtalo.
Ekzemple, griza gisfero havas flokan grafiton, kiu ofertas naturan lubrikadon en la tranĉprocezo. Ĉi tiu grafita strukturo reduktas la frotadon inter la tranĉilo kaj la laborpeco. Griza gisfero estas unu el la plej maŝineblaj feraj materialoj. Ĝi ofte estas elektita por aplikoj kiel maŝinbazoj, motorblokoj kaj enfermaĵoj, kie dampigo de vibrado estas esenca.
Duktila fero enhavas grafiton en la formo de nodoj, plibonigante forton kaj durecon kompare kun griza fero. Ĝiaj pliigitaj mekanikaj kvalitoj povas bezoni malsamajn maŝinadajn kondiĉojn kaj pli eluziĝ-rezistajn ilojn.
Kontrolo de grafita grandeco, formo kaj distribuo estas grava dum la tuta fanda procezo. Malkonsekvencaj mikrostrukturoj povas rezultigi malstabilan ilan rendimenton kaj neregulan surfacan kvaliton, kio povas konduki al fluktuoj en tranĉfortoj.
Fabrikistoj estas instigitaj testi precizan uzon:
-
Grafito: Morfologio kaj Distribuo
-
Matrica strukturo, ekzemple ferita aŭ perlita enhavo
-
Silicio kaj Karbona Enhavo
-
Koncentriĝo de aloja elemento
La reguligita mikrostrukturo provizas pli altan reprodukteblecon de maŝinadoperacioj kaj malpli neatenditan ileluziĝon.
Malmoleco-Ekvilibro Inter Forto kaj Maŝinado
Alia ŝlosila aspekto influanta la maŝineblon de gisferaj partoj estas la malmoleco. Pli molaj materialoj ĝenerale postulas malpli da tranĉforto kaj permesas pli longan ilvivon. Tamen, la pli malalta malmoleco povas konduki al la malboniĝo de la eluziĝrezisto kaj serva rendimento de la preta peco.
Ekzemple, multaj grizgisferaj partoj por industria ekipaĵo kutime postulas ekvilibran malmolecintervalon, kiu ofertas sufiĉan forton sed tamen estas maŝinebla. Loka ileluziĝo kaj problemoj en maŝinado povas esti generitaj de tro malmolaj punktoj, ĝenerale produktitaj de neregula malvarmigo dum gisado.
La malmoleco kaj maŝineblo estu zorge kontrolitaj dum la fabrikado. Fabrikistoj povas plibonigi sian maŝinefikecon per:
-
Ĝusta elekto de alojo
-
Malvarmigaj rapidoj, kiuj estas kontrolitaj
-
Procezoj de varmotraktado
-
Streso-redukto-strategioj
Kalcinado kaj streĉ-malpezigaj traktadoj povas helpi minimumigi internajn premojn kreitajn dum la fandado. Tio reduktas la dimensian varion dum la maŝinada procezo kaj plibonigas ripeteblon por partoj produktitaj kun proksimaj tolerancoj.
Kvalito de Gisado kaj Kontrolo de Difektoj
Unu el la plej oftaj fontoj de problemoj dum maŝinado estas difektoj en fandado. Eĉ kun taŭga materiala konsisto, internaj difektoj povas grave influi la stabilecon de la maŝinado kaj la kvaliton de la fina produkto.
Oftaj difektoj, kiuj influas maŝineblon, estas:
-
Poreco
-
Ŝrumpada kavaĵo
-
Sablaj enfermaĵoj
-
Enhavo de skorio
-
neegala materiala teksturo
Sablaj enfermaĵoj povas konduti kiel abraziaj partikloj, akcelante la eluziĝon de la tranĉiloj. Poreco povas generi intermitajn tranĉkondiĉojn, kiuj kondukas al vibrado, malbona surfackvalito kaj pli malalta dimensia precizeco.
Tial gravas plibonigi la kvaliton de fandado antaŭ maŝinado. Efikaj rimedoj estas:
-
Optimigo de pordego kaj levaĵdezajno
-
Progreso en fandita metala traktado
-
Kontrolu la temperaturon de verŝado
-
Plenumado de inspektoj sur materialoj
Bona gisfera fanda bazo povas malpliigi la malfacilecon de maŝinado kaj utilas por realigi stabilan CNC-produktadon por fabrikantoj.
Elektado de la Ĝustaj Maŝinmetodoj kaj Iloj por Gisferaj Komponantoj
Elektado de Taŭgaj Tranĉiloj por Pli Bona Elfaro
La elekto de tranĉiloj havas rektan efikon sur la maŝinefikecon, ilvivon kaj surfackvaliton. La grafito kaj abraziaj eroj de gisfero postulas prilaborajn materialojn kun bona eluziĝrezisto.
Ĝenerala gisfera maŝinado ofte uzas karbidajn ilojn pro ilia bona ekvilibro inter daŭreco kaj pagebleco. Ceramikaj iloj kaj kubaj bornitridaj (CBN) enigaĵoj povas esti taŭgaj por pli grandaj produktadrapidoj aŭ postulemaj precizaj aplikoj.
CBN-iloj estas tre bonaj por maŝinado de hardita gisfero, ĉar ili konservas tranĉan rendimenton je alta temperaturo kaj estas rezistemaj al abrazia eluziĝo.
Ilo-tegaĵoj povas plibonigi la maŝinadajn rezultojn eĉ plu. Tipaj tegaĵoj estas:
-
TiN (titania nitrido)
-
Titana aluminio nitruro (TiAIN)
-
Alumino-teraj tegaĵoj
Ĉi tiuj tegaĵoj reduktas frikcion, plibonigas varmoreziston kaj plilongigas ilvivon.
Kelkaj konsideroj povas decidi la ĝustan ilosolvon:
-
Material-nivela komponentgeometrio
-
La bezonata surfacofinpoluro
-
Produktadkapacito.
-
Maŝinrapida postulo
Elekti la ĝustan tranĉilon ŝparos malfunkcitempon kaj plibonigos la totalan fabrikadan efikecon.
Optimumigo de Tranĉaj Parametroj kaj CNC-Maŝinado-Strategioj
Malĝustaj maŝinparametroj povas malpliigi produktivecon kaj pliigi la fabrikadkostojn eĉ kun bonkvalitaj iloj. La tranĉrapideco, furaĝorapideco, tranĉprofundo kaj elekto de fridigaĵo devas esti zorge agorditaj al la karakterizaĵoj de la fandita materialo.
La grafito en gisfero provizas bonan lubrikadon dum la tranĉprocezo; tial, fabrikantoj kutime maŝinprilaboras gisferon je pli grandaj rapidoj ol multaj ŝtalproduktoj. Tro altaj tranĉrapidoj povus, tamen, pliigi la ileluziĝon, precipe dum maŝinprilaborado de pli malmolaj gradoj.
Gravaj maŝinadaj parametroj estas:
Tranĉanta Rapido
La tranĉrapido estas la rapido, per kiu la ilo trairas la materialon. Elekti la ĝustan rapidon estas maniero ekvilibrigi ilvivon kaj produktivecon.
Furaĝofteco
La furaĝrapideco estas faktoro en la efikeco de forigo de materialo kaj surfaca finpoluro. Tro da furaĝo povas kaŭzi vibradon. Ne sufiĉe da furaĝo povas difekti la produktadon.
Profundo de Tranĉo
Tranĉprofundo influas tranĉforton kaj ilŝarĝon. Stabilaj tranĉkondiĉoj helpas eviti subitan ilfiaskon.
Altnivelaj CNC-taktikoj kiel adaptiva maŝinado kaj altrapida maŝinado ankaŭ povas konduki al pliigita efikeco. Tiaj aliroj adaptas la tranĉajn agordojn laŭ la realtempa maŝinada retrosciigo, kontribuante al stabila rendimento en kompleksa maŝinado.
Plibonigante Maŝinadon Precizecon Per Proceza Optimigo
Uzante Altnivelan CNC-Programadon kaj Ilpadan Kontrolon
Moderna CNC-teknologio provizas al fabrikantoj pli efikajn manierojn plibonigi la precizecon kaj efikecon de maŝinado de gisferaj komponantoj. Tradiciaj maŝinmetodoj povas produkti akcepteblajn rezultojn por simplaj partoj, sed kompleksaj geometrioj kaj striktaj toleremo-postuloj ofte postulas optimumigitajn programajn strategiojn.
Komputil-helpata fabrikado (CAM) permesas al inĝenieroj simuli maŝinadoperaciojn antaŭ ol la produktado komenciĝas. Analizante ilmovadon, tranĉfortojn kaj eblajn koliziriskojn, fabrikantoj povas redukti provo-kaj-erarajn alĝustigojn kaj plibonigi produktadstabilecon.
Altnivelaj strategioj pri ilvojoj, kiel ekzemple adapta frezado, dinamika frezado kaj troĥoida frezado, estas precipe utilaj dum maŝinado de kompleksaj gisferaj partoj. Ĉi tiuj metodoj konservas pli koheran ilengaĝiĝon, reduktante subitajn pliiĝojn en tranĉforto kaj minimumigante ilodifekton.
Ŝlosilaj avantaĝoj de optimumigita CNC-programado inkluzivas:
-
Reduktita maŝinada ciklotempo
-
Plibonigita dimensia precizeco
-
Pli longa ilo-servodaŭro
-
Pli kohera surfaca kvalito
-
Pli malalta risko de maŝinadaj difektoj
Por precizaj komponantoj, konservi stabilajn tranĉkondiĉojn estas esenca. Malgrandaj varioj en ilŝarĝo aŭ maŝinmovado povas influi finajn toleremojn, precipe dum produktado de partoj uzataj en industria ekipaĵo aŭ mekanikaj asembleoj.
Fabrikistoj ankaŭ devus konsideri maŝinadan simuladon dum procezdisvolviĝo. Cifereca testado de ilvojoj antaŭ la efektiva produktado helpas identigi eblajn problemojn frue kaj plibonigas la ĝeneralan produktadan efikecon.
Aplikante Ĝustajn Malvarmigajn kaj Ĉipadministradajn Metodojn
Kvankam gisfera maŝinado ĝenerale produktas pli mallongajn pecetojn kompare kun multaj ŝtalmaterialoj, efika pecetokontrolo kaj varmoadministrado restas gravaj por preciza fabrikado.
Troa varmogenerado povas negative influi:
-
Elfaro de tranĉilo
-
Surfaco finiĝas
-
Dimensia stabileco
-
Produktada konsistenco
Ĝusta apliko de fridigaĵo helpas kontroli la temperaturon kaj forigas maŝinprilaborajn rubaĵojn de la tranĉareo. Depende de la apliko, fabrikantoj povas uzi:
-
Inundmalvarmigaj sistemoj
-
Minimuma kvanto da lubrikado (MQL)
-
Tra-ila malvarmigo
Por altprecizaj komponantoj, kontroli varmoakumuliĝon estas aparte grava ĉar termika ekspansio povas influi dimensian precizecon dum maŝinado.
Krome, efika forigo de ĉipoj malhelpas retranĉadon de abraziaj partikloj, kiuj povas akceli ileluziĝon kaj difekti pretajn surfacojn.
Bone desegnita maŝinada procezo kombinas taŭgajn tranĉparametrojn, elekton de iloj kaj malvarmigajn strategiojn por atingi fidindajn rezultojn.
Materialaj Traktadoj Kiuj Plibonigas la Maŝinadon de Gisfero
Varmotraktado kaj Stresa Malpezigo Antaŭ Preciza Maŝinado
Varmotraktado estas unu el la plej efikaj manieroj plibonigi la maŝinadkonduton de gisferaj partoj. Muldaj procezoj nature enkondukas restajn streĉojn pro neegalaj malvarmiĝrapidoj kaj materiala kuntiriĝo. Se ĉi tiuj streĉoj ne estas kontrolitaj, deformado povas okazi dum maŝinado.
Streso-malpeziga traktado helpas stabiligi la internan strukturon de la materialo kaj reduktas la eblecon de dimensiaj ŝanĝoj post maŝinado.
Oftaj kuracmetodoj inkluzivas:
Streso-Malpeziga
Streso-malŝarĝado implicas varmigi la fandaĵon ĝis kontrolita temperaturo kaj permesi al ĝi malvarmiĝi iom post iom. Ĉi tiu procezo reduktas internan streson konservante la originalajn mekanikajn ecojn de la materialo.
Annealing
Kalcinado povas redukti malmolecon kaj plibonigi maŝinprilaborajn karakterizaĵojn kreante pli unuforman mikrostrukturon. Ĝi ofte estas uzata kiam maŝinprilaboraj postuloj estas pli gravaj ol maksimuma malmoleco.
Normaligado
Normaligo rafinas la grenstrukturon kaj plibonigas la mekanikan konsistencon. En certaj aplikoj, ĝi povas provizi pli bonan ekvilibron inter forto kaj maŝineblo.
La elekto de la ĝusta varmotraktada metodo dependas de:
-
Gisfera grado
-
Komponanta grandeco
-
Bezonataj mekanikaj ecoj
-
Maŝinado-toleremo-postuloj
Por precizaj fandaĵoj, varmotraktado devus esti konsiderata kiel parto de la ĝenerala fabrikada procezo prefere ol izolita paŝo.
Plibonigante Maŝinkapablon Per Alojkontrolo kaj Inokulado
La kemia konsisto de gisfero forte influas la maŝinadan konduton. Dum fandada produktado, fabrikantoj povas adapti alojajn elementojn kaj inokuladajn procezojn por atingi la deziratajn materialajn karakterizaĵojn.
Inokulado estas traktado farata antaŭ fandado, kiu helpas kontroli la formadon de grafito kaj plibonigi la strukturan homogenecon. Ĝuste inokulata materialo tipe provizas pli antaŭvideblan maŝinadan rendimenton.
Certaj alojaj elementoj povas influi maŝineblon:
-
Silicio influas grafitan formadon kaj matrican strukturon.
-
Mangano influas karbidan formadon kaj forton.
-
Sulfuro povas plibonigi la rompiĝon de ĉipoj sub kontrolitaj kondiĉoj.
-
Fosforo influas fluecon sed devas esti zorge administrata.
Dum iuj alojaldonoj povas plibonigi specifajn ecojn, troaj kvantoj povas krei malmolajn fazojn, kiuj pliigas ileluziĝon.
La celo ne estas simple igi gisferon pli mola, sed krei ekvilibran strukturon, kiu provizas:
-
Stabila maŝinada agado
-
Taŭga mekanika forto
-
Plibonigita ilvivo
-
Konstanta finita kvalito
Spertaj fabrikantoj zorge kontrolas la kemian konsiston dum fandado kaj gisado por atingi fidindajn maŝinadajn rezultojn.
Pliaj Surfacaj kaj Fabrikadaj Solvoj por Precizaj Gisferaj Partoj
Surfacaj Traktadoj por Redukti Eluziĝon kaj Plibonigi Maŝinadon Stabilecon
Ili ĝenerale uziĝas por plibonigi servan rendimenton, sed ankaŭ povas influi la maŝinadan konduton en iuj fabrikadaj cirkonstancoj.
Eluziĝrezisto povas esti plibonigita en areoj submetitaj al frikcio per procezoj kiel surfaca malmoliĝo, nitridado kaj lasera traktado. Tiaj traktadoj tamen devus esti zorge konsiderataj, ĉar alta surfaca malmoleco pliigas la malfacilecon de maŝinado.
Fabrikistoj povas uzi lokajn traktadojn por pliigi rendimenton en iuj areoj, se necese, anstataŭ ŝanĝi la ĝeneralan strukturon de la komponanto.
Ekzemploj inkludas:
-
Lasera surfaco-hardado por aplikoj kun alta eluziĝo
-
Protektaj Tegaĵoj por Plia Daŭripovo
-
Surfaca polurado por plibonigita dimensia kontrolo
Dependas de tio, kio estas pli grava - maŝinado, daŭripovo dum funkciado aŭ ambaŭ.
Efektivigante Kvalitkontrolon Tra la Tuta Produktada Procezo
Plibonigo de maŝinebleco ne temas nur pri la maŝinteknologio. Same grava estas kvalito-kontrolo en la fandaj kaj produktadaj procezoj.
Bona fabrikada procezo devus inkluzivi inspektadon ĉe pluraj punktoj.
Kruda Materiala Inspektado
Inspekta Gisado
Difektojn oni povas detekti per vida inspektado kaj nedestruktiva testado antaŭ maŝinado.
Inspektado de Maŝinprilaboritaj Partoj
Preciza mezura ekipaĵo validigas:
-
Dimensia precizeco
-
Supra krudeco
-
Geometriaj toleremoj
Oftaj inspektaj proceduroj estas:
-
Inspektado de koordinatmezurmaŝino (CMM)
-
Testante malmolecon
-
Mezurado de surfaca malglateco
-
Mikrostruktura analizo
Monitorado de kvalito dum la maŝinada procezo povas helpi fabrikantojn eviti maŝinadajn fiaskojn kaj pliigi la homogenecon trans aroj.
Kiel elekti fidindan provizanton de gisferaj komponantoj?
Takso de Produktadkapablo kaj Teknika Sperto
Takso de Produktada Sperto kaj Teknika Kompetenteco
Kiam oni aĉetas precizajn gisferajn komponantojn, la ĝusta vendisto estas esenca faktoro. Bonfama provizanto ne nur povus provizi fandajn servojn, sed ankaŭ havus komprenon pri maŝinadaj bezonoj kaj finaj aplikaj cirkonstancoj.
Gravaj elementoj por taksado de provizantoj estas:
-
Konateco kun malsamaj gradoj de gisfero
-
Proceza Kapablo de Gisado
-
Servoj de CNC-Maŝinado
-
Kvalitkontrolprogramoj
-
Inspekta kapablo Inĝeniera Subteno
Vendisto kun internaj fandaj kaj maŝinadaj kapabloj pli bone kapablas reguligi la rilaton inter materiala kvalito kaj maŝinada elfaro.
Tial, provizanto, kiu konas la efikon de fandaj difektoj sur CNC-operaciojn, povas identigi ĉi tiujn problemojn pli frue kaj redukti la produktadajn riskojn.
Kunlaborante kun Integra Gisado kaj Maŝinado Partnero
Se vi estas originala ekipaĵoproduktanto (OEM) aŭ industria kliento, provizanto, kiu povas fari kaj fandadon kaj maŝinadon, povas faciligi vian projekt-administradon.
Integra provizanto pritraktas:
-
Selektado de Optimigo de Dezajno de Gisaj Materialoj
-
Varma Traktado
-
CNCa Maŝinado
-
Surfaca finpoluro Kvalitkontrolo
Firmao: Shaanxi Welong International Supply Chain Management Co., Ltd. Produktoj: Metalfabrikado Sablogisado Investgisado Preciza maŝinado: Kun pli ol 20 jaroj da industria sperto, Welong povas esti bona partnero por klientoj, kiuj bezonas fortikajn gisferajn partojn por industriaj aplikoj.
Welong provizas al siaj klientoj superan konstantecon en fabrikado, reduktitajn maŝinadajn problemojn kaj precizajn normojn por kutimaj komponantoj kun forta procezokontrolo kaj fabrikada sperto.
konkludo
Por plibonigi la maŝineblecon de gisferaj partoj, necesas kompleta strategio, kiu ampleksas materialan kontrolon, administradon de fandada kvalito, maŝinadoptimigon kaj la taŭgajn fabrikadajn procedurojn. La maŝinadrendimenton influas faktoroj kiel la strukturo de grafito, ekvilibro de malmoleco, fandaj difektoj, tranĉiloj, CNC-parametroj kaj varmotraktado.
Kun zorgema kontrolo de ĉi tiuj variabloj, fabrikantoj povas atingi pli bonajn surfacajn finpolurojn, pli longan ilvivon, plibonigitan dimensian precizecon kaj pli efikan fabrikadon. La elekto de materiala stato kaj maŝinada aliro estas kritikaj por precizaj aplikoj por fabriki fidindajn komponantojn kun konstanta kvalito.
Industriaj postuloj konstante kreskas kaj la kapablo efike produkti kaj fabriki gisferajn komponantojn restos konkurenciva avantaĝo. Kunlabori kun sperta provizanto, kiu komprenas kaj fandajn kaj maŝinadajn procezojn, povas helpi organizojn malpliigi produktadajn riskojn kaj plibonigi rezultojn.
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd. estas kompanio pri integraj fabrikadaj solvoj, kiu provizas fandadon, maŝinadon kaj kvalitan inspektadon por la disvolviĝo de altkvalitaj gisferaj komponantoj kun profesia subteno. Welong havas vastan sperton en fabrikado de personecigitaj metalpartoj por provizi al klientoj precizajn, daŭremajn kaj kostefikajn solvojn por postulemaj industriaj aplikoj. Por diskuti viajn specifajn bezonojn aŭ demandi pri iuj ajn zorgoj, bonvolu kontakti Welong ĉe info@welongpost.com.
Referencoj
1. Smith, JR (2018). Altnivelaj Maŝinteknikoj por Gisferaj Komponantoj. Journal of Manufacturing Technology, 42(3), 215-230.
2. Chen, L., & Wang, H. (2019). Mikrostruktura Optimigo de Gisfero por Plibonigita Maŝinado. Materialscienco kaj Inĝenierarto: A, 750, 138-152.
3. Thompson, RA (2020). Strategioj por varmotraktado por plibonigi maŝineblecon de gisfero. Internacia Revuo pri Metalgisado, 14(2), 412-425.
4. Garcia, M., & Lee, K. (2021). Novigoj pri tranĉiloj por altpreciza maŝinado de gisfero. Precision Engineering, 68, 78-92.
5. Wilson, EJ, & Brown, T. (2017). Metodoj de surfaca inĝenierarto por plibonigi maŝineblecon de gisfero. Surfaco kaj tegaĵteknologio, 315, 124-135.
6. Patel, N., & Johnson, S. (2022). Adaptiĝaj Maŝinprilaboraj Strategioj por Kompleksaj Gisferaj Komponantoj. Journal of Materials Processing Technology, 300, 117345.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

