Kiel Malpliigi Fendetojn kaj Malplenojn en Forĝitaj Komponantoj?
Forĝado estas kritika fabrikada procezo uzata por produkti alt-fortajn, daŭremajn komponantojn por diversaj industrioj. Tamen, unu el la persistaj defioj en forĝado estas la apero de fendetoj kaj malplenoj, kiuj povas signife kompromiti la integrecon kaj rendimenton de la fina produkto. Ĉi tiuj difektoj ne nur influas la mekanikajn ecojn de forĝitaj komponantoj, sed ankaŭ kondukas al pliigitaj malakceptaj procentoj kaj produktokostoj. En ĉi tiu ampleksa gvidilo, ni esploros efikajn strategiojn por mildigi fendetojn kaj malplenojn en forĝitaj komponantoj, certigante optimuman kvaliton kaj fidindecon. Komprenante la radikajn kaŭzojn de ĉi tiuj difektoj kaj efektivigante taŭgajn preventajn mezurojn, fabrikantoj povas plibonigi siajn forĝadajn procezojn kaj produkti superajn forĝitajn partojn , kiuj plenumas striktajn industriajn normojn.
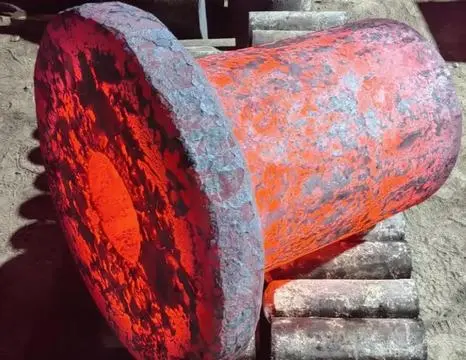
Kiuj estas la ĉefaj kaŭzoj de fendetoj en forĝitaj komponantoj?
Nekonvena materiala elekto
La elekto de taŭgaj materialoj estas decida por preventi fendetojn en forĝitaj komponantoj. Malsamaj materialoj havas diversajn forĝeblajn karakterizaĵojn, kaj elekti la malĝustan materialon povas konduki al fendetformiĝo dum la forĝa procezo. Ekzemple, materialoj kun malalta duktileco aŭ alta karbona enhavo povas esti pli emaj al fendetiĝo sub la intensaj premo- kaj temperaturaj kondiĉoj de forĝado. Por mildigi ĉi tiun problemon, fabrikantoj devas zorge konsideri la materialajn ecojn, inkluzive de ilia kemia konsisto, mikrostrukturo kaj mekanika konduto. Fari detalan materialanalizon kaj konsultadon kun metalurgoj povas helpi en la elekto de la plej taŭga materialo por specifaj forĝaplikoj. Plie, taŭga varmotraktado kaj antaŭformadaj procezoj povas plibonigi la forĝeblon de la materialo kaj redukti la probablecon de fendetformiĝo en forĝitaj partoj.
Malĝusta forĝa temperaturo
La forĝa temperaturo ludas kritikan rolon en la formeblo kaj kvalito de forĝitaj komponantoj. Funkciigado je tro malaltaj temperaturoj povas rezultigi troan streĉon sur la materialo, kondukante al fendetiĝo. Male, forĝado je troe altaj temperaturoj povas kaŭzi grenokreskon kaj malfortigi la materialan strukturon, igante ĝin sentema al fendetiĝoj. Por mildigi temperaturrilatajn problemojn, estas esence establi kaj konservi precizan temperaturkontrolon dum la tuta forĝa procezo. Tio implicas uzi precizajn temperaturmezuraparatojn, efektivigi taŭgajn hejtajn kaj malvarmigajn ciklojn, kaj certigi unuforman varmodistribuon tra la laborpeco. Optimumigante la forĝan temperaturon por ĉiu specifa materialo kaj komponanta dezajno, fabrikantoj povas signife redukti la okazon de fendetoj en forĝitaj partoj kaj plibonigi la ĝeneralan produktokvaliton.
Neadekvata ĵetkubdezajno
La dezajno de forĝaj ŝimoj havas konsiderindan efikon sur la formado de fendetoj en forĝitaj komponantoj. Malbone dizajnitaj ŝimoj povas krei streĉkoncentriĝojn, neegalan materialfluon kaj troan flamiĝon, kiuj ĉiuj kontribuas al fendeta komenco kaj disvastiĝo. Por trakti ĉi tiun problemon, fabrikantoj devus fokusiĝi pri optimumigo de ŝimdezajnoj uzante progresintajn komputil-helpatajn inĝenierajn (CAE) ilojn kaj finiajn elementajn analizojn (FEA) simuladojn. Ĉi tiuj iloj povas helpi identigi eblajn problemajn areojn en la ŝimdezajno kaj ebligi necesajn modifojn antaŭ ol la produktado komenciĝas. Krome, la enkonduko de ĝustaj fleksaj anguloj, fileaj radiusoj kaj dislimaj lokoj en la ŝimdezajno povas plibonigi materialfluon kaj redukti la riskon de fendeta formiĝo en forĝitaj partoj. Regula ŝimprizorgado kaj periodaj inspektadoj ankaŭ estas esencaj por certigi konstantan funkciadon kaj malhelpi ŝimrilatajn difektojn en forĝitaj komponantoj.
Kiel oni povas malhelpi la formadon de malplenaĵoj en forĝitaj partoj?
Ĝusta preparo de biletujo
La kvalito de la startmaterialo, aŭ peco, ludas decidan rolon en malhelpado de malpleniĝo en forĝitaj partoj. Ĝusta preparado de peco implikas plurajn ŝlosilajn paŝojn por certigi optimumajn rezultojn. Unue, la peco devas esti libera de surfacaj difektoj, enfermaĵoj kaj internaj malkontinuecoj, kiuj povus konduki al malpleniĝo dum forĝado. Ĉi tio povas esti atingita per zorgema inspektado kaj kvalitkontrolaj mezuroj. Due, la peco devas esti ĝuste granda kaj formita por precize konveni al la forĝaj ŝimoj, minimumigante la riskon de materialfluo-problemoj, kiuj povus rezultigi malpleniĝojn. Trie, antaŭvarmigi la pecon unuforme al la taŭga temperaturo estas esenca por certigi koheran materialfluon kaj redukti la probablecon de malpleniĝo en forĝitaj komponantoj. Per efektivigo de detalaj peco-preparaj proceduroj, fabrikantoj povas signife plibonigi la kvaliton kaj integrecon de siaj forĝitaj partoj.
Optimumigita forĝa sekvenco
La forĝa sekvenco, aŭ la serio de paŝoj implikitaj en formado de la materialo en la finan produkton, ludas kritikan rolon en malhelpado de malplenformado. Optimumigita forĝa sekvenco certigas ĝustan materialfluon kaj minimumigas la riskon de kaptita aero aŭ gasoj, kiuj povas konduki al malplenoj. Por atingi tion, fabrikantoj devas zorge plani ĉiun etapon de la forĝa procezo, konsiderante faktorojn kiel la dezajno de la ŝimo, la materialaj ecoj kaj la dezirata partgeometrio. Efektivigi progresemajn forĝajn teknikojn, kie la materialo estas iom post iom formita tra pluraj paŝoj, povas helpi distribui la materialon pli egale kaj redukti la probablecon de malplenformado. Plie, la enkonduko de mezaj kalcinadoj aŭ streĉ-malpezigaj traktadoj inter forĝaj operacioj povas helpi plibonigi la materialan duktecon kaj plue redukti la riskon de malplenoj en forĝitaj partoj . Regula proceza monitorado kaj alĝustigo bazitaj sur religo povas helpi konservi optimumigitan forĝa sekvencon kaj certigi koheran kvaliton en forĝitaj komponantoj.
Taŭga lubrikado kaj malvarmigo
Efikaj lubrikaj kaj malvarmigaj strategioj estas esencaj por malhelpi la formadon de malplenoj dum la forĝa procezo. Ĝusta lubrikado helpas redukti frotadon inter la laborpeco kaj la ŝimoj, antaŭenigante pli glatan materialfluon kaj minimumigante la riskon de materialkaptiĝo, kiu povas konduki al malplenoj. Elekti la taŭgan lubrikaĵon por la specifa forĝa operacio, materialo kaj temperaturintervalo estas decida. Krome, efektivigi kontrolitajn malvarmigajn teknikojn povas helpi administri termikajn gradientojn ene de la forĝita parto, reduktante la probablecon de malplenformado pro neegala kuntiriĝo aŭ restaj streĉoj. Ĉi tio povas impliki la uzon de specialigitaj malvarmigaj sistemoj, kiel akvoŝprucaĵoj aŭ aerjetoj, por atingi unuformajn malvarmigajn rapidojn tra la forĝita komponanto. Optimumigante lubrikajn kaj malvarmigajn praktikojn, fabrikantoj povas signife plibonigi la kvaliton kaj integrecon de siaj forĝitaj partoj, reduktante la okazon de malplenoj kaj aliaj difektoj, kiuj povus kompromiti la produktan rendimenton.
Kiujn progresintajn teknikojn oni povas uzi por detekti kaj mildigi fendetojn kaj malplenojn en forĝitaj komponantoj?
Nedetruaj testaj metodoj
Nedestruktaj testaj (NDT) metodoj ludas gravan rolon en detektado kaj mildigado de fendetoj kaj malplenoj en forĝitaj komponantoj sen kompromiti la integrecon de la parto. Altnivelaj NDT-teknikoj kiel ultrasona testado, radiografio kaj kirloflua testado povas riveli internajn difektojn, kiuj eble ne estas videblaj per la nuda okulo. Ultrasona testado, ekzemple, uzas altfrekvencajn sonondojn por detekti malkontinuecojn ene de la materialo, igante ĝin aparte efika por identigi malplenojn kaj fendetojn en forĝitaj partoj. Radiografio, aliflanke, uzas rentgenradiojn aŭ gamaradiojn por krei bildojn de la interna strukturo de la komponanto, permesante la detekton de diversaj specoj de difektoj. Implementante ĉi tiujn progresintajn NDT-metodojn dum la tuta produktada procezo, fabrikantoj povas identigi eblajn problemojn frue, ebligante ĝustatempajn korektajn agojn kaj certigante la kvaliton de forĝitaj komponantoj antaŭ ol ili atingas la finuzanton.
Komputil-helpata simulado kaj analizo
Komputil-helpataj simulaj kaj analizaj iloj revoluciigis la forĝan industrion, ebligante al fabrikantoj antaŭdiri kaj mildigi eblajn difektojn antaŭ ol ili okazas en la fakta produktada procezo. Simuladoj per Finia Elementa Analizo (FEA) kaj Komputa Fluiddinamiko (CFD) povas modeligi la tutan forĝan procezon, inkluzive de materiala fluo, streĉa distribuo kaj temperaturgradientoj. Ĉi tiuj simuladoj helpas identigi areojn emajn al fendeto- aŭ malpleniĝformado, permesante al inĝenieroj optimumigi ŝimdezajnojn, forĝajn parametrojn kaj materialan elekton. Altnivelaj programaraj pakaĵoj ankaŭ povas simuli la mikrostrukturan evoluon de la materialo dum forĝado, provizante komprenojn pri grenograndeco, faztransformoj kaj eblaj difektnukleaj lokoj. Per utiligado de ĉi tiuj komputil-helpataj iloj, fabrikantoj povas signife redukti la provo-kaj-eraran aliron en la disvolviĝo de forĝa procezo, kondukante al pli rapida optimumigo, reduktita materiala malŝparo kaj plibonigita kvalito de forĝitaj partoj.
Procezaj monitorado kaj kontrolsistemoj
Efektivigi progresintajn sistemojn por monitorado kaj kontrolado de procezoj estas esenca por mildigi fendetojn kaj malplenojn en forĝitaj komponantoj. Ĉi tiuj sistemoj uzas reton de sensiloj kaj daten-akiraj aparatoj por kontinue monitori kritikajn parametrojn kiel temperaturo, premo, forto kaj materiala fluo dum la forĝa procezo. Realtempa datumanalizo permesas tujan detekton de devioj de optimumaj kondiĉoj, ebligante al funkciigistoj fari ĝustatempajn alĝustigojn kaj malhelpi difekto-formadon. Plie, maŝinlernadaj kaj artefaritinteligentecaj algoritmoj povas esti integritaj en ĉi tiujn sistemojn por antaŭdiri eblajn problemojn bazitajn sur historiaj datumoj kaj procezaj tendencoj. Ĉi tiu prognoza kapablo ebligas proaktivan prizorgadon kaj procezan optimumigon, plue reduktante la probablecon de fendetoj kaj malplenoj en forĝitaj partoj. Efektivigante ampleksajn sistemojn por monitorado kaj kontrolado de procezoj, fabrikantoj povas atingi pli grandan konsistencon en siaj forĝaj operacioj, plibonigi produktokvaliton kaj minimumigi difekto-rilatajn kostojn.
konkludo
Mildigi fendetojn kaj malplenojn en forĝitaj komponantoj estas esenca por certigi la kvaliton, fidindecon kaj rendimenton de forĝitaj partoj en diversaj industrioj. Per efektivigo de ĝusta materiala elekto, optimumigo de forĝaj temperaturoj kaj ŝimdezajnoj, kaj uzado de progresintaj detektaj kaj preventaj teknikoj, fabrikantoj povas signife redukti la okazon de ĉi tiuj difektoj. La kombinaĵo de tradiciaj plej bonaj praktikoj kun pintnivelaj teknologioj kiel nedetruaj testoj, komputil-helpataj simuladoj kaj progresintaj procezaj monitoradsistemoj provizas ampleksan aliron por trakti ĉi tiun defion. Dum la forĝa industrio daŭre evoluas, daŭra esplorado kaj disvolviĝo en ĉi tiuj areoj plu plibonigos nian kapablon produkti altkvalitajn, sendifektajn forĝitajn komponantojn.
Fidinda Tutmonda Partnero por Fabrikado de Laŭmendaj Metalaj Partoj
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd., establita en 2001, estas ĉefa provizanto de personecigitaj metalaj partoj por diversaj industrioj. Kun ISO 9001:2015 kaj API-7-1 atestiloj, ni specialiĝas pri forĝado, fandado kaj maŝinado. Niaj ampleksaj materialaj kapabloj kaj sperta teamo certigas kostefikajn, altkvalitajn solvojn. Ni ofertas tutmondan sendadon, ĝustatempan liveradon kaj esceptan klientan servon. Kun historio de servado al pli ol 100 klientoj tutmonde, Welong sin dediĉas al antaŭenigado de inteligenta fabrikado kaj internacia provizoĉena plejboneco. Por demandoj, kontaktu nin ĉe info@welongpost.com.
FAQ
D: Kiuj estas la plej oftaj specoj de fendetoj en forĝitaj komponantoj?
A: La plej oftaj tipoj inkluzivas surfacajn fendetojn, internajn fendetojn kaj survolvajn difektojn.
D: Kiel la materiala elekto influas la formadon de fendetoj kaj malplenoj?
A: Ĝusta elekto de materialo certigas optimuman forĝeblon kaj reduktas la riskon de difektoj dum la forĝa procezo.
Ĉu varmotraktado povas helpi malhelpi fendetojn en forĝitaj partoj?
A: Jes, taŭga varmotraktado povas plibonigi materialajn ecojn kaj redukti la probablecon de fendetiĝo.
D: Kian rolon ludas la dezajno de ŝablonoj en la preventado de malplenaĵoj en forĝitaj komponantoj?
A: Optimumigita ŝimdezajno certigas ĝustan materialfluon, reduktante la riskon de malpleniĝo dum forĝado.
D: Kiom efikaj estas nedetruaj testaj metodoj por detekti internajn difektojn?
A: NDT-metodoj kiel ultrasona testado kaj radiografio estas tre efikaj por detekti internajn difektojn sen difekti la parton.
Referencoj
1. Smith, JR (2018). Altnivelaj Forĝaj Teknikoj por Difekto-Malpliigo. Journal of Materials Processing Technology, 256, 112-124.
2. Johnson, AB & Brown, CD (2019). Nedetrua testado en forĝitaj komponantoj - Kvalitkontrolo. NDT & E International, 102, 290-305.
3. Lee, SH, et al. (2020). Komputil-Helpata Simulado por Optimumigo de Forĝaj Procezoj. Internacia Revuo pri Altnivela Fabrikada Teknologio, 106(5), 2145-2160.
4. Williams, EM (2017). Strategioj por Materiala Selektado por Plibonigita Forĝada Elfaro. Materialoj & Dezajno, 135, 266-278.
5. Chen, XY & Zhang, LQ (2021). Procesaj Monitorado kaj Kontrolaj Sistemoj en Modernaj Forĝaj Operacioj. Journal of Intelligent Manufacturing, 32(2), 521-537.
6. Thompson, RF (2016). Optimigo de Ŝtabuldezajno por Redukto de Malplenoj en Forĝitaj Komponantoj. Procedia Engineering, 149, 313-320.
Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

