Kiel eviti difektojn en gisita aluminio?
Plej ofte, gisitaj metalpartoj rompiĝas, kaj post kiam vi scias, kie serĉi, la problemojn ne malfacilas eltrovi. Dum la metalo fandiĝas, verŝiĝas kaj solidiĝas, poroj, ŝrumpiĝo kaj kaŝitaj fendetoj formiĝas. Ĉi tiuj problemoj poste aperas kiel likoj, laciĝaj difektoj aŭ garantiaj postuloj, post kiam la parto estis uzata. Ĉi tiu artikolo parolas pri kial gisita aluminio paneas, kiel difektoj estas trovitaj antaŭ ol ili atingas klientojn, kaj kiuj procezkontroloj malhelpas ilin okazi. Ĉi tiu gvidilo donas al vi utilan manieron juĝi la kvaliton de provizanto se vi bezonas aŭ aĉetas gisitajn metalpartojn.
Kial Gisita Aluminio Fiaskas? Materiala Selektado, Dezajno kaj Proceza Optimigo
Selektado de Alojoj kaj Risko de Gasa Absorbado
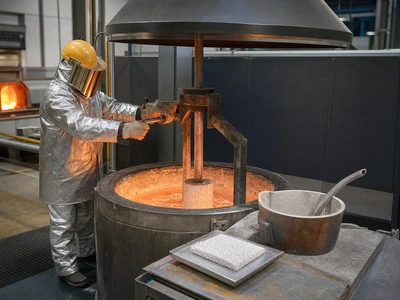
En la muldilo, ne ĉiu aluminia alojo agas same. Kiam aluminio fandiĝas, ĝi facile dissolviĝas en hidrogena gaso. Tamen, dum la metalo malvarmiĝas kaj malmoliĝas, ĝi perdas multon el sia kapablo solvi hidrogenan gason. Tio devigas stokitan hidrogenon el la fandaĵo kiel gasporoj se la fandaĵo ne estis unue konvene sengasigita. Alojoj, kiuj ne absorbas tiom da gaso kaj havas pli puran fandkemion, emas produkti pli koherajn, sendifektajn fandaĵojn . Tial la elekto de alojo devas esti farita zorge antaŭ ol la prilaborado komenciĝas.
Parta Dezajno kaj Transiroj de Murdikeco
Ofta kaj preteratentata kialo, kial gisita metalo malsukcesas, estas ke la parto ne estis bone desegnita. Kiam la dikaj kaj maldikaj sekcioj rapide ŝanĝiĝas, varmaj punktoj formiĝas kie la fandita metalo malrapide malvarmiĝas. Se la enigita metalo ne povas atingi ĉi tiujn areojn ĝustatempe, ŝrumpiĝaj kavaĵoj aperas ĝuste kie struktura forto estas plej grava. Dum la dezajna fazo, rigardi kiom uniforma estas la murdikeco kaj fari la transirojn pli glataj multe malaltigas ĉi tiun riskon antaŭ ol eĉ unu sola parto estas verŝita.
Procesaj Parametroj Dum Verŝado kaj Solidiĝo
Dum plenigo, tro malglata metalfluo povas kapti aeron, kaj muldiltemperaturoj kaj malvarmigrapidoj, kiuj ne estas konstantaj, povas fuŝi kontrolitan solidiĝon. Ambaŭ ĉi tiuj problemoj rekte pliigas la riskon de internaj difektoj en gisitaj aluminiopartoj . Fabrikistoj, kiuj uzas simuladojn kaj procezmonitoradon por kontroli la plenigrapidon, premprofilon kaj malvarmigkanalojn, ĉiam faras pli fidindajn fandaĵojn ol tiuj, kiuj faras ŝanĝojn poste.
Inspektado kaj Testado por Gisita Aluminio: Kiel Detekti Fendetojn, Porecon kaj Ŝrumpadon
Rentgena kaj Radiografia Inspektado
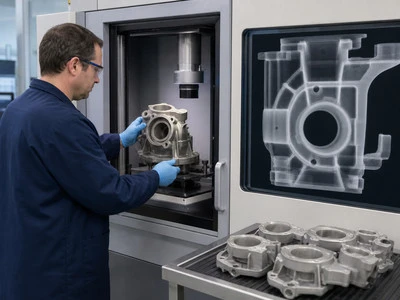
Radiografia testado estas la kutima maniero trovi ŝrumpiĝon kaj truojn ene de preta gisita metalparto , kiuj alie estus kaŝitaj. Ĉar rentgen-bildigo montras ŝanĝojn en denseco sub la surfaco, ĝi permesas al inspektistoj trovi difektojn, kiuj kaŭzas truojn en partoj antaŭ ol ili estas senditaj por esti maŝinitaj aŭ kunmetitaj. Tio ŝparas multe da mono por riparlaboro kompare kun trovado de la sama problemo post kiam ili estas finitaj.
Ultrasona Testado por Fendetoj kaj Malkontinuecoj
Radiografio kaj ultrasonaj testoj kunlaboras por trovi fendetojn kaj aliajn rompojn en la materialo, kiuj eble ne estas evidentaj per rentgena foto. Altfrekvencaj sonondoj resaltas de internaj difektoj alimaniere ol ili resaltas de solida metalo. Tio permesas al inspektistoj eltrovi kie estas la difekto kaj kiom granda ĝi estas sen difekti la parton. Uzi ambaŭ metodojn kune donas multe pli plenan bildon pri la kvalito de strukturaj aŭ premo-portantaj gisitaj aluminiopartoj ol uzi nur unu.
Metodoj de Surfaca Inspektado
Ne ĉiuj difektoj en gisita aluminio estas sub la surfaco. Magnetaj partiklaj testoj kaj tinkturpenetra kontrolado estas ankoraŭ malmultekostaj manieroj trovi surfacajn fendetojn, malvarmajn fermiĝojn kaj aliajn difektojn, kiujn vi eble preteratentus per rapida okulkontrolo. Kiam ĉi tiuj malmultekostaj surfacaj metodoj estas aldonitaj al interna testado, ili donas al fabrikantoj pli kompletan bildon pri difektoj sen ke inspektaj kostoj tre altiĝas.
Kiel Varmotraktado kaj Kvalitkontrolo Povas Plibonigi la Elfaron de Gisita Aluminio?
Varmotraktado por Mekanikaj Ecoj
La interna substrukturo de gisita aluminio povas esti ŝanĝita per la ĝusta varmotraktado, kiu igas ĝin pli forta, pli malmola kaj pli stabila en sia formo post kiam ĝi solidiĝis. Por strukturaj metaloj, solva traktado kaj kontrolita maljuniĝo estas tipaj paŝoj. Se vi preterlasas aŭ fuŝas ĉi tiun paŝon, la parto eble ne estos tiel fortika kiel la alojnormo diras, eĉ se ĝi aspektas perfekta ekstere. Pro tio, estas same grave ĝuste uzi la varmotraktadajn parametrojn kiel ĝuste uzi la gisprocezon.
Praktikoj pri Sengasigado kaj Fandado
Unu el la plej bonaj manieroj malpli porigi fanditan metalon estas trakti la fanditan metalon antaŭ la plenigo. Sengasigado forigas dissolviĝintan hidrogenon, kaj filtrado forigas malpuraĵojn, kiuj alie malfortigus la pretan parton. Kiam fandita traktado estas norma, dokumentita paŝo anstataŭ foja ŝanĝo, fabrikantoj emas vidi multe pli malaltajn difekto-oftecojn tra produktado.
Enkonstruante Kvalitkontrolon en la Provizoĉenon
Trovi difekton post kiam la parto estas finita estas multe pli multekosta ol haltigi ĝin antaŭ ol ĝi okazas. Tavoligitaj kvalitkontroloj, kiel ekzemple kontrolado de alvenantaj materialoj, observado de la procezo kaj fina nedetrua testado, helpas fabrikantojn trovi problemojn kun gisitaj aluminiopartoj antaŭ ol ili estas venditaj. Strukturita kvalitkontrolo kiel ĉi tiu distingas fidindajn provizantojn de tiuj, kiuj simple transdonas la riskon al vi.
Gvidilo pri Preventado de Fiaskoj de Gisita Aluminio
Kombinante Dezajnon, Procezon kaj Inspektan Disciplinon
Neniu unu solvo povas memstare ĉesigi difektojn de gisita aluminio . Dezajnaj revizioj, kiuj evitas problemajn murtransirojn, fokusita fandkontrolo kaj plenigaĵkontrolo, kaj stakigita inspektado, kiu traglitas ĉion, kio traglitas, estas ĉiuj necesaj por ĉesigi ilin. Kiam fabrikantoj vidas ĉi tiujn tri areojn kiel konektitajn anstataŭ apartajn skatolojn, ili konstante fabrikas pli fidindajn partojn, eĉ kiam ili fabrikas multajn el ili.
Aplikante Ĉi Tiujn Normojn al Via Provizoĉeno
Kiam vi serĉas provizanton de gisita aluminio, nepre demandu ilin kiel ili kontrolas la kvaliton de la metalo, la sengasan procezon kaj la temperaturon de la muldilo. Vi ankaŭ devus demandi, kiajn testajn metodojn ili uzas kutime, ne nur kiel ekstran koston. Provizantoj, kiuj povas montri testregistrojn kaj dokumentitajn procezajn datumojn, ne nur pretan parton, multe pli verŝajne konservos altan kvaliton tra pluraj produktadaj aroj kaj ripetaj mendoj.
konkludo
Por eviti rompiĝon de gisita aluminio, gravas elekti la ĝustan materialon, bone konstrui partojn, kaj zorge kontroli ilin ĉe ĉiu paŝo de la produktada procezo. China Welong estis establita en 2001 kaj estas aprobita laŭ ISO 9001:2015. Dum pli ol dudek jaroj, ĝi prizorgas la akiron, aĉetadon kaj kvalito-kontrolon por klientoj tra la mondo en industrioj kiel medicina, aerspaca, naftoborado kaj fabrikado. Se vi bezonas fidindajn, sendifektajn gisitajn aluminiajn partojn por via projekto, la sekva plej bona afero farenda estas kunlabori kun sperta provizoĉena kompanio, kiu fokusiĝas al kvalito.
FAQ
Q1: Kiuj estas la plej oftaj kaŭzoj de fiasko de gisita aluminio?
Gasa poreco, ŝrumpiĝaj kavaĵoj kaj internaj fendetoj kaŭzitaj de malbona alojkvalito, partdezajno aŭ procesregado estas la ĉefaj kaŭzoj.
Q2: Kiel oni detektas porecon en gisitaj aluminiopartoj?
Rentgenradiografio rivelas internan porecon kaj ŝrumpiĝon, dum ultrasona testado detektas fendetojn kaj aliajn malkontinuecojn.
Q3: Ĉu varmotraktado vere influas la fidindecon de gisita aluminio?
Jes, taŭga solvaĵa traktado kaj maljuniĝo signife plibonigas forton kaj dimensian stabilecon kompare kun netraktitaj fandaĵoj.
Q4: Kial aluminio tiel facile sorbas gason dum gisado?
Fandita aluminio facile solvas hidrogenon, kaj ĝia solvebleco akre malpliiĝas kiam la metalo malvarmiĝas, puŝante gason eksteren kiel porecon se ne konvene sengasigita.
Q5: Kion mi devus demandi al provizanto por redukti la riskon de difektaj gisitaj aluminiopartoj?
Demandu pri alojakiro, sengasigaj proceduroj, muldila temperaturkontrolo, kaj kiajn nedestruktajn testojn ili aplikas kiel norman praktikon.
Partneriĝu kun fidinda spertulo pri gisita aluminio
Akiro de fidindaj, sen difektoj el gisitaj aluminiokomponantoj komenciĝas per la ĝusta partnero. China Welong alportas pli ol 20 jarojn da sperto pri provizanta disvolviĝo, kvalito-kontrolo kaj laŭmenda inĝenierado al fabrikantoj tra Britio, Germanio, Francio, Usono kaj pretere. Kontaktu metal@welongpost.com hodiaŭ por diskuti viajn desegnaĵojn, specifojn aŭ kvalitpostulojn — nia teamo pretas helpi vin konstrui pli fidindan provizoĉenon.
Referencoj
1. Usona Fandeja Societo (AFS) — Teknologio de Aluminia Muldado.
2. ASM Internacia — Metala Manlibro, Volumo 15: Gisado.
3. Usona Societo por Testado kaj Materialoj — ASTM E155: Normaj Referencaj Rentgenaj Fotoj por Inspektado de Aluminiaj kaj Magneziaj Fandaĵoj.
4. Campbell, J. — Kompleta Gisada Manlibro: Metalgisadaj Procezoj, Teknikoj kaj Dezajno, Butterworth-Heinemann.
5. Nordamerika Asocio pri Premgisado (NADCA) — Produktaj Specifoj por Premgisadoj.
6. ASM Internacia — Varmotraktado de Aluminiaj Alojoj, ASM-Manlibro Volumo 4.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

