Kiel preventi porecon specife en aluminiaj fandaĵoj?
Poreco estas unu el la plej oftaj difektoj en la fabrikado de aluminiaj fanditaj partoj , kiu reduktas forton kaj preman streĉecon. Por malhelpi tion, la subestaj kialoj devas esti traktitaj. Hidrogena sorbado, ŝrumpado kaj procezaj faktoroj. Ĉi tiu libro traktas praktikajn metodojn en fandado, muldilo-dezajno, verŝado kaj inspektado por la produktado de solidaj aluminiaj fanditaj partoj.
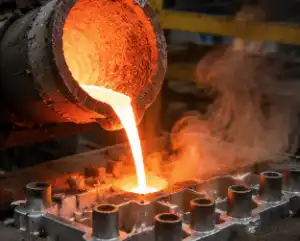
Kio Kaŭzas Porecon en Produktado de Aluminiaj Fanditaj Partoj kaj Kiel Ĝi Povas Esti Forigata?
Hidrogena Gasa Absorbo Dum Fandado
La solvebleco de hidrogeno en likva aluminio multe superas tiun en solida metalo, do dissolvita gaso formas sferajn porojn ene de la aluminia fandita parto dum solidiĝo. Humido, malsekaj krisolo-fandraĵoj kaj poluita rubaĵo pelas hidrogenan kolektadon. Forigi tion postulas sekan ekipaĵon, minimumigitan supervarmiĝon kaj rotacian sengasigadon per argono aŭ nitrogeno antaŭ verŝado de ĉiu aluminia fandita parto.
Ŝrumpa Poreco pro Nedeca Nutrado
Aluminiaj alojoj ŝrumpas ĉirkaŭ 6 procentojn dum solidiĝo. Kiam la nutraj vojoj estas neadekvataj, ŝrumpado kreas neregulajn kavaĵojn ene de la aluminia fandita parto. Ĝusta lokigo de la levilo, malvarmiĝoj kaj direkta solidiĝo certigas, ke fandita metalo nutras ŝrumpantajn areojn. Inĝenieroj desegnas pordegojn tiel, ke ĉiu aluminia fandita parto solidiĝas progresive de la ekstremaĵoj al la nutriloj, konservante adekvatan provizon de likva metalo tra la tuta solidiĝa intervalo.
Klarigo pri difektoj en aluminiaj fanditaj partoj: gasa poreco, ŝrumpado kaj proceza optimumigo
Distingi Gasan Porecon de Ŝrumpa Poreco
Preciza identigo de difektoj gvidas la riparadon. Gasa poreco aperas kiel malgrandaj, rondaj, brilmuraj vezikoj distribuitaj tra la aluminia fandita parto, ofte sur maŝinprilaboritaj surfacoj. Ŝrumpiĝa poreco prezentiĝas kiel dentitaj, disbranĉiĝantaj kavaĵoj ĉe termikaj centroj. Metalografiaj kaj radiografiaj testoj distingas ĉi tiujn tipojn. Scii ĉu aluminia fandita parto suferas gasan aŭ ŝrumpiĝan porecon direktas korektajn agojn konvene.
Proceza Optimigo por Minimumigi Porecon
Optimumigo de fandparametroj reduktas porecon en ĉiu aluminia fandita parto. Ŝlosilaj variabloj inkluzivas verŝan temperaturon, antaŭvarmigon de ŝimo, rafinadon de la greno kaj ciklotempigon. Troaj verŝaj temperaturoj pliigas la sorbadon de hidrogeno, dum malaltaj temperaturoj kaŭzas trofruan solidiĝon. Grenaj rafiniloj kiel titanio-boro antaŭenigas fajnajn egalaksajn grajnojn, kiuj rezistas ŝrumpadon. Kontrolado de ĉi tiuj parametroj certigas, ke ĉiu aluminia fandita parto atingas koheran densecon tra produktadaj aroj.
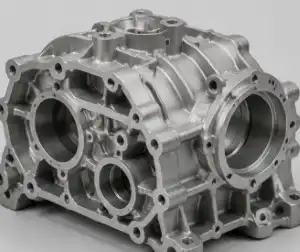
Kiel Muldildezajno, Sengasigado kaj Fandado-Traktado Plibonigas la Kvaliton de Aluminiaj Gisitaj Partoj?
Muldildezajno por Poreco-Preventado
La baza dezajno de la muldilo influas la porecon de iu ajn aluminia fandita peco. La ĝusta geometrio de la pordego reguligas la flurapidecon por eviti turbulencon, kiu enŝovas aeron. La grandeco kaj loko de la leviĝanta tubo devas provizi sufiĉan nutran metalon por ŝrumpado. La progreso de solidiĝo estas determinita per la konfiguracio de la malvarmiga kanalo. Simulada programaro permesas al dizajnistoj detekti varmajn punktojn antaŭ fabrikado, por ke ili povu optimumigi ĉiun muldilon de aluminiaj fanditaj partoj por minimumigi la eblecon de poreco.
Rotacia Sengasigado kaj Fandada Traktado
La plej efika fandtraktado por redukti hidrogenajn nivelojn en fabrikado de aluminiaj fandpartoj estas rotacia sengasigado. Rotacianta padelrado forigas dissolvitan hidrogenon kaj disigas malgrandajn inertajn gasvezikojn tra la fandaĵo. Ĉi tio kaj fluaj traktadoj por forigo de inkludaĵoj rezultas en pli pura fandaĵo. Ĉiu aluminia fandpeco estas testita por reduktita premo por kontroli hidrogenajn nivelojn kaj ankaŭ estas testita por densecaj kaj radiografiaj normoj.
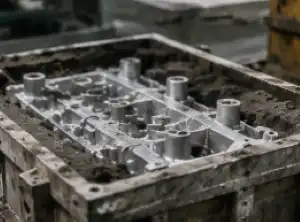
Gvidilo pri Fabrikado de Aluminiaj Gisitaj Partoj: Gisada Procezo, Inspektado kaj Kvalitkontrolo
Sistemo de Enfermado kaj Kontrolo de Verŝa Temperaturo
La pordega mekanismo reguligas la fluon de fandita aluminio en la muldilon kaj tuj influas la porecon de la preta aluminia fandaĵo. Funde pordegaj sistemoj malhelpas turbulencon kaj oksidan enmiksiĝon. La ŝpruco, kurejo kaj pordega sekcoj devas havi lamenan fluon. La verŝa temperaturo devus esti optimumigita por flueco, sed minimumigi gasprenon. Ĉiu aluminia fandaĵo estas solidigita kun minimumaj difektoj per preciza kontrolo.
Ne-Detrua Testado por Detekto de Poreco
Multnombraj inspektaj teknikoj por kvalito-kontrolo de fabrikado de aluminio-gisitaj partoj . Aŭtomata difekto-identigo per cifereca bildigo en rentgen-radiografio por ne-detrua detekto de interna poreco. Ultrasona testado detektas subterajn kavaĵojn. Tinktur-penetrilo montros surfac-konektitan porecon. La Arkimeda tekniko por mezuri densecon statistike kontrolas solidecon kaj garantias, ke ĉiu aluminio-gisita peco plenumas la postulatajn kvalitkriteriojn antaŭ sendo.
Kiel elekti altkvalitajn aluminiajn fanditajn partojn por aŭtomobilaj, maŝinaj kaj industriaj aplikoj?
Aloja Selektado kaj Aplikaj Postuloj
La elekto de la ĝusta alojo estas tre grava por senproblema aluminia fandita parto . Al-Si-alojoj kiel A356 havas tre bonan fluecon kaj nutradon, kiu ankaŭ reduktas ŝrumpiĝan porecon. Varmece trakteblaj Al-Si-Mg-alojoj por plibonigitaj karakterizaĵoj. Stroncia ŝanĝo plibonigas pormorfologion por aŭtokomponentoj por premrezistado. Ĉiu apliko postulas aluminian fanditan parton kun dezajno, kiu havas alojan kaj porecan kontrolon konvenan al la servaj cirkonstancoj.
Provizanta Takso kaj Kvalitkontrolo
Vi devas elekti fidindan provizanton por garantii, ke la kvalito de aluminiaj fanditaj partoj estas stabila. Ŝlosilaj postuloj inkluzivas ISO 9001:2015-atestilon, dokumentitajn procezajn kontrolojn kaj metalurgiajn testojn. Materialaj atestadoj kaj radiografiaj raportoj devas esti provizitaj de provizantoj por ĉiu aro de aluminiaj fanditaj partoj. Establita en 2001, Welong liveras personecigitajn solvojn por aluminiaj fanditaj partoj ekde desegnado al pli ol 100 tutmondaj klientoj kun siaj ISO-atestitaj kvalitproceduroj.
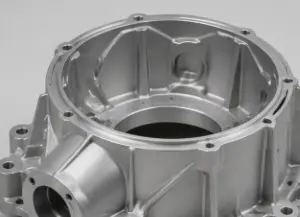
konkludo
En la fabrikado de aluminiaj fanditaj partoj , la preventado de poreco postulas kompletan strategion inkluzive de fandtraktado, muldilodezajno, proceza optimumigo kaj inspektado. Bonaj fandaĵoj estas produktitaj per reguligo de la hidrogeno per sengasigado, planado por direktita solidiĝo, kaj kvalito-kontrolo fare de la produktantoj. Welong , pli ol 20-jara sperto, atestita laŭ ISO 9001: 2015, fidinda nomo en solvoj por precizaj aluminiaj fanditaj partoj el desegnaĵoj, povigante industriojn tutmonde.
FAQ
Q1: Kio estas la ĉefa kaŭzo de gasa poreco en aluminia fandita parto?
A1: Gasa poreco estas ĉefe kaŭzita de hidrogena sorbado dum fandado. Atmosfera humideco enkondukas hidrogenon en fanditan aluminion, kiu estas forĵetita dum solidiĝo kiel sferaj vezikoj. Rotacia sengasigado per inertaj gasoj reduktas dissolvitan hidrogenon antaŭ fandado.
Q2: Kiel oni povas distingi ŝrumpiĝan porecon de gasa poreco?
A2: Gasa poreco aperas kiel rondaj, brilmuraj vezikoj tra la tuta aluminio-gisita parto, dum ŝrumpiĝa poreco prezentiĝas kiel segildentaj kavaĵoj ĉe termikaj centroj. Radiografia testado kaj metalografia ekzameno fidinde distingas la tipojn.
Q3: Kian rolon ludas ŝimdezajno en la preventado de poreco?
A3: Ŝimdezajno kontrolas metalfluon, nutradan efikecon kaj solidiĝan direkton. Ĝusta pordado reduktas turbulencon, dum ĝuste grandaj leviĝtuboj provizas nutran metalon por ŝrumpado. Simulada programaro optimumigas ŝimdezajnon antaŭ produktado por minimumigi porecon en ĉiu aluminia fandita parto.
Q4: Kiuj inspektaj metodoj detektas porecon en aluminiaj fanditaj partoj?
A4: Rentgenradiografio detektas internan porecon, dum ultrasona testado identigas subterajn malplenojn. Tinkturpenetraĵo malkaŝas surfac-konektitan porecon, kaj densecmezurado per la metodo de Arkimedo kontrolas la ĝeneralan fanditan solidecon por ĉiu aluminia fandita parto.
Q5: Ĉu Welong povas produkti laŭmendajn aluminiajn fanditajn partojn el desegnaĵoj?
A5: Jes. Welong fabrikas aluminiajn fanditajn partojn el desegnaĵoj kaj specimenoj uzante AutoCAD, Pro-Engineering kaj SolidWorks. Kun ISO 9001:2015-atestado kaj 20-jara sperto, Welong servas pli ol 100 internaciajn klientojn.
Ĉu vi pretas havigi sendifektajn aluminiajn fandpartojn?
Kun pli ol 20 jaroj da servo al klientoj tra Britio, Germanio, Francio, Italio, Usono, Kanado kaj Aŭstralio, Welong liveras precizajn aluminiajn fanditajn partojn subtenatajn de ISO 9001:2015-atestado. Nia inĝenieristika fako desegnas kaj fabrikas uzante AutoCAD, Pro-Engineering kaj SolidWorks, akceptante desegnaĵojn kaj specimenojn. Ni sendis al pli ol 100 internaciaj aŭtomobilaj kaj industriaj klientoj tutmonde. Sendu viajn desegnaĵojn hodiaŭ - kontaktu nin ĉe info@welongpost.com kaj lasu Welong povigi vian provizoĉenon per la plej bona fabrikado de Ĉinio.
Referencoj
1. Campbell, J. (2015). Kompleta Gvida Manlibro pri Gigantado: Metalgisaj Procezoj, Metalurgio, Teknikoj kaj Dezajno. Butterworth-Heinemann, Oksfordo, UK.
2. ASM International. (2008). ASM-Manlibro Volumo 15: Gisado. ASM International, Materials Park, Ohio, Usono.
3. Davis, JR (Red.). (2001). Alojado: Komprenante la Bazaĵojn. ASM International, Materials Park, Ohio, Usono.
4. Beeley, P. (2001). Fandeja Teknologio. Butterworth-Heinemann, Oksfordo, Britio.
5. Stefanescu, DM (2015). Scienco kaj Inĝenierarto de Fandada Solidigo. Springer, Novjorko, Usono.
6. Brown, JR (Red.). (2000). Manlibro de la fandejo de Foseco. Butterworth-Heinemann, Oksfordo, Britio.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

