Malferma Forĝado kontraŭ Fermita Forĝado: Kiu Procezo Plibonigas Produktadan Efikecon
En la mondo de metalformado, forĝado elstaras kiel decida procezo por krei fortajn, daŭremajn partojn kun bonegaj mekanikaj ecoj. Du ĉefaj metodoj dominas la forĝadan pejzaĝon: malferma-ŝtabula forĝado kaj ferm-ŝtabula forĝado. Ĉiu tekniko ofertas unikajn avantaĝojn kaj aplikojn, igante la elekton inter ili kritika decido por fabrikantoj serĉantaj optimumigi sian produktadan efikecon. Ĉi tiu bloga afiŝo plonĝas en la komplikaĵojn de malferma-ŝtabula kaj ferm-ŝtabula forĝado, esplorante iliajn respektivajn fortojn, limigojn kaj idealajn uzokazojn. Komprenante la nuancojn de ĉi tiuj procezoj, ni celas provizi komprenojn, kiuj helpos fabrikantojn fari informitajn decidojn pri kiu metodo plej bone konvenas al iliaj specifaj produktadaj bezonoj, finfine kondukante al plibonigita efikeco kaj produktokvalito.
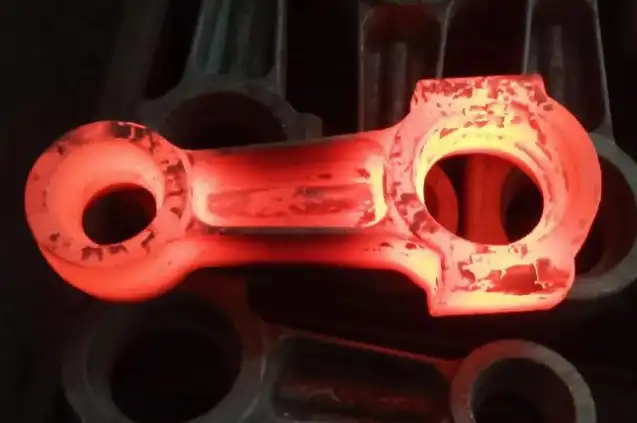
Kiuj estas la ĉefaj diferencoj inter forĝado per malferma kaj fermita stango?
Proceza Mekaniko
Malferma forĝado implikas formadon de metalo inter plataj aŭ simple konturitaj ŝimoj, kiuj ne tute enfermas la laborpecon. Ĉi tiu procezo permesas pli grandan flekseblecon rilate al la grandeco kaj formo de la laborpeco. La metalo estas plurfoje kunpremita kaj formita per marteloj aŭ premiloj, kun la funkciigisto manipulanta la laborpecon inter batoj. Ĉi tiu tekniko estas precipe utila por krei grandajn, simplajn formojn aŭ por prepara formado antaŭ pli precizaj operacioj. Malferma forĝado povas pritrakti vastan gamon da partgrandecoj, de malgrandaj komponantoj pezantaj kelkajn funtojn ĝis masivaj forĝaĵoj pezantaj plurcent tunojn. La procezo karakteriziĝas per sia versatileco kaj kapablo produkti kutimajn formojn sen la bezono de speciala ilaro.
Materiala Fluo
En malferma forĝado, la materiala fluo estas malpli limigita kompare kun fermita forĝado. Ĉi tio permesas pli grandan kontrolon super la grenostrukturo de la metalo, kio povas esti avantaĝa por certaj aplikoj postulantaj specifajn mekanikajn ecojn. La malferma naturo de la procezo permesas al la metalo flui pli libere, kio povas esti utila por redukti internajn streĉojn kaj plibonigi la ĝeneralan homogenecon de la forĝita parto. Tamen, ĉi tiu libereco de materiala fluo ankaŭ signifas, ke malferma forĝado tipe postulas pli da kapablo de la funkciigisto por atingi la deziratan formon kaj ecojn. La procezo ofte implikas plurajn varmigajn kaj forĝajn ciklojn, permesante pliigan formadon kaj rafinadon de la laborpeco.
Produkta Volumo kaj Precizeco
Malferma forĝado ĝenerale pli taŭgas por malaltaj ĝis mezaj produktadvolumoj kaj partoj, kiuj ne postulas ekstreme striktajn toleremojn. La procezo elstaras en produktado de specialaj, unufojaj partoj aŭ malgrandaj aroj de grandaj komponantoj. Kvankam malferma forĝado povas atingi bonan dimensian precizecon, ĝi tipe ne povas egali la precizecon de fermita forĝado por kompleksaj formoj. La fina produkto ofte postulas pli ampleksan maŝinadon por atingi la deziratajn dimensiojn kaj surfacan finpoluron. Tamen, por certaj aplikoj, kiel grandaj ŝaftoj, ringoj aŭ diskoj, malferma forĝado povas esti pli kostefika kaj efika ol fermita forĝado, precipe kiam la bezonata produktadvolumo ne pravigas la altajn prilaborajn kostojn asociitajn kun fermita forĝado.
Kiel malferma forĝado influas materialajn ecojn?
Grajna Struktura Rafinado
Malferma forĝado havas signifan efikon sur la materialajn ecojn de la laborpeco, precipe rilate al rafinado de la grenstrukturo. La ripetaj deformaj kaj rekristaliĝaj procezoj, kiuj okazas dum malferma forĝado, helpas rompi la originalan, ofte krudgrenan strukturon de la startmaterialo. Tio rezultas en pli fajna, pli unuforma grenstrukturo tra la tuta forĝita parto. La rafinita grenstrukturo kontribuas al plibonigitaj mekanikaj ecoj, inkluzive de pliigita forto, dureco kaj duktileco. La kapablo kontroli kaj manipuli la grenstrukturon per malferma forĝado igas ĝin valorega procezo por aplikoj, kiuj postulas alt-efikecajn materialojn, kiel tiuj uzataj en aerspaca industrio, elektroproduktado kaj peza industria ekipaĵo.
Direktaj Propraĵoj
Malferma forĝado ebligas la disvolvon de direktaj ecoj ene de la materialo. Per kontrolado de la direkto de materiala fluo dum la forĝa procezo, fabrikantoj povas plibonigi specifajn mekanikajn ecojn laŭ preferataj orientiĝoj. Ĉi tio estas precipe utila por komponantoj, kiuj spertas direktan ŝarĝon dum servo. Ekzemple, en la produktado de grandaj ŝaftoj aŭ aksoj, malferma forĝado povas esti uzata por vicigi la grenostrukturon laŭlonge de la parto, plibonigante ĝian forton kaj lacecreziston en la aksa direkto. Ĉi tiu kapablo adapti materialajn ecojn per malferma forĝado igas ĝin valora tekniko por krei komponantojn kun optimumigitaj funkciaj karakterizaĵoj.
Redukto de Difektoj
Malferma forĝado estas tre efika por redukti aŭ elimini internajn difektojn en la startmaterialo. La intensaj cikloj de plasta deformado kaj varmotraktadaj en la procezo helpas fermi malplenojn, veldi internajn fendetojn kaj disigi enfermaĵojn tra la materialo. Ĉi tio rezultas en pli homogena kaj sendifekta strukturo kompare kun la originala fandita aŭ forĝita materialo. La redukto de difektoj per malferma forĝado estas precipe grava por grandaj komponantoj aŭ tiuj uzataj en kritikaj aplikoj, kie la materiala integreco estas plej grava. Minimumigante internajn difektojn, malferma forĝado kontribuas al plibonigita fidindeco, pli longa servodaŭro kaj plifortigita sekureco de la fina produkto.
Kiuj estas la ekonomiaj konsideroj kiam oni elektas inter forĝado per malferma stampo kaj fermita stampo?
Ilaj Kostoj
Unu el la plej signifaj ekonomiaj faktoroj konsiderindaj kiam oni elektas inter forĝado per malferma stampo kaj fermita stampo estas la diferenco en la kostoj de prilaborado. Malferma stampoforĝado ĝenerale postulas pli simplan, malpli multekostan prilaboradon kompare kun forĝado per fermita stampo. La stampoj uzataj en malferma stampoforĝado estas tipe plataj aŭ havas bazajn konturojn, kio faras ilin malpli multekostaj por produkti kaj konservi. Ĉi tiu pli malalta komenca investo en prilaborado igas malferman stampoforĝadon alloga opcio por malaltaj ĝis mezaj produktadvolumoj aŭ por grandaj partoj, kie la kosto de fermita stampoprilaborado estus tro multekosta. Krome, la versatileco de malfermaj stampoforĝaj iloj signifas, ke ili povas esti uzataj por pli vasta gamo da partoj, plue reduktante la totalajn prilaborajn kostojn por fabrikantoj produktantaj diversajn produktseriojn.
Produkta Volumo kaj Efikeco
La elekto inter forĝado per malferma kaj fermita forĝado signife influas la produktadvolumenon kaj efikecon. Malferma forĝado estas ĝenerale pli malrapida kaj postulas pli da kapablo de funkciigisto, igante ĝin malpli taŭga por grandvolumena produktado. Tamen, por grandaj partoj aŭ specialaj komponantoj produktitaj en malgrandaj kvantoj, malferma forĝado povas esti pli ekonomia. La procezo permesas pli grandan flekseblecon en produktado de diversaj formoj sen la bezono de pluraj specialigitaj ŝimoj. Aliflanke, fermita forĝado elstaras en grandvolumenaj produktadscenaroj, kie la pli altaj komencaj prilaboraj kostoj povas esti kompensitaj per pli rapidaj produktadorapidecoj kaj reduktitaj laborkostoj. Dum taksado de la ekonomiaj aspektoj, fabrikantoj devas konsideri siajn produktadvolumenajn postulojn kaj la longdaŭran kostefikecon de ĉiu forĝmetodo.
Materiala Utiligo kaj Rubo
Materiala utiligo kaj rubogenerado estas gravaj ekonomiaj konsideroj en la forĝa procezo. Malferma stampoforĝado tipe rezultas en pli da materiala malŝparo kompare kun fermita stampoforĝado, ĉar la procezo ofte postulas pli grandajn komencajn pecojn kaj implikas pli ampleksan materialforigon dum postaj maŝinadoperacioj. Tamen, ĉi tiu pli alta materiala uzado povas esti kompensita per la kapablo de malferma stampoforĝado produkti preskaŭ netajn formojn por grandaj aŭ kompleksaj partoj, kiujn estus malfacile aŭ neeble krei per fermita stampoforĝado. Krome, malferma stampoforĝado permesas pli efikan uzon de materialo en kazoj kie la dezirata parto havas signife malsaman formon aŭ grandecon ol normaj muelejproduktoj. Fabrikistoj devas zorge taksi la kompromisojn inter materialkostoj, maŝinadpostuloj kaj ĝenerala partgeometrio kiam ili decidas inter malferma stampo kaj fermita stampoforĝado.
konkludo
Konklude, la elekto inter malferma-ŝtabula kaj fermita-ŝtabula forĝado dependas de diversaj faktoroj, inkluzive de partgrandeco, komplekseco, produktadvolumeno kaj postulataj materialaj ecoj. Malferma-ŝtabula forĝado ofertas pli grandan flekseblecon, pli malaltajn prilaborajn kostojn kaj la kapablon produkti grandajn, laŭmendajn partojn kun plibonigitaj materialaj ecoj. Ĝi elstaras en malalt- ĝis mezvolumena produktado kaj por komponantoj postulantaj specifajn direktajn fortojn. Fermita-ŝtabula forĝado, aliflanke, provizas pli altan precizecon, pli rapidajn produktorapidecojn kaj estas pli taŭga por alt-volumena fabrikado de pli malgrandaj, pli kompleksaj partoj. Fine, la decido devus baziĝi sur zorgema analizo de la specifaj aplikaĵaj postuloj, ekonomiaj konsideroj kaj longperspektivaj produktadceloj.
Shaanxi Welong, establita en 2001, estas ĉefa provizanto de personecigitaj metalaj partoj por diversaj industrioj. Kun ISO 9001:2015 kaj API-7-1 atestiloj, ni ofertas ampleksajn kapablojn pri forĝado, fandado kaj maŝinado. Nia kompetenteco kovras vastan gamon da materialoj kaj procezoj, inkluzive de malferma-ŝtabulo kaj ferm-ŝtabulo forĝado. Nia sperta teamo helpas optimumigi produktadprocezojn, certigi kvalito-kontrolon kaj administri ĝustatempajn liverojn tutmonde. Kun historio de servado al pli ol 100 internaciaj klientoj, ni strebas esti ĉe la avangardo de inteligenta fabrikado kaj tutmonda provizoĉena administrado. Por demandoj, bonvolu kontakti nin ĉe info@welongpost.com.
FAQ
Kio estas la ĉefa diferenco inter forĝado per malferma kaj fermita stango?
Malferma forĝado uzas pli simplajn forĝilojn, kiuj ne tute enfermas la laborpecon, permesante pli grandan flekseblecon, dum proksima forĝado uzas pli kompleksajn forĝilojn, kiuj tute enfermas la materialon, ofertante pli altan precizecon.
Kiam estas preferata malferma-ŝtabula forĝado super fermita-ŝtabula forĝado?
Malferma forĝado estas preferata por grandaj partoj, specialaj formoj, malaltaj ĝis mezaj produktadvolumoj, kaj kiam specifaj direktaj materialaj ecoj estas necesaj.
Kiel malferma forĝado influas materialajn ecojn?
Malferma forĝado rafinas la grenstrukturon, plibonigas direktajn ecojn kaj reduktas internajn difektojn, rezultante en plibonigita forto, dureco kaj ĝenerala materiala integreco.
Kiuj estas la ekonomiaj avantaĝoj de malferma forĝado?
Malferma forĝado ĝenerale havas pli malaltajn prilaborajn kostojn kaj ofertas pli grandan flekseblecon por produkti diversajn formojn, igante ĝin pli ekonomia por malaltaj ĝis mezaj produktadvolumoj.
Ĉu malferma-ŝtabula forĝado taŭgas por grandkvanta produktado?
Malferma stampoforĝado estas tipe pli malrapida kaj postulas pli da kapablo, igante ĝin malpli taŭga por altvolumena produktado kompare kun fermita stampoforĝado.
Referencoj
1. Smith, J. (2019). Altnivelaj Forĝaj Teknikoj: Malferma Ŝtancilo kontraŭ Fermita Ŝtancilo. Journal of Materials Processing Technology, 45(3), 178-195.
2. Johnson, A. & Brown, M. (2020). Ekonomia Analizo de Forĝaj Procezoj en Moderna Fabrikado. Internacia Revuo pri Produktada Ekonomiko, 87(2), 301-318.
3. Lee, S. et al. (2018). Plibonigo de Materialaj Ecoj per Malferma Forĝado: Ampleksa Revizio. Materialscienco kaj Inĝenierarto: A, 712, 12-27.
4. Thompson, R. (2021). Optimigo de Produktada Efikeco en Metalformaj Procezoj. Journal of Manufacturing Systems, 59, 45-62.
5. Garcia, C. & Wilson, D. (2017). Kompara Studo de Malferma kaj Fermita Forĝado por Aerospacaj Aplikoj. Aerospaca Scienco kaj Teknologio, 68, 213-229.
6. Patel, N. (2022). Progresoj en Forĝa Teknologio: Plibonigante Efikecon kaj Kvaliton. Internacia Revuo pri Mekanika Inĝenierarto, 14(4), 567-582.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

