Malferma Forĝado kontraŭ Fermita Forĝado: Ampleksa Komparo
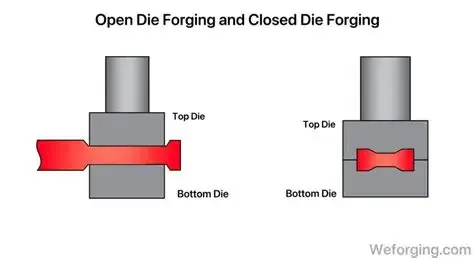
Kiam oni elektas la optimuman forĝmetodon por industriaj aplikoj, kompreni la fundamentajn diferencojn inter malferma-ŝtabula forĝado kaj fermita-ŝtabula forĝado fariĝas decida por aĉetaj decidoj. Malferma-ŝtabula forĝado uzas simplan ilaron sen kompleta enfermado, permesante al metalo libere flui dum la formadprocezo. Male, fermita-ŝtabula forĝado uzas precize maŝinprilaboritajn ŝtablojn, kiuj tute enfermas la laborpecon, kreante retformajn aŭ preskaŭ retformajn komponantojn. La elekto inter ĉi tiuj metalprilaboraj teknikoj signife influas koston, kvaliton, livertempojn kaj produktadkapablojn por viaj specifaj postuloj.
Komprenante la Fundamentojn de Malferma Forĝado
Malferma forĝado reprezentas unu el la plej malnovaj kaj plej multflankaj metalformaj procezoj en industria fabrikado. Ĉi tiu tekniko implikas meti varmigitajn metalajn pecojn inter ebenajn aŭ simplajn ŝimojn, permesante al la materialo libere flui sen kompletaj geometriaj limigoj.
La procezo komenciĝas per varmigo de la metala peco ĝis la forĝa temperaturo, tipe inter 1,800°F kaj 2,300°F por ŝtalaj alojoj. La varmigita materialo spertas kontrolitan kunpremon per hidraŭlikaj gazetaroj aŭ martela forĝa ekipaĵo, iom post iom formante la laborpecon per pluraj varmigaj kaj laboraj cikloj.
Ŝlosilaj karakterizaĵoj de ĉi tiu forĝadprocezo inkluzivas:
- Senlimaj grandecaj kapabloj - Komponantoj povas varii de malgrandaj precizaj partoj ĝis masivaj industriaj forĝaĵoj superantaj 100 tunojn
- Flekseblaj ilo-postuloj - Simplaj ŝimoj reduktas komencajn investojn kaj aranĝo-kostojn
- Supera grenfluo - Kontinua metala deformado kreas bonegajn mekanikajn ecojn
- Personigeblaj dimensioj - Ĉiu peco povas esti adaptita al specifaj inĝenieraj postuloj
La varma forĝa medio certigas optimuman metaldeformadon samtempe konservante la integrecon de la materialo. Ĉi tiu metodo montriĝas aparte valora por aerspacaj komponantoj, naftoborada ekipaĵo kaj altpremaj ujoj, kie materiala forto fariĝas plej grava.
Se vi bezonas grandajn, unikajn komponantojn kun esceptaj fortkarakterizaĵoj, tiam malferma forĝado ofertas neegalan flekseblecon kaj rendimentajn kapablojn.
Esplorante Fermitan Forĝadon Teknologion
Fermitŝtabla forĝado, ankaŭ konata kiel premŝtabla forĝado, uzas precize maŝinprilaboritajn ŝtablojn, kiuj tute ĉirkaŭas la laborpecon dum la formado de la metalo. Ĉi tiu altnivela forĝadotekniko liveras esceptan dimensian precizecon kaj surfacan finpoluran kvaliton.
La fabrikada procezo implikas varmigon de metalaj pecoj ĝis optimuma forĝa temperaturo, poste metante ilin en speciale dizajnitajn kavaĵojn de la ŝtancilo. Forĝpremiloj aŭ marteloj aplikas grandegan forton, igante la materialon flui en ĉiun detalon de la ŝtancilo. Troa materialo formiĝas ekbrili ĉirkaŭ la disiga linio, kio postulas postajn pritondajn operaciojn.
Kritikaj avantaĝoj de fermita ŝtila teknologio inkluzivas:
- Dimensia precizeco - Tolerancoj atingeblaj ene de ±0.005 coloj por multaj aplikoj
- Bonega surfaca finpoluro - Reduktas aŭ forigas duarangajn maŝinadajn postulojn
- Materiala efikeco - Minimuma malŝparo kompare kun aliaj metalprilaboraj procezoj
- Altaj produktadrapidecoj - Aŭtomataj sistemoj ebligas rapidajn produktadciklojn
Moderna forĝa ekipaĵo inkluzivas sofistikajn kontrolojn por temperaturo, premo kaj tempigaj parametroj. Ĉi tiu precizeco certigas koherajn mekanikajn ecojn tra la tuta produktado, samtempe konservante striktajn kvalitnormojn postulitajn de la aŭtomobila kaj medicina aparatindustrio.
Se vi bezonas grandkvantan produktadon kun striktaj tolerancoj kaj minimumaj maŝinadpostuloj, tiam fermita matricoforĝado provizas optimuman kostefikecon kaj kvalitokonsekvencon.
Komparo de rendimento: Teknikaj specifoj
Kompreni la teknikajn diferencojn inter ĉi tiuj forĝaj teknikoj helpas aĉetmanaĝerojn fari informitajn decidojn pri akirado. Realmondaj rendimentaj datumoj malkaŝas apartajn avantaĝojn por ĉiu aliro laŭ pluraj kriterioj.
Analizo de Dimensia Precizeco:
- Malferma forĝado: ±0.125 coloj tipa toleremintervalo
- Fermita forĝado: atingebla toleremintervalo de ±0.005 ĝis ±0.030 coloj
- Vario de surfaca finpoluro: Malferma ŝtancilo (125-500 μin Ra) kontraŭ Fermita ŝtancilo (32-125 μin Ra)
Komparo de Mekanikaj Propraĵoj:
Testado farita sur forĝaĵoj el ŝtalo AISI 4140 montras mezureblajn diferencojn en materialaj karakterizaĵoj:
- Forto de streĉiĝo: Malfermu forĝadojn atingi 145,000-160,000 PSI
- Fermitŝtabulaj forĝoj: 140,000-155,000 PSI tirstreĉo-rezisto
- Frapa rezisto: Malfermŝtabulaj specimenoj montras 15-25% pli altajn Charpy V-noĉajn valorojn
- Lacecvivo: Fermit-ŝtalaj komponantoj montras superan surfaco-iniciatitan lacecreziston
Metrikoj de Produktada Efikeco:
- Aranĝtempo: Malferma ŝtancilo postulas 2-4 horojn kompare kun fermita ŝtancilo 8-24 horojn
- Kostoj de prilaborado: Malferma stampo 5,000-15,000 USD kontraŭ fermita stampo 25,000-100,000+ USD
- Livertempoj: Malferma ŝtancilo 4-8 semajnoj kontraŭ fermita ŝtancilo 8-16 semajnoj por novaj iloj
Ĉi tiuj rendimentaj indikiloj elstarigas la gravecon de kongruigi la elekton de forĝadprocezo kun specifaj aplikaĵaj postuloj kaj produktadvolumoj.
Kosto-Analizo kaj Ekonomiaj Konsideroj
Ekonomiaj faktoroj ludas decidan rolon en la elekto de procezoj, precipe por mezgrandaj ĝis grandaj entreprenoj, kiuj administras tutmondajn provizoĉenojn. Kompreni la totalan koston de proprieto helpas optimumigi aĉetajn strategiojn.
Komencaj Investaj Postuloj:
Malferma forĝado prezentas pli malaltajn barojn al eniro:
- Investo en iloj: 5 000-20 000 USD por bazaj aranĝoj
- Aranĝkostoj: Minimumaj pro simplaj postuloj pri la ĵetkubo
- Inĝeniera disvolviĝo: 40-80 horoj, tipa projekta amplekso
Forĝado per fermita matrico postulas grandan antaŭan investon:
- Disvolviĝo de ŝablonoj: 25 000-150 000 USD depende de komplekseco
- Dezajna validigo: 120-300 inĝenieraj horoj
- Prototipaj iteracioj: Ofte necesas pluraj cikloj
Ekonomiko de Produktado Po-Unuo:
Volumenosoj signife efikas kostefikecon:
- Malgranda volumeno (1-100 pecoj): La avantaĝoj de malfermaj ŝtiloj varias de 30-60% da kostŝparoj
- Meza volumeno (100-1,000 pecoj): La rentkvanto tipe okazas ĉirkaŭ 200-300 unuoj
- Granda volumeno (1,000+ pecoj): Fermita ŝimo atingas 15-40% pli malaltajn unuokostojn
Efiko de Sekundaraj Operacioj:
Maŝinado-postuloj konsiderinde influas la totalajn projektokostojn:
- Malfermŝtabulaj forĝoj: 40-70% materiala forigo estas tipa
- Fermitŝtabulaj forĝoj: 10-30% materiala forigo necesas
- Laborenhavo: Malferma ŝablonaĵo postulas 2-4-oble pliajn maŝinadhorojn
Se vi bezonas prototipan disvolvon aŭ malgrandajn produktadseriojn, tiam malferma stangoforĝado liveras superan ekonomian valoron per reduktita investo en ilojn kaj pli rapida projektkomenco.
Kvalito-Kontrolo kaj Konformo-Normoj
Kvalitkontrolo fariĝas plej grava kiam oni akiras personecigitajn metalpartojn por kritikaj industriaj aplikoj. Ambaŭ forĝaj procezoj ofertas apartajn kvalitkarakterizaĵojn, kiuj influas inspektajn postulojn kaj plenumkontrolon.
Metalurgiaj Propraĵoj:
Malferma forĝado elstaras en atingado de superaj grenfluopadronoj per kontrolita metaldeformado. La senrestrikta materialfluo kreas kontinuajn grenlimojn, kiuj plibonigas mekanikajn ecojn, precipe frapreziston kaj lacecvivon. Nedetrua testado rivelas malpli da internaj malkontinuecoj kompare kun alternativaj fabrikadmetodoj.
Fermitŝtabula forĝado provizas koherajn metalurgiajn ecojn per preciza temperaturo- kaj premkontrolo. La enhavita deformada medio certigas unuformajn materialajn karakterizaĵojn tra la tuta produktado, subtenante la efektivigon de statistika proceskontrolo.
Protokoloj pri Inspektado kaj Testado:
Konformeco al ISO 9001:2015 postulas rigoran kvalitkontrolon:
- Dimensia inspektado - Koordinataj mezurmaŝinoj kontrolas geometrian precizecon
- Materialtestado - Streĉaj, malmoleco- kaj ŝokspecimenoj validigas mekanikajn ecojn
- Nedetrua taksado - Ultrasona testado detektas internajn difektojn
- Kemia analizo - Spektra konfirmo certigas konformecon de la aloja konsisto
Dokumentado kaj spurebleco:
Kompleta spurebleco de materialoj subtenas la postulojn de la aerspaca, medicina aparataro kaj naftoborada industrio. Registroj pri varmotraktado, kemiaj atestadoj kaj mekanikaj testaj raportoj akompanas ĉiun sendaĵon, certigante konformecon al internaciaj kvalitnormoj.
Se vi bezonas superan reziston al frako kaj lacecon por kritikaj aplikoj, tiam malferma forĝado liveras plibonigitajn metalurgiajn ecojn per optimumigitaj grenfluokarakterizaĵoj.
Apliko-Specifikaj Rekomendoj
La elekto de la taŭga forĝa procezo postulas zorgeman konsideron de aplikaj postuloj, produktadvolumoj kaj rendimentaj specifoj. Industri-specifaj postuloj gvidas optimuman teknologian elekton.
Aerospacaj kaj Defendaj Aplikoj:
Malferma forĝado dominas grandajn strukturajn komponantojn, kie materiala integreco superas dimensian precizecon. Komponantoj de alteriĝmaŝinoj, motorŝaftoj kaj premujaj aplikoj profitas de supera grenfluo kaj plibonigitaj mekanikaj ecoj. La kapablo produkti unikajn konfiguraciojn sen multekosta prilaborado subtenas prototipan disvolvon kaj malgrandajn produktadseriojn.
Postuloj de la Aŭtomobila Industrio:
Fermitŝtabula forĝado servas altkvantajn aŭtomobilajn aplikojn, kiuj postulas dimensian konsistencon kaj minimuman maŝinadon. Bieloj, krankoŝaftoj kaj pendkomponantoj utiligas precizan ŝtabulkontrolon por kostefika produktado. Aŭtomobilaj provizantoj aprezas la antaŭvideblan kvaliton kaj reduktitajn duarangajn operaciojn.
Ekipaĵo por borado de nafto kaj gaso:
Severaj funkciaj medioj postulas esceptajn materialajn ecojn atingeblajn per malferma forĝado. Borilringoj, valvkorpoj kaj putokapaj komponantoj postulas superan frapreziston kaj lacecvivon. La fleksebleco por akomodi kutimajn dezajnojn subtenas specialigitajn boradaplikojn.
Fabrikado de Medicinaj Aparatoj:
Ambaŭ procezoj servas medicinajn aplikojn depende de specifaj postuloj. Kirurgiaj instrumentoj profitas de fermita ŝtancila precizeco, dum implantaĵaj komponantoj povas postuli malferman ŝtancilan forĝadon por plibonigita biokongrueco kaj fortkarakterizaĵoj.
Se vi bezonas kutimajn konfiguraciojn por specialigitaj aplikoj, tiam malferma forĝado provizas neegalan dezajnan flekseblecon kaj superajn materialajn ecojn por kritikaj rendimentaj postuloj.
Konsideroj pri Provizoĉeno kaj Tutmonda Akiro
Efika administrado de provizoĉeno fariĝas decida kiam oni akiras forĝitajn komponantojn de internaciaj provizantoj. Kompreni regionajn kapablojn kaj kvalitnormojn helpas mildigi aĉetajn riskojn samtempe alirante kostefikan fabrikadon.
Fabrikada Infrastrukturo:
La ĉina forĝa industrio ofertas ampleksajn kapablojn kaj tra malfermaj kaj fermitaj ŝtancilaj teknologioj. Modernaj instalaĵoj inkluzivas progresintajn forĝadekipaĵojn, aŭtomatigitan materialan manipuladon kaj sofistikajn kvalito-kontrolsistemojn. Ĉefaj provizantoj konservas ISO 9001:2015-atestilon kaj efektivigas principojn de svelta fabrikado.
Teknika Subteno kaj Inĝeniera Kunlaboro:
Sukcesa internacia akirado postulas fortikan inĝenieran subtenon por dezajna optimumigo kaj analizo de farebleco de fabrikado. Kongrueco de CAD-dosieroj, gvidlinioj pri materiala elekto kaj rekomendoj pri procezo plibonigas projektajn rezultojn samtempe mallongigante disvolvajn tempolimojn.
Kvalitkontrolo kaj Risko-Mildigo:
Ampleksaj programoj pri kvalifikado de provizantoj certigas koheran kvaliton kaj liverrendimenton:
- Instalaĵaj revizioj kontrolas fabrikadkapablojn kaj kvalitsistemojn
- Unuaj artikolaj inspektoj validigas dimensiajn kaj metalurgiajn postulojn
- Daŭra monitorado spuras rendimentajn metrikojn kaj kontinuan plibonigon
Komunikado kaj Projekt-Administrado:
Travideblaj komunikaj protokoloj faciligas efikan kunlaboron trans horzonoj kaj kulturaj diferencoj. Regulaj projektaj ĝisdatigoj, teknikaj klarigoj kaj proaktiva problemsolvado subtenas sukcesajn longdaŭrajn partnerecojn.
Se vi bezonas fidindan administradon de la provizoĉeno en Ĉinio kun strikta kvalito-kontrolo, tiam partneriĝo kun spertaj internaciaj provizantoj provizas aliron al kostefikaj, altprecizaj fabrikadaj kapabloj.
konkludo
La elekto inter malferma-ŝtabula forĝado kaj fermita-ŝtabula forĝado dependas de la ekvilibro de pluraj faktoroj, inkluzive de produktadvolumeno, dimensiaj postuloj, materialaj ecoj kaj kostaj konsideroj. Malferma-ŝtabula forĝado elstaras por malalt-volumenaj, alt-fortaj aplikoj, kiuj postulas dezajnan flekseblecon, dum fermita-ŝtabula forĝado optimumigas grandkvantan produktadon kun dimensia precizeco. Kompreni ĉi tiujn fundamentajn diferencojn ebligas al aĉetmanaĝeroj elekti la optimuman forĝadprocezon por siaj specifaj postuloj, certigante sukcesajn projektajn rezultojn, samtempe administrante provizoĉenajn riskojn kaj konservante kvalitnormojn.
Partneriĝu kun Welong por viaj Malferma-Forĝadaj Postuloj
Welong staras kiel via fidinda provizanto de malferma-ŝtabulaj forĝmaterialoj kun pli ol du jardekoj da pruvita sperto servante tutmondajn industriajn gvidantojn. Niaj ISO 9001:2015-atestitaj instalaĵoj liveras personecigitajn metalpartojn bazitajn sur viaj desegnaĵoj kaj specimenoj, subtenataj de ampleksa inĝeniera subteno kaj travidebla komunikado dum ĉiu projekta fazo.
Niaj specialigitaj kapabloj ampleksas aerspacajn, aŭtomobilajn, naftoborajn kaj medicinajn aparatojn, certigante, ke viaj kritikaj komponantoj plenumas postulemajn internaciajn normojn. Kontaktu nian inĝenieran teamon ĉe metal@welongpost.com por diskuti viajn specifajn forĝajn bezonojn kaj malkovri kostefikajn solvojn, kiuj reduktas fontan riskon, samtempe konservante superan kvaliton kaj ĝustatempan liveradon.
Referencoj
1. Altan, T., Ngaile, G., & Shen, G. (2004). Malvarma kaj Varma Forĝado: Fundamentoj kaj Aplikoj. ASM International, Materials Park, Ohio.
2. Beddoes, J., & Bibby, MJ (1999). Principoj de Metalfabrikadaj Procezoj. Industrial Press, Novjorko.
3. Dieter, GE, Kuhn, HA, & Semiatin, SL (2003). Manlibro pri Funkciebleco kaj Proceza Dezajno. Internacia Manlibra Komitato de ASM.
4. Groover, MP (2010). Fundamentoj de Moderna Fabrikado: Materialoj, Procezoj kaj Sistemoj. John Wiley & Sons, Hoboken, Nov-Ĵerzejo.
5. Lange, K., Cser, L., Geiger, M., & Kals, JA (1992). Ilovivo kaj Ilokvalito en Amasa Metalformado. CIRP-Analoj - Fabrikada Teknologio, Volumo 41, Numero 2.
6. Semiatin, SL, & Jonas, JJ (1984). Formebleco kaj Laborebleco de Metaloj: Plasta Malstabileco kaj Flua Lokalizo. Amerika Societo por Metaloj, Metals Park, Ohio.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

