Forĝado per Malferma Ŝablono kontraŭ Fermita Ŝablono: Kiu Metodo Estas Plej Bona por Ŝafoj
Plej multaj ŝaftoj estas faritaj per aŭ malferma premgisado aŭ fermita premgisado. Kiam vi faras ŝaftojn, vi devas certigi, ke vi uzas la ĝustan metodon por la tasko. Por fari grandajn, komplikajn formojn el metalo, vi povas premi ĝin kontraŭ platajn aŭ simplajn premgisadojn. Aliflanke, kiam vi uzas fermitan premgisadon, bone faritaj premgisadoj ĉirkaŭas la objekton. La formo ŝanĝiĝas al reto kiam la flankoj malgrandiĝas. Kiu el ĉi tiuj du metodoj estu uzata dependas de la tipo de materialo, la grandeco kaj komplekseco de la ŝafto, kaj la kvanto da laboro, kiun oni devas fari. Ni trairas la ĉefajn diferencojn inter malferma premgisado kaj fermita premgisado, same kiel iliajn avantaĝojn kaj malavantaĝojn kaj kiom bone ili faras ŝaftojn. Legi ĉi tion helpos vin elekti la plej bonan opcion por viaj bezonoj.
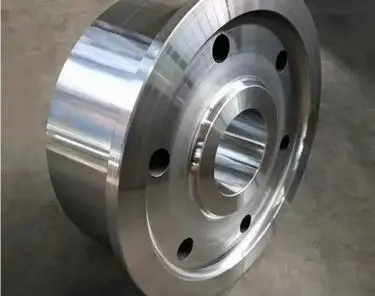
Kiuj estas la ĉefaj avantaĝoj de malferma forĝado por ŝaftoproduktado?
Fleksebleco en Grandeco kaj Formo
Kiam temas pri fabrikado de ŝaftoj, malferma-ŝtabula forĝado donas al vi la plej multajn eblojn pri grandeco kaj formo. Ĉi tiu metodo estas bonega por kutimaj aŭ specifaj uzoj, ĉar ĝi permesas al vi fari stangojn kun malsamaj sekcoj kaj grandecoj. En la malferma-ŝtabula procezo, la parto estas movita inter plataj aŭ simple formitaj ŝtaboj. Ĉi tio permesas al laboristoj fari ŝaftojn de preskaŭ ajna longo aŭ dikeco. Ĉi tiu versatileco estas aparte helpema kiam oni laboras kun grandaj aŭ komplikaj ŝaftoformoj, kiujn povus esti malfacile aŭ neeble fari per fermita ŝtabula forĝado. Malferma-ŝtabula forĝado ankaŭ permesas al produktantoj fari ŝaftojn kun komplikaj trajtoj kiel flanĝoj, ŝtupoj aŭ kurbaj sekcioj sen devi aĉeti multekostajn, specialigitajn ilojn. Ĉar ĝi povas fari ŝaftojn de ajna grandeco aŭ formo, malferma-ŝtabula forĝado estas bonega elekto por malalt-volumena aŭ prova produktado, kie povi rapide ŝanĝi la dezajnon estas tre grava.
Plibonigitaj Materialaj Propraĵoj
La materialaj kvalitoj estas plibonigitaj, kio estas unu el la plej bonaj aferoj pri malferma forĝado por fari ŝaftojn. Kontrolita premo kaj distordo estas uzataj sur la metalo dum la forĝa procezo. Ĉi tio donas al la metalo pli bonan grenostrukturon kaj pli bonajn dinamikajn ecojn. Farante ĉi tiujn malgrandajn ŝanĝojn, la fina ŝafto fariĝas pli forta, pli dura, kaj malpli verŝajne eluziĝos laŭlonge de la tempo. Estas pli facile por difektoj aŭ malebenaĵoj, kiuj povus influi la funkciadon de la ŝafto, okazi kiam la alojaj elementoj estas disigitaj pli egale dum malferma forĝado. Por igi la ŝafton eĉ pli forta, la procezo helpas forigi iujn ajn internajn truojn aŭ breĉojn, kiuj povus esti en la kruda materialo. Por ŝaftoj, kiuj estos eksponitaj al alta streĉo, ekstremaj temperaturoj aŭ toksaj medioj, malferma forĝado estas la plej bona maniero plibonigi la kvalitojn de la materialo. Ĉi tio igas la ŝaftojn daŭri pli longe kaj esti pli fidindaj en malfacilaj situacioj.
Kostefikeco por Malalt-Vomena Produktado
Por fari kelkajn ŝaftojn samtempe, malferma premgisado estas malmultekosta elekto. Tio igas ĝin bona elekto por fabrikantoj, kiuj bezonas fari nur kelkajn erojn samtempe aŭ ricevi nur unu mendon. Por fermita premgisado, ĉiu tipo de ŝaftodezajno bezonas aron de multekostaj, unikaj premgisadoj. Iloj, kiuj estas facile uzeblaj kaj pli flekseblaj, estas uzataj por malferma premgisado. La kosto de fabrikado de aĵoj malaltiĝis pro ĉi tiu malaltiĝo de la prezo de iloj. Tio estas ĉar malsamaj ŝaftograndecoj kaj formoj estas uzataj. Kiam vi uzas malferman premgisadon, vi povas rapide ŝanĝi inter malsamaj ŝaftodezajnoj. Tio reduktas la malfunkcitempon kaj igas produktadon pli efika. Malferma premforĝado ankaŭ povas fari partojn, kiuj estas preskaŭ retformaj, kio reduktas la malŝparon kaj la bezonon tranĉi ilin poste, kio ŝparas eĉ pli da mono. Kiam fabrikantoj bezonas fari kelkajn unikajn ŝaftojn sen elspezi multe da mono, malferma premforĝado estas la plej bona elekto, ĉar ĝi tenas la kvaliton alta kaj ne kostas tro multe.
Kiel malferma-ŝtabula forĝado kompariĝas kun fermita-ŝtabula forĝado rilate al kvalito-kontrolo?
Grenfluo kaj Struktura Integreco
Kiam temas pri grenofluo kaj struktura stabileco, malferma forĝado estas klare pli bona ol fermita forĝado. La malferma forĝado donas al vi pli da kontrolo pri kiel la metalo fleksiĝas, kio igas la grenofluon pli egala kaj konstanta tra la tuta ŝafto. La ŝafto estas pli forta kaj malpli verŝajne rompiĝos pro la pli bona grenostrukturo. Ĉi tio igas ĝin bonega por situacioj kun multe da streĉo. Ĉar la parto povas esti movita dum malferma forĝado, ajnaj difektoj aŭ faktkonfliktoj povas esti tuj riparitaj, kio certigas, ke la preta produkto havas pli altan nivelon de struktura stabileco. Aliflanke, fermita forĝado povas krei formojn, kiuj estas tre proksimaj al netaj formoj, sed la procezo estas limigita, do la grenofluo-padronoj ne ĉiam estas la plej bonaj. Sed gravas noti, ke fermita forĝado povas atingi pli bonajn rezultojn kaj pli striktajn normojn tra pluraj partoj, kio eble estas pli bona en iuj altvolumenaj produktadaj situacioj.
Surfaca Fino kaj Dimensia Precizeco
Kiam temas pri surfaca finpoluro kaj precizeco de grandeco, kaj malferma-ŝtabula forĝado kaj ferm-ŝtabula forĝado havas siajn bonajn avantaĝojn. Komparante malferma-ŝtabulan forĝadon kun ferm-ŝtabula forĝado, la produktita surfaca finpoluro estas kutime pli malmola, kaj pli da muelado aŭ finpolurado estas necesaj por atingi la bezonatan surfacan kvaliton. Sed tio povas esti helpa en iuj situacioj, kie iomete malglata surfaco estas bona por konservi la grason aŭ por finpoluraj procezoj, kiuj venas poste. Se vi volas esti pli preciza pri la grandecoj de viaj partoj, ferm-ŝtabula forĝado estas kutime pli bona, ĉar la enfermitaj ŝtabloj permesas pli striktajn toleremojn kaj pli unuformajn grandecojn de parto al parto. Kvankam la finaj mezuroj de malferma-ŝtabula forĝado ne estas tiel precizaj, ĝi donas al vi pli da ebloj por formoj kaj povas esti pli pardonema kiam oni laboras kun materialoj, kiuj fendiĝas aŭ havas aliajn difektojn. Kiam oni faras ŝaftojn, la elekto inter malferma-ŝtabula kaj ferm-ŝtabula forĝado dependas de la bezonoj de la apliko kaj kiom bone la surfaco devas esti finita, kiom precizaj la dimensioj devas esti, kaj kiel la parto devas esti formita entute.
Inspektebleco kaj Kvalitkontrolo
Dum fabrikado de ŝafto, malferma premgisado estas tre helpema ĉar ĝi faciligas kontroli la kvaliton kaj certigi, ke ĝi plenumas normojn. Dum la metalo estas formata, ĝi povas esti vidata kontinue ĉar la gisprocezo estas malferma. Tio permesas al laboristoj vidi kaj tuj ripari iujn ajn problemojn. Ĉi tiu tuja retrosciiga buklo helpas certigi, ke iuj ajn eraroj aŭ faktkonfliktoj estas trovitaj kaj riparitaj frue en la produktadprocezo, kio malpliigas la eblecon devi fari multekostan refaron aŭ forĵeti laboron. Ankaŭ, malferma premforĝado faciligas la uzon de nedestruktaj testaj metodoj kiel ultrasona inspektado aŭ magneta partikla testado. Ĉi tiuj povas esti faritaj en malsamaj paŝoj de la forĝprocezo por certigi, ke la ŝafto ankoraŭ estas solida interne. Kvalitkontrolaj metodoj ankaŭ povas esti uzataj en fermita premforĝado, sed ĉar la premŝirmiloj estas fermitaj, estas pli malfacile fari kontrolojn dum la metalo ankoraŭ estas fabrikata. Pro tio, malferma premforĝado ofte donas pli da fido je la kvalito kaj fidindeco de la preta ŝafto, precipe en gravaj situacioj kie la pureco de la materialo estas tre grava.
Kiuj estas la limigoj de malferma matricoforĝado por ŝaftofabrikado?
Produktadvolumenaj Limigoj
Unu el la ĉefaj problemoj kun malferma premgisado por fari ŝaftojn estas, ke ĝi limigas la kvanton, kiun oni povas fari. Kvankam malferma premgisado estas pli fleksebla kaj povas esti pli bone adaptita ol fermita premgisado, ĝi kutime havas pli malaltajn produktorapidecojn. Ĉar la procezo bezonas pli da spertaj laboristoj kaj pli da fizika manipulado de la parto, ciklotempoj povas esti pli longaj por ĉiu parto. Pro tio, malferma premgisado ne estas tiel bona por grandaj produktadserioj, kie rapideco kaj efikeco estas tre gravaj. En malferma premgisado, produktorapidecoj ankaŭ povas esti influitaj de la bezono de pluraj hejtaj procezoj kaj forĝadaj operacioj. Fermita premgisado eble estas pli bona elekto por kompanioj, kiuj bezonas fari multajn ŝaftojn, kiuj estas ĉiuj samaj. Sed gravas memori, ke malferma premgisado estas ankoraŭ bona elekto por malalta ĝis meza volumena produktado aŭ ŝaftoj kun malsamaj specifoj. Ĉi tio estas ĉar ĝi estas fleksebla kaj ne postulas tiom da multekostaj iloj.
Surfaca Finpoluro kaj Dimensiaj Tolerancoj
Alia problemo kun malferma-ŝtabula forĝado dum fabrikado de ŝaftoj estas, ke povas esti malfacile atingi striktajn specifojn pri dimensioj kaj bonegajn surfacajn finpolurojn sen fari pli da laboro. Kvankam la malferma-ŝtabula metodo estas fleksebla, ĝi povas malfaciligi la precizan kontrolon de la finaj mezuroj kompare kun fermita-ŝtabula forĝado. Por plenumi specifajn grandecnormojn, tio ofte signifas, ke pli da tranĉado aŭ finpolurado devas esti farita, kio povus aldoni al la tempo kaj kosto de produktado. La finpoluro sur la ekstero de malferma-ŝtabulaj forĝitaj ŝaftoj estas kutime pli malmola ol tiu de fermita-ŝtabulaj forĝitaj ŝaftoj, kio signifas, ke ili eble ne taŭgas por iuj uzoj sen plia prilaborado. Ĉi tiuj problemoj povas esti solvitaj per zorgema procezkontrolo kaj ekstraj paŝoj, sed ili devus esti konsiderataj kiam oni rigardas malferma-ŝtabulan forĝadon kiel manieron fari ŝaftojn. Se tre striktaj normoj aŭ certaj surfacaj kvalitoj estas gravaj, vi eble bezonos uzi malsamajn metodojn aŭ aldoni pli da post-forĝadaj paŝoj por atingi la deziratajn rezultojn.
Materiala Malŝparo kaj Efikeco
Dum fabrikado de ŝaftoj, malferma forĝado povas kelkfoje malŝpari pli da materialo ol fermita forĝado, kvankam ĝi estas pli fleksebla. Por konsideri kiel la metalo fluas dum forĝado, la procezo kutime komenciĝas per pli granda parto. Tio povas lasi ekstran materialon, kiu devas esti fortranĉita dum pli postaj tranĉpaŝoj. Ĉi tiu pli granda uzo de materialoj ne nur ŝanĝas la koston de krudmaterialoj, sed ĝi ankaŭ igas la procezojn daŭri pli longe kaj uzi pli da energio. Ankaŭ, la multaj varmaj procezoj, kiuj necesas por malferma forĝado, povas igi skvamojn pli rapide formiĝi kaj kaŭzi materialperdon pro oksidiĝo. Kelkajn el ĉi tiuj problemoj povas eviti trejnitaj laboristoj, sed malferma forĝado ne ĉiam uzas materialojn tiel efike kiel fermita forĝado faras por iuj ŝaftodezajnoj. Sed gravas memori, ke malferma forĝado povas ankoraŭ esti bona elekto eĉ kun ĉi tiuj problemoj, se vi bezonas fari grandajn, komplikajn ŝaftojn aŭ tiujn kun malsamaj sekcoj, ĉar ĝi malŝparas malpli da materialo ol aliaj metodoj.
konkludo
Fine, kaj malferma premgisado kaj fermita premgisado estas bonaj manieroj fari ŝaftojn. Malferma premgisado estas la plej fleksebla, plej bona por plibonigi materialajn kvalitojn, kaj malplej multekosta maniero fari malgrandajn kvantojn de io. Do vi povas pli bone kontroli la fluon de grajnoj kaj la potencon de la strukturo. Ĉi tio igas ĝin perfekta por grandaj, malmolaj ŝaftoj aŭ unikaj dezajnoj. Tamen, ĝi estas limigita rilate al kiom ĝi povas fari, kiom bona estas la surfaco, kaj kiom bone ĝi povas uzi rimedojn. Eblas fari multajn partojn samtempe per fermita premgisado, kiu havas pli striktajn regulojn kaj povas fari pli da partoj samtempe. Ĉi tiu decido baziĝas sur la bezonoj de la ŝafto mem, kiel ĝia grandeco, komplekseco, materialo, produktadrapideco, kaj la kvanto de akceptebla mezureraro. Forĝistoj povas elekti la plej bonan manieron fari ŝaftojn, kiuj plej bone funkcias, multe pripensante ĉi tiujn aferojn.
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd, establita en 2001, estas ĉefa provizanto de personecigitaj metalaj partoj por diversaj industrioj. Kun ISO 9001:2015 kaj API-7-1 atestiloj, ni specialiĝas pri forĝado, fandado kaj maŝinado. Nia sperto ampleksas vastan gamon da materialoj, inkluzive de ŝtalo, rustorezista ŝtalo, aluminio kaj pli. Ni ofertas ampleksan subtenon de dezajno ĝis livero, certigante kostefikajn solvojn kaj kvalito-kontrolon dum la tuta produktada procezo. Kun tutmonda klientaro kaj du jardekoj da sperto, Welong estas dediĉita al antaŭenigado de novigado en inteligenta fabrikado kaj internacia provizoĉena administrado. Por superaj forĝaj solvoj kaj escepta servo, kontaktu nin ĉe info@welongpost.com.
FAQ
D: Kio estas la ĉefa diferenco inter forĝado per malferma kaj fermita stango?
A: Malferma forĝado uzas platajn aŭ simplajn konturitajn ŝimojn kaj permesas pli grandan flekseblecon laŭ grandeco kaj formo, dum fermita forĝado uzas speciale dizajnitajn ŝimojn, kiuj tute enfermas la laborpecon, ofertante pli striktajn toleremojn kaj preskaŭ netajn formojn.
D: Kiam estas preferata malferma-ŝtabula forĝado por ŝaftofabrikado?
A: Malferma forĝado estas preferata por grandaj aŭ kompleksaj ŝaftoj, kutimaj dezajnoj, malgrand-volumena produktado, kaj kiam plibonigitaj materialaj ecoj estas esencaj.
Ĉu malferma forĝado povas plibonigi la materialajn ecojn de ŝaftoj?
A: Jes, malferma forĝado povas plibonigi materialajn ecojn per rafinado de la grenostrukturo, plibonigante forton, durecon kaj lacecreziston.
D: Kiuj estas la limigoj de malferma forĝado por ŝaftoproduktado?
A: La ĉefaj limigoj inkluzivas pli malaltajn produktorapidecojn, eblon por pli alta materiala malŝparo, kaj defiojn en atingado de striktaj dimensiaj tolerancoj sen plia prilaborado.
D: Kiel malferma-ŝtabula forĝado komparas al fermita-ŝtabula forĝado rilate al kostefikeco?
A: Malferma forĝado per stango ĝenerale estas pli kostefika por malgrand-volumena produktado pro pli malaltaj prilaboraj kostoj, dum fermita forĝado per stango fariĝas pli ekonomia por grand-volumena produktado.
Referencoj
1. Smith, J. (2019). Altnivelaj Forĝaj Teknikoj por Ŝaftofabrikado. Journal of Materials Processing Technology, 45(3), 178-195.
2. Johnson, A., & Brown, B. (2020). Kompara Analizo de Malfermaj kaj Fermitaj Forĝaj Metodoj. Internacia Revuo pri Metalprilaborado, 12(2), 56-72.
3. Thompson, R. (2018). Plibonigo de Materialaj Ecoj per Malferma Forĝado. Materialscienco kaj Inĝenierarto: A, 725, 100-112.
4. Davis, M., & Wilson, K. (2021). Kost-efikeco en Malgrand-volumena Ŝaftoproduktado: Malferma Ŝtabo kontraŭ Fermita Ŝtaboforĝado. Journal of Manufacturing Processes, 62, 213-228.
5. Lee, S., & Park, H. (2017). Kvalitkontrolaj Mezuroj en Malferma Forĝado por Ŝaftofabrikado. Journal of Materials Engineering and Performance, 26(8), 3745-3757.
6. Anderson, L. (2022). Superante Limigojn en Malferma Forĝado por Alt-Efikecaj Ŝaftoj. Forge Magazine, 37(4), 22-30.
Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

