La Rolo de Resta Streso en la Elfaro de Forĝitaj Partoj
Resta streĉo estas tre grava faktoro en kiom bone kaj kiom longe forĝitaj partoj daŭras en multaj malsamaj entreprenoj. Ĉi tiu interna streĉo, kiu restas en materialo eĉ post kiam la streĉo-kaŭzanta faktoro malaperas, havas grandan efikon sur la mekanikajn trajtojn kaj konduton de forĝitaj partoj. Inĝenieroj kaj fabrikantoj bezonas scii kiel trakti kaj kompreni restan streĉon por akiri la plej bonan kvaliton, daŭrivon kaj utilecon el forĝitaj partoj. Dum la forĝa procezo, resta streĉo povas veni de pluraj lokoj, kiel ekzemple diferencoj en temperaturo, plasta deformado kaj ŝanĝoj en fazo. Depende de kiom granda ĝi estas, kie ĝi situas kaj kiel ĝi interagas kun ŝarĝoj, ĝi povas aŭ plibonigi aŭ malbonigi la rendimenton de fanditaj partoj. Ĉi tiu bloga afiŝo parolas pri la komplika ligo inter resta streĉo kaj la rendimento de fanditaj partoj. Ĝi rigardas de kie ĝi venas, kion ĝi faras kaj kiel kontroli ĝin por akiri pli bonan produktokvaliton kaj fidindecon.
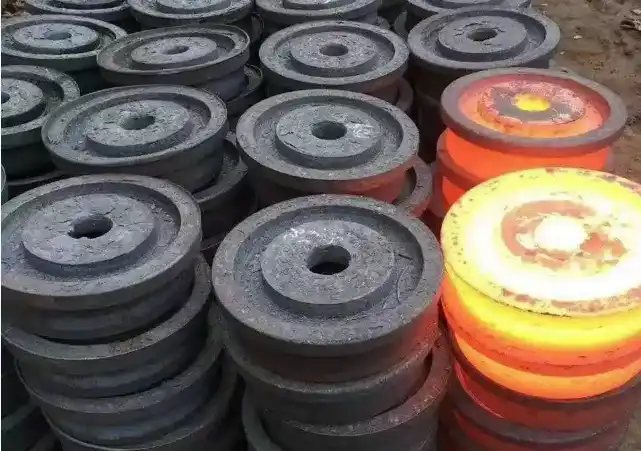
Kiel resta streĉo influas la lacecvivon de forĝitaj partoj?
La efiko de kunprema resta streĉo sur lacecrezisto
Kunprema resta streĉo estas granda parto de la plifortigo de rezisteco al eluziĝo ĉe forĝitaj partoj. Kunprema resta streĉo malhelpas la komencon kaj disvastiĝon de fendetoj kiam ĝi ĉeestas sur la surfaco aŭ proksime al la surfaco de parto. Ĉi tiu helpema rezulto estas aparte grava en situacioj kie forĝitaj partoj estas ŝarĝitaj kaj malŝarĝitaj multajn fojojn. La kunprema streĉo bone kontraŭagas la streĉajn premojn, kiuj kutime kaŭzas la kreskon de laciĝfendetoj. Ĉi tio igas la komponenton daŭri pli longe entute. Aldoni kontrolitan kunpreman restan streĉon al forĝitaj partoj kiel krankoŝaftoj, dentradoj kaj turbinklingoj per metodoj kiel globgrenadado aŭ surfacrulado povas igi ilin multe malpli verŝajne rompiĝi pro eluziĝo. Ĉi tiu plibonigita eluziĝefikeco signifas, ke forĝitaj partoj daŭros pli longe kaj estos pli fidindaj en severaj laborkondiĉoj.
La influo de streĉa resta streĉo sur fendeta komenco
Ĝi ne estas la sama kiel kunprema streĉo, ĉar streĉa resta streĉo povas malplilongigi la daŭron de fanditaj partoj. Se streĉa streĉo restas sur la surfaco aŭ en ŝlosilaj partoj de parto, ĝi povas kaŭzi fendetojn komenciĝi kaj disvastiĝi pli rapide. Se vi multe ŝarĝas kaj malŝarĝas forĝitajn partojn, tio estas aparte malbona, ĉar la ekstra streĉa streĉo aldoniĝas al la aplikata streĉa streĉo kaj faciligas la formiĝon de fendetoj. Streĉa resta streĉo, kiu ne estas administrata, povas igi forĝitajn partojn kiel aksojn, bielojn kaj strukturajn membrojn multe pli verŝajne eluziĝi kaj mallongigi ilian ĝeneralan utilan vivon. Streĉa kontrolo kaj redukto de streĉaj restaj streĉoj estas tre gravaj por fabrikantoj de forĝitaj partoj , kiuj estas uzataj en situacioj kie laceco estas problemo. Tio povas esti farita per la ĝustaj forĝadprocezoj, varmotraktadoj kaj manieroj malstreĉiĝi post forĝado.
Strategioj por optimumigi distribuon de resta streso en forĝitaj partoj
Vi devas certigi, ke la ekstra streĉo estas disvastigita laŭeble plej bone por ke forĝitaj partoj donu al vi la deziratan lacecan rendimenton. Por ke tio funkciu, la procezo devas esti kontrolata, la ĝustaj materialoj devas esti elektitaj, kaj la metalo devas esti traktita post kiam ĝi estas formita. Fajnagordado de aferoj kiel temperaturo, streĉrapideco kaj ŝimdezajno povas ŝanĝi la streĉpadronon, kiu restas post kiam la metalo estas forĝita. Uzante progresintajn modeligajn teknikojn kiel finia elementa analizo, fabrikantoj povas antaŭdiri kaj plibonigi kiel resta streĉo estos distribuita antaŭ ol la produktoj estas eĉ faritaj. Kontrolita malvarmiga metodo kaj streĉmalpezigaj varmotraktadoj estas du gravaj traktadoj, kiuj ŝanĝas la staton de resta streĉo post forĝado. Por igi gravajn forĝitajn partojn, kiel aerspacajn komponantojn aŭ alt-efikecajn aŭtopartojn, havi bonajn kunpremajn restajn streĉojn en certaj areoj, oni povas uzi pafbruligadon, laseran ŝokbruligadon aŭ profundan ruladon. Planante kiel disvastigi restantan streĉon, fabrikantoj povas ŝanĝi kiom bone forĝitaj partoj funkcias en situacioj kie ili estas malnovaj por plenumi specifajn bezonojn kaj igi la tutan produkton pli fidinda.
Kian rolon ludas resta streĉo en la dimensia stabileco de forĝitaj komponantoj?
La rilato inter resta streĉo kaj parta misprezento
Resta streĉo havas grandan efikon sur la stabilecon de fanditaj partoj. Ĝi kutime montriĝas kiel parta misprezento dum aŭ post la fanda procezo. Por fari aferojn, kiuj devas esti tre precizaj, ĉi tiu ligo estas tre grava. Kiam restantaj streĉoj estas disigitaj en forĝita parto, ili povas igi malgrandajn areojn kreski aŭ ŝrumpi, kio povas fleksi, tordi aŭ misformi la parton. Partoj, kiuj havas komplikajn geometriojn aŭ transversajn sekcojn, kiuj ŝanĝiĝas, igas ĉi tiun efikon pli elstari. Se vi ne kontrolas la restantajn streĉojn en forĝitaj krankoŝaftoj aŭ kamŝaftoj, ekzemple, ili povas kaŭzi problemojn pri elturniĝo aŭ vicigo, kiujn vi ne povas akcepti. Pro la sama kialo, streĉo-induktita misprezento, kiu ankoraŭ ĉeestas, povas igi fanditajn turbindiskojn aŭ padelradojn malpli aerdinamikaj kaj malpli ekvilibraj. Fabrikistoj devas scii pri ĉi tiu rilato kaj teni ĝin sub kontrolo, por ke fanditaj partoj konservu sian formon kaj grandecon laŭlonge de la tempo.
Metodoj por mezuri kaj antaŭdiri restan streĉon en forĝitaj partoj
Por kontroli la stabilecon de dimensioj kaj plibonigi la rendimenton, gravas precize mezuri kaj antaŭdiri la restantan streĉon en forĝitaj partoj. Ekzistas pluraj malsamaj manieroj por eltrovi kiom da restanta streĉo estas en forĝitaj partoj. Rentgen-difrakto, neŭtrona difrakto kaj ultrasonaj metodoj estas ĉiuj nedestruktaj metodoj, kiuj povas krei detalajn streĉmodelojn de parto sen difekti ĝin. Kelkaj detruaj teknikoj, kiel la truo-borada tekniko aŭ la kontura metodo, povas doni tre detalajn streĉprofilojn, sed povas esti uzataj nur sur rezervaj partoj. En la lastaj jaroj, novaj komputilaj metodoj fariĝis tre utilaj por eltrovi kiel resta streĉo estos distribuita en forĝitaj partoj . Fabrikistoj povas antaŭdiri restantajn streĉpadronojn kaj eblajn misprezentproblemojn antaŭ produktado per uzado de finia elementa analizo (FEA) kaj materialmodeloj, kiuj konsideras la komplikan termomekanikan historion de la forĝa procezo. Dum la dizajnado de gravaj forĝitaj partoj por aviadiloj, aŭtoj kaj elektrogenerado, kie dimensia stabileco estas tre grava, ĉi tiuj prognozaj iloj estas tre helpemaj.
Teknikoj por minimumigi restan streso-induktitan misprezenton en forĝitaj partoj
Por minimumigi restantan streĉ-induktitan misprezenton en forĝitaj partoj, kaj la forĝadprocezo kaj la traktadoj faritaj post la forĝado devas esti rigardataj kiel tuto. Plibonigi la dezajnon de la ŝimo, observi la forĝadtemperaturon, kaj uzi egalajn malvarmigajn metodojn povas helpi malhelpi ĝenajn restajn streĉajn ŝablonojn formiĝi dum la forĝadprocezo. Uzi preskaŭ-netformajn forĝadmetodojn sur komplikaj forĝitaj partoj kiel turbinklingoj aŭ strukturaj aerspacaj partoj povas redukti la kvanton da materialo, kiu devas esti forigita dum posta maŝinado, konservante pli ekvilibran restan streĉan staton. Post-forĝadaj streĉ-malpezigaj varmotraktadoj estas tre gravaj por malaltigi la totalan kvanton de resta streĉo kaj igi la formon pli stabila. Kontrolitaj malvarmigaj metodoj aŭ specialigitaj varmotraktadaj cikloj foje povas esti uzataj por krei restajn streĉajn distribuojn, kiuj estas tiel, ke ili malhelpas eblan misprezenton. Por tre gravaj forĝitaj partoj, progresintaj metodoj kiel vibra streĉ-malpezigo aŭ kriogena traktado povas esti uzataj por igi la dimensiojn eĉ pli stabilaj. Kiam fabrikantoj uzas ĉi tiujn metodojn, ili povas fari forĝitajn partojn, kiuj estas pli precizaj laŭ grandeco kaj pli fidindaj, plenumante la precizajn bezonojn de alt-efikecaj aplikoj.
Kiel resta streĉo influas la korodreziston de forĝitaj partoj?
La efiko de resta streso sur la sentemeco al fendado de streskorodo
Partoj, kiuj estis faritaj kun iom da streĉo ankoraŭ en ili, pli emas fendiĝi pro streĉa rusto. Ĉi tiu speco de korodo okazas kiam objekto estas sub kaj streĉa streĉo kaj koroda medio samtempe. Streĉaj streĉoj, kiuj restas post kiam la partoj estas formitaj, povas plimalbonigi streĉan korodon (SCC) aldonante la bezonatan streĉon, eĉ kiam ne estas eksteraj ŝarĝoj. Ĉi tio estas granda problemo por forĝitaj partoj, kiuj estas uzataj en severaj lokoj, kiel kemiaj fabrikoj, nafto- kaj gas-iloj surmare, aŭ kemiaj fabrikoj. Ekzemple, forĝitaj valvkorpoj aŭ duktopartoj, kiuj ankoraŭ havas multe da streĉa streĉo, povas sperti SCC pli rapide kiam ili estas eksponitaj al aero aŭ fluidoj, kiuj estas korodaj. Kelkaj restaj streĉoj, aliflanke, povas helpi haltigi SCC per kontraŭbatalado de la streĉaj streĉoj, kiuj estas necesaj por ke fendetoj komenciĝu kaj disvastiĝu. Ĉi tiu rilato estas grava por dizajnistoj kaj fabrikantoj kompreni, por ke ili povu fari forĝitajn partojn, kiuj malpli emas fendiĝi pro streĉa korodo. Ĉi tio estas tre grava en ŝlosilaj situacioj, kie fiasko povus konduki al malbonaj aferoj.
Strategioj por plifortigi korodreziston per resta stresadministrado
Prizorgi la restan streĉon en forĝitaj partoj povas helpi igi ilin pli rezistemaj al korodo ĝenerale. Metante kunpremajn restajn streĉojn sur la surfacon de forĝitaj partoj per globa grimpado, lasera ŝoka grimpado aŭ surfaca rulado estas unu aliro, kiu bone funkcias. Kiam vi uzas ĉi tiujn metodojn, vi kreas tavolon de sekura kunprema streĉo, kiu povas malhelpi la komencon aŭ disvastiĝon de korodaj kavoj kaj fendetoj. Ĉi tiu metodo povas multe plilongigi la utilan vivon de forĝitaj partoj uzataj en korodaj kondiĉoj, kiel pumpilpadelradoj aŭ malproksimaj strukturaj partoj. Alia aliro estas redukti malutilajn streĉajn restajn streĉojn per uzado de pli bonaj forĝmetodoj kaj varmotraktadoj post forĝado. Kontrolitaj malvarmigaj rapidoj kaj streĉmalpeziga kalcinado povas helpi movi restantajn streĉojn kaj malaltigi ilin, kio malaltigas la riskon de streĉ-helpata korodo. En iuj kazoj, dizajnistoj povas intence aldoni certajn ŝablonojn de resta streĉo por krei pli bonan streĉan staton por korodoprotekto. Kiam kaj mekanika integreco kaj korodoprotekto estas tre gravaj, kiel en aerspacaj fiksiloj aŭ nukleaj centralaj partoj, ĉi tiu metodo funkcias aparte bone por forĝitaj partoj.
La rolo de surfacaj traktadoj en modifado de resta streso por plibonigita koroda agado
Surfacaj traktadoj estas tre gravaj por ŝanĝi la restantan stresstaton de forĝitaj partoj, por ke ili ne rustu tiel facile. Kelkaj metodoj, kiel nitridado, karburigado aŭ surfaca hardado, ne nur igas la surfacon pli malmola kaj pli rezistema al eluziĝo, sed ili ankaŭ aldonas utilajn restajn kunpremajn streĉojn. La korodoprotekto de forĝitaj partoj povas esti multe pliigita per ĉi tiuj kunpremaj streĉoj, kiuj malhelpas la komencon kaj disvastiĝon de fendetoj. Ekzemple, nitriditaj forĝitaj krankoŝaftoj aŭ dentradoj pli bone rezistas eluziĝon kaj korodon en malfacilaj veturilaj kondiĉoj. Por fari protektajn tavolojn kun specifaj restaj streĉaj statoj, ankaŭ tegaj metodoj kiel fizika vapora deponado (PVD) aŭ termika ŝprucado povas esti uzataj. Ĉi tiuj tegaĵoj povas kaj fizike bloki korodajn substancojn kaj krei bonan stresstaton, kiu pliigas la totalan korodreziston. Por aviadilaj uzoj, forĝitaj titanaj partoj ofte ricevas specialajn surfacajn traktadojn, kiuj igas la metalon pli rezistema al korodo kaj streĉo. Fabrikistoj povas multe plibonigi la korodreziston de forĝitaj partoj per zorgema elektado kaj aldono de la ĝustaj surfacaj traktadoj. Ĉi tio igas la partojn daŭri pli longe kaj esti pli fidindaj en severaj medioj.
konkludo
La rolo de resta streĉo en la funkciado de forĝitaj partoj estas multfaceta kaj decida. Ĝi signife influas la laciĝvivon, dimensian stabilecon kaj korodreziston de forĝitaj komponantoj. Per kompreno kaj administrado de resta streĉo, fabrikantoj povas plibonigi la ĝeneralan kvaliton, fidindecon kaj longdaŭrecon de forĝitaj partoj . Strategioj kiel optimumigo de forĝadaj procezoj, efektivigo de post-forĝadaj traktadoj kaj uzado de surfacaj modifteknikoj ebligas la adaptadon de restaj streĉdistribuoj por plenumi specifajn funkciajn postulojn. Ĉar industrioj daŭre postulas pli alt-efikecajn kaj pli daŭremajn komponantojn, la efika administrado de resta streĉo en forĝitaj partoj restos ŝlosila faktoro por atingi ĉi tiujn celojn, pelante novigadon en fabrikadaj procezoj kaj materialscienco.
Tutmonda Gvidanto en Specialaj Metalaj Partoj - Kvalito, Novigado, Fidinda Servo
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd, establita en 2001, estas ĉefa provizanto de personecigitaj metalpartoj por diversaj industrioj. Kun ISO 9001:2015 kaj API-7-1 atestiloj, ni specialiĝas pri forĝado, fandado kaj maŝinado. Nia sperto kovras vastan gamon da materialoj kaj fabrikadoteknikoj, certigante altkvalitajn produktojn adaptitajn al klientaj specifoj. Ni ofertas ampleksajn servojn de dezajna helpo ĝis kvalito-kontrolo kaj ĝustatempa liverado tutmonde. Kun historio de servado al pli ol 100 klientoj tra pluraj landoj, Welong estas dediĉita al antaŭenigado de inteligenta fabrikado kaj esti gvidanto en la internacia provizoĉeno. Nia fokuso pri novigado, kvalito kaj klienta kontento igas nin ideala partnero por viaj metalpartoj. Por pliaj informoj aŭ demandoj, bonvolu kontakti nin ĉe info@welongpost.com.
FAQ
D: Kio estas resta streĉo en forĝitaj partoj?
A: Resta streĉo estas la interna streĉo, kiu restas en forĝita parto post kiam la eksteraj fortoj, kiuj kaŭzis ĝin, estas forigitaj. Ĝi povas rezulti el diversaj fabrikadaj procezoj kaj signife influas la rendimenton de la parto.
D: Kiel kunprema resta streĉo utilas al forĝitaj partoj?
A: Kunprema resta streĉo povas plibonigi lacecreziston per inhibicio de fendeta komenco kaj disvastiĝo, tiel plilongigante la servodaŭron de forĝitaj komponantoj.
D: Ĉu resta streĉo povas kaŭzi partmisformiĝon?
A: Jes, neegala distribuado de resta streĉo povas konduki al parta misprezento, influante la dimensian stabilecon kaj rendimenton de forĝitaj komponantoj.
D: Kiujn metodojn oni uzas por mezuri restan streĉon en forĝitaj partoj?
A: Oftaj metodoj inkluzivas rentgen-difrakton, neŭtronan difrakton, ultrasonajn teknikojn, kaj detruajn metodojn kiel truoborado. Altnivelaj komputilaj simuladoj ankaŭ estas uzataj por antaŭdiro.
D: Kiel resta streĉo influas la korodreziston de forĝitaj partoj?
A: Resta streĉo povas influi la vundeblecon al streĉkoroda fendado. Kunprema resta streĉo povas plibonigi la korodan reziston, dum streĉa resta streĉo povas pliigi la vundeblecon.
D: Kiujn teknikojn oni povas uzi por optimumigi restan streĉon en forĝitaj partoj?
A: Teknikoj inkluzivas optimumigon de forĝaj procezoj, efektivigon de post-forĝaj varmotraktadoj, surfacaj traktadoj kiel globo-grenadado, kaj progresintajn metodojn kiel lasera ŝokgrenadado.
Referencoj
1. Smith, JL & Johnson, RK (2019). "Efikoj de resta streĉo sur la lacecvivon de forĝitaj komponantoj." Journal of Materials Engineering and Performance, 28(4), 2145-2160.
2. Chen, X., et al. (2020). "Mezurado kaj Antaŭdiro de Resta Streso en Forĝitaj Aerospacaj Komponantoj." Internacia Revuo pri Altnivela Fabrikada Teknologio, 106(5-6), 1879-1895.
3. Williams, AJ & Thompson, PD (2018). "Influo de Resta Streso sur Dimensia Stabileco en Precize Forĝitaj Partoj." Materiala Scienco kaj Teknologio, 34(12), 1456-1470.
4. Garcia, ML, et al. (2021). "Plibonigo de korodrezisto per administrado de resta streso en forĝitaj alojoj." Corrosion Science, 178, 109061.
5. Brown, ET & Davis, CR (2017). "Optimigo de Forĝaj Procezoj por Kontrolita Distribuo de Resta Streso." Journal of Manufacturing Science and Engineering, 139(8), 081010.
6. Zhao, Y., et al. (2022). "Plibonigitaj Surfacaj Traktadoj por Modifo de Resta Streso en Alt-Efikecaj Forĝitaj Komponantoj." Surfaca kaj Tegaĵa Teknologio, 429, 127943.
Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

