La Paŝon post Paŝa Gvidilo al la Vakua Muldado-Procezo
La progresinta fabrikada metodo de vakua fandado ŝanĝis la manieron kiel altkvalitaj, komplikaj partoj kun multaj malgrandaj trajtoj estas fabrikataj. Ĉi tio permesas al organizoj rapide testi novajn ideojn, konfirmi inĝenierajn konceptojn kaj fabriki malgrandajn kvantojn da aroj sen la bezono investi en la multekostajn produktadajn ilojn necesajn en tradiciaj fabrikadaj metodoj.
Ankaŭ nomata "rezina gisado" aŭ "vakue helpata gisado". Ĝi duplikatas majstran modelon per silikonaj muldiloj kaj poliuretanaj rezinoj. La teknologio permesas al la fabrikanto fari produktojn kun fajnaj teksturoj, glataj surfacoj kaj unuforma dimensia precizeco forigante kaptitan aeron de la gisada procezo.
Kio estas Vakua Muldado? Produkt-ellaborantoj, inĝenieroj kaj fabrikantoj devas kompreni kiel funkcias vakua muldado por povi elekti la ĝustan produktoteknikon. Ĉi tiu gvidlibro kovras la tutan laborfluon de materiala elekto kaj muldilpreparado ĝis rezina muldado, hardado, finpolurado kaj kvalito-kontrolo.
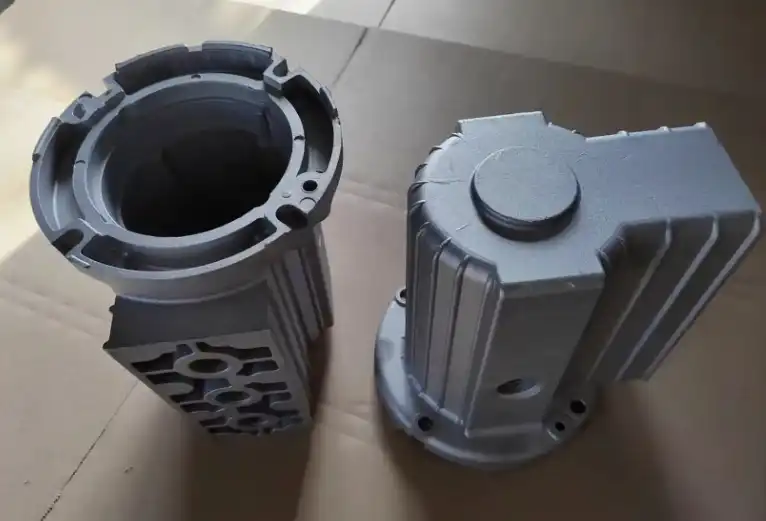
Kompreni Vakuan Gisadon kaj Ĝiajn Fabrikadajn Avantaĝojn
Vakua gisado estas duplikada proceduro uzanta silikonan muldilon de majstra modelo. Post kiam la muldilo estas preta, likva rezino estas verŝita aŭ injektita en la kavaĵon sub vakuo. Ĝi helpas forigi aervezikojn kaj certigas, ke la rezino fluas en komplikajn regionojn kiel malgrandajn detalojn, maldikajn murojn kaj teksturitajn surfacojn.
Unu el la grandaj avantaĝoj de ĉi tiu metodo estas, ke ĝi povas generi partojn tre similajn al injekt-mulditaj partoj. La finaj pecoj povas havi elstarajn mekanikajn kvalitojn, aspekton kaj funkcian rendimenton, kvankam ili estas plejparte uzataj por prototipoj kaj malgrand-voluma produktado.
Fabrikistoj kutime elektas vakuan fandadon kiam ili bezonas:
-
Prototipoj por funkcia produktotestado.
-
Malgrandaj aroj antaŭ grandskala produktado
-
Pluraj dezajnaj ripetoj dum la disvolviĝo
-
Kompleksaj partoj kun komplikaj surfacaj strukturoj
-
Kost-efikaj malmolaj prilaboraj solvoj
Ĉi tiu procezo povas esti pli kostefika por produktoj kun kompleksaj geometrioj ol CNC-maŝinado. Ĝi malaltigas antaŭajn prilaborajn kostojn kaj evoluigtempojn kompare kun injekta fandado.
Tamen, fidindaj rezultoj dependas tre de la ĝusta elekto de materialoj, ŝimdezajno, ekipaĵkontrolo kaj la scio de la fabrikanto.
Materialoj kaj Ekipaĵo Bezonataj por Vakua Gisado
La sukceso de fanda projekto dependas de la elekto de akcepteblaj materialoj kaj la preparado de la ĝusta fabrikadekipaĵo. La elekto de ĉiu komponanto, majstra modelo, silikona muldilo kaj fanda rezino rekte influos la kvaliton de la fina objekto.
Elektado de Taŭgaj Rezino- kaj Silikon-Materialoj
Elekti la ĝustan rezinon estas unu el la plej gravaj decidoj, kiujn vi faros en vakuuma fandado. Poliuretanaj rezinoj estas vaste uzataj, ĉar ili povas imiti plurajn ecojn de industriaj plastoj, kiel ekzemple rigideco, fleksebleco, efiko kaj varmorezisto.
Depende de la bezonoj de la apliko, haveblas diversaj rezinaj konsistoj. Ekzemple:
- Rigidaj poliuretanaj rezinoj taŭgas por enfermaĵoj kaj strukturaj prototipoj.
- Flekseblaj rezinoj estas uzataj por kaŭĉuk-similaj partoj kaj mol-tuŝaj produktoj.
- Optikaj partoj aŭ vidaj prototipoj estas faritaj el travideblaj polimeroj.
- Funkcia testo en ekstremaj kondiĉoj kun alttemperaturaj rezinoj.
Kiam la fabrikanto elektas rezinon, ĝi devas konsideri:
-
Mekanika fortopostuloj
-
Temperaturo funkcianta gamo
-
Rigardu la surfacon
-
Kemia rezisto
-
Atendataj kondiĉoj de servo
La silikona substanco por muldilfabrikado estas same kritika. Bonkvalita silikona kaŭĉuko devus esti tre fleksebla kaj rezistema al ŝiriĝo kaj konservi siajn dimensiojn. Bone elektita silikona muldilo povas reprodukti precizajn surfacajn trajtojn de la originala modelo kaj ebligi facilan malmuldadon post fandado.
Antaŭ ol la produktado komenciĝas, spertaj produktantoj tipe taksas la malmolecon de la silikono, la ŝrumpajn karakterizaĵojn kaj la antaŭviditan vivdaŭron de la ŝimo. Se oni uzas nedecan silikonon, la ŝimo povas trofrue difektiĝi, la proporcioj povas esti malĝustaj, aŭ la surfaco povas ne esti bone reproduktita.
Preparante la Majstran Modelon kaj Muldilan Dezajnon
La ĉefa modelo estas la bazo por la tuta vakua fandado , ĉar ĉiuj detaloj de la modelo estas reproduktitaj en la finitaj partoj.
La ĉefa modelo povas esti fabrikita per multaj fabrikadmetodoj, kiel ekzemple:
-
3-D presado
-
CNC-maŝinado estas fabrikada procezo en kiu antaŭprogramita komputila programaro diktas la movadon de fabrikaj iloj kaj ilian funkciadon.
-
Modelado permane
-
Aktuala produktada specimeno
La plej taŭga fabrikada procezo dependas de la dezirata precizeco, surfaca finpoluro, komplekseco de la dezajno kaj evoluiga stadio.
La ĉefa modelo devas esti konvene ekzamenita antaŭ ol komenciĝas la fabrikado de muldilo. Ĉiu fandita parto povas havi reproduktitajn surfacajn difektojn, gratvundojn aŭ dimensiajn malprecizaĵojn. Tial, la produktantoj ĝenerale efektivigas surfacan finpoluradon kaj dimensiajn inspektojn antaŭ la kreado de la silikona muldilo.
Zorgema planado ankaŭ necesas por muldildezajno. Ŝlosilaj dezajnaj konsideroj inkluzivas:
Fermaj Linioj
La apartiga linio estas la linio, kie la silikona muldilo estas apartigita post hardado. Bona lokigo reduktas videblajn markojn kaj faciligas la forigon de partoj.
Ventiloj kaj Pordegoj
Pordegoj direktas la fluon de rezino en la muldilan ĉambron, dum ellastruoj permesas al kaptita aero eskapi. Ĝusta poziciigo pliigas la plenigan kvaliton kaj evitas difektojn kiel vezikojn kaj nekompletajn plenigojn.
Malneta Angulo
Silikonaj muldiloj estas flekseblaj, tamen ĝustaj fleksoperspektivoj helpas protekti la muldilon kaj pretajn partojn dum malmuldado.
Bona muldilo pliigos ripeteblon kaj certigos, ke sinsekvaj gisadcikloj donos unuformajn rezultojn.
Instalo de Vakua Gisada Ekipaĵo
Akiri fidindajn rezultojn havas grandan efikon sur la ekipaĵon uzatan en produktado. Tipa aranĝo de vakuuma gisado konsistas el:
-
Vakuokesto
-
Rezina miksa sistemo
-
Hejtilo aŭ kuracilo
-
Iloj por lokado de ŝimoj
-
Mezurado kaj kvalito-inspektado-ekipaĵo
La vakua ĉambro suĉas la aeron el la rezinmiksaĵo kaj la muldila kavaĵo. Internaj kavaĵoj estas evitataj, kaj la surfaca kvalito de la finitaj partoj estas plibonigita.
Moderna ekipaĵo helpas produktantojn reguligi tiajn ŝlosilajn parametrojn kiel la jenajn:
-
Vakua premo.
-
Proporcio de miksado
-
Sengasiga tempo
-
Rezina temperaturo
-
Kondiĉoj de kuracado
Malgrandaj diferencoj en ĉi tiuj parametroj povus havi efikon sur la materialan rendimenton kaj dimensian precizecon, do ĝusta alĝustigo de la ekipaĵo estas kritika.
Certigu, ke la silikona muldilo estas pura, inspektita, kaj traktita per la taŭga malfiksigilo antaŭ verŝado. Tio helpas eviti rezinan adheron kaj permesas forigi la pretan parton sen difekti la muldilon.
Ankaŭ sekureco ĉe la laborejo estas esenca. Funkciigistoj devas porti adekvatan personan protektan ekipaĵon (PPE) kaj labori en bone ventolitaj areoj, laŭ rekomendoj pri rezina manipulado.
Kompleta Vakua Gisada Procezo Klarigita Paŝon post Paŝo
Paŝo 1: Kreado kaj Inspektado de la Majstra Modelo
La komenca paŝo en la procezo estas krei precizan ĉefan modelon. La dezajno de la fina produkto estas ĉi tiu modelo, kiu difinas la kvaliton de la silikona muldilo.
En ĉi tiu etapo la fabrikantoj koncentriĝas pri la jenaj:
-
"Dimensia precizeco"
-
Glateco de surfacoj
-
Trajtoj detaloj
-
Asembleaj Specifoj
Por prototipoj kiuj postulas bonegan vidan kvaliton, la ĉefa modelo povus esti plue finita. Polurado, tegaĵo aŭ surfactraktado povus plibonigi la aspekton de la finaj fanditaj partoj.
La dezajnon ankaŭ revizios sperta fabrikanto antaŭ la kreado de ŝimo. Frua identigo de eblaj problemoj kiel malfacilaj malmuldeblaj areoj, maldikaj muroj aŭ kompleksaj internaj strukturoj helpas eviti problemojn poste en la fabrikado.
Paŝo 2: Fabrikado de la Silikona Muldilo
Kiam la ĉefa modelo estas aprobita, la kreado de la silikona muldilo komenciĝas.
La ĉefa modelo estas metata en muldilujon, kaj likva silikona kaŭĉuko estas verŝita ĉirkaŭ ĝi. Post verŝado, la silikona substanco estas vakue sengasigita por forigi kaptitajn aervezikojn antaŭ ol hardi.
Post hardado, la silikona muldilo estas forigita de la majstra modelo. La fabrikita muldilo havas tre precizan kavaĵon, kiu povas rekrei la originalan dezajnon.
Dum fabrikado de muldiloj, specialistoj zorgeme kontrolas:
-
Surfaca kvalito de ŝimo
-
Kavaĵprecizeco
-
Aerklapoj
-
Elfaro de ŝimsigelado
La precizeco de la finaj pecoj rilate al la originala dezajno estos determinita per ĝuste farita silikona muldilo.
Paŝo 3: Miksado kaj Sengasigado de la Rezino
Kiam la silikona muldilo estas preparita, la sekva etapo de la vakua gisado estas la rezinpreparado. Plej multaj fandadaj ingrediencoj estas haveblaj kiel dukomponentaj solvaĵoj, kiuj devas esti precize miksitaj antaŭ uzo.
La rezinaj komponantoj estu miksitaj laŭ la proporcio indikita de la fabrikanto. Mismezuroj povas influi la hardan rendimenton, mekanikan forton, surfacan aspekton kaj dimensian stabilecon.
En la miksadprocezo, produktantoj ofte konsideras multajn gravajn faktorojn:
-
Preciza mezurado de konsistigaĵoj
-
Unuforma miksa propreco
-
Kontrolita miksrapideco
-
Malhelpo de troa enlaso de aero
La rezino estas miksita kaj poste sengasigita. Mekanika miksado povas facile kapti aervezikojn en la materialo, kaj se ili ĉeestas en la finitaj pecoj, ili povus kaŭzi vidajn difektojn aŭ internajn problemojn.
Vakua sengasigado reduktas la aerpremon en la rezino, tiel ke ĉiuj ĉeestantaj aervezikoj disetendiĝos kaj leviĝos al la surfaco, kie ili povas esti eliminitaj. La daŭro kaj forto de la sengasigado dependas de variabloj kiel la jenaj:
-
Viskozeco de rezino
-
Partaj dimensioj
-
Komplekseco de ŝimo
-
Bezonata surfaca kvalito
Bonaj fabrikantoj scias kiel balanci la vakuonivelojn kaj la proceztempon. Iuj materialoj povas ŝaŭmi kiam troeksponitaj al vakuo aŭ esti sub-sengasigitaj kaj ne sukcesas forigi ĉiujn vezikojn.
Ĝusta preparado de la rezino estas unu el la plej signifaj parametroj, kiuj influas la finan kvaliton de vakuum-fanditaj komponantoj.
Paŝo 4: Vakua Plenigado kaj Rezina Kuracado
La rezino estas miksita kaj sengasigita. La rezino estas verŝita en la kavaĵon de la silikona muldilo.
Dum la plenigo, la rezino devas flui tra la kanaloj de la muldilo kaj al ĉiu specifa loko glate. La rapideco kaj direkto de verŝado ofte estas kontrolitaj de la fabrikantoj por eviti turbulencon kaj malhelpi aeron kaptiĝi.
Poste la muldilo estas metita en vakuokameron. La vakuopremo helpas forigi ajnan aeron, kiu restas en la muldila kavaĵo, kaj ebligas plenan penetron de la rezino en fajnajn detalojn.
Ĉi tiu paŝo estas aparte kritika por partoj kun la jenaj:
-
Maldikaj muroj.
-
profundaj fosaĵoj
-
Malgrandaj malfermaĵoj
-
Teksturoj de Kompleksaj Surfacoj
Kontrolo de vakua nivelo kaj tempo devus esti zorgema. Vi volas forigi aeron, kiun vi ne volas, sed ne tiom da ekspansio aŭ malstabileco en la materialo.
La muldilo poste iras al la hardanta paŝo post kiam ĝi estas plenigita. Depende de la formulo, hardado povas esti farita je ĉirkaŭa temperaturo aŭ en forno kun kontrolita temperaturo.
Kuraci malsanojn, kiuj efikas sur:
-
Fina malmoleco Forto, surfacofinpoluro
-
Dimensia precizeco
La fabrikantoj estas konsilataj sekvi la proponitan hardiĝtempon de la rezinprovizanto por atingi stabilan materialan rendimenton.
Paŝo 5: Malmuldado kaj Surfaca Finpoluro
Post hardado, la fandita peco povas esti elprenita el la silikona muldilo. Oni devas esti singarda en ĉi tiu etapo, ĉar tro da forto povas damaĝi la parton aŭ la muldilon.
Post kiam la parto estas malmuldita, fakuloj inspektas ĝin por:
-
Surfacaj difektoj
-
flash
-
Dimensia precizeco
-
Kohera koloro
-
Struktura solideco
eltondi
Troa gluo ĉirkaŭ pordegoj, ventoliloj aŭ apartiglinioj estas forigita por pura aspekto.
Ŝlifu kaj poluru
Surfaca traktado povas igi la objekton pli glata kaj preta por pentrado aŭ tegado.
Pentrado kaj Surfacaj Tegaĵoj
Fabrikistoj povas trakti vidajn prototipojn per koloroj, teksturoj aŭ protektaj tegaĵoj por simuli la aspekton de la finaj produktoj.
Muntado kaj Sekundara Maŝinado
Iuj partoj povus bezoni plian maŝinadon, enmeton aŭ muntadon antaŭ la fina livero.
La finpolura proceduro estas profesia kaj kovras funkciajn kaj vidajn postulojn de prototipaj kaj malgrandkvantaj partoj.
Oftaj Defioj de Vakua Gisado kaj Metodoj de Kvalitkontrolo
Kvankam vakua gisado ofertas multajn avantaĝojn, fabrikantoj devas zorge kontroli ĉiun etapon por eviti produktadajn problemojn.
Aervezikoj kaj Internaj Malplenoj
Aerkaptado estas unu el la plej oftaj problemoj. Ĝi povas okazi pro:
-
Malĝusta rezinmiksado
-
Malbona ŝimventodezajno
-
Nesufiĉa vakua traktado
-
Malĝustaj verŝaj teknikoj
Solvoj inkluzivas plibonigi la dezajnon de ŝimoj, optimumigi vakuajn parametrojn kaj kontroli la procedurojn de rezina preparado.
Dimensia Vario
Malgrandaj dimensiaj ŝanĝoj povas okazi pro:
-
Silikona ŝimŝrumpado
-
Rezina kurackonduto
-
Temperaturaj ŝanĝoj
-
Malĝustaj procezaj agordoj
Por konservi precizecon, fabrikantoj devus konsideri materialan ŝrumpadon dum muldilo-dezajno kaj plenumi dimensiajn inspektojn post gisado.
Surfacaj Difektoj
Surfacaj problemoj kiel nekompletaj detaloj, malglataj areoj aŭ videblaj markoj povas rezulti el:
-
Malbona majstra modelkvalito
-
Poluitaj ŝimoj
-
Malĝusta apliko de liberiga agento
-
Problemoj pri materiala kongrueco
Regula inspektado de muldiloj kaj materialoj helpas konservi konstantan produktadkvaliton.
Muldila Vivo kaj Ripeteblo
Silikonaj muldiloj estas desegnitaj por pluraj gisaj cikloj, sed ilia vivdaŭro dependas de la jenaj:
-
Muldilkomplekseco
-
Rezina tipo
-
Malmuldaj metodoj
-
Praktikoj pri bontenado
Spertaj fabrikantoj monitoras la staton de la ŝimo dum la tuta produktado por konservi konstantan partkvaliton.
Kvalitkontrolaj proceduroj povas inkluzivi la jenajn:
-
Inspekto vida
-
Dimensia mezurado
-
Materiala konfirmo
-
Funkcia testado
-
Klienta specifo-revizio
Ĉi tiuj paŝoj helpas certigi, ke ĉiu preta komponanto plenumas la postulatajn normojn.
Aplikoj de Vakua Gisado en Malsamaj Industrioj
Vakua gisado estas vaste uzata en industrioj, kiuj postulas precizajn prototipojn kaj flekseblajn malalt-kvantajn produktadsolvojn.
Automotive Industry
Aŭtomobilaj kompanioj uzas ĉi tiun procezon por:
-
Internaj komponentaj prototipoj
-
Instrumentpanelaj modeloj
-
Funkciaj testaj partoj
-
Dezajnaj validigaj specimenoj
Ĝi permesas al inĝenieroj taksi la efikecon de produktoj antaŭ ol investi en grandskalajn ilojn.
konsumanto Elektroniko
Por elektronikaj produktoj, vakua gisado helpas fabrikantojn krei:
-
Aparataj loĝejoj
-
Protektaj kovriloj
-
Produktaj aspektaj modeloj
-
Ergonomiaj testaj specimenoj
La procezo povas reprodukti kompleksajn formojn kaj altkvalitajn surfacajn finpolurojn necesajn por konsumvaroj.
Medicinaj kaj Sanservaj Produktoj
Fabrikistoj de medicina ekipaĵo ofte uzas prototipojn dum produkta disvolviĝo. Vakua gisado subtenas la produktadon de:
-
Ekipaĵaj enfermaĵoj
-
Testante modelojn
-
Specialaj komponantoj
Ĉar prototipoj povas proksime kongrui kun finaj dezajnoj, inĝenieroj povas taksi uzeblecon kaj funkciecon antaŭ produktado.
Industria Ekipaĵo kaj Inĝenieraj Aplikoj
Fabrikistoj ankaŭ uzas vakuan fandadon por:
-
Prototipoj de maŝinkomponentoj
-
Specialaj industriaj partoj
-
Malgrand-volumenaj anstataŭigaj komponantoj
Ĉi tiu aliro reduktas evoluigajn kostojn samtempe permesante al inĝenieroj testi dezajnojn sub realismaj kondiĉoj.
Kial Elekti Spertan Vakuo-Gandfabrikiston?
Elekti la ĝustan fabrikadan partneron estas esenca por atingi koherajn rezultojn. Kapabla provizanto devus provizi pli ol nur bazajn fandajn servojn.
Gravaj faktoroj inkluzivas:
-
Inĝeniera subteno dum dezajna revizio
-
Profesiaj muldil-faraj kapabloj
-
Materiala elekta gvido
-
Striktaj kvalitkontrolaj proceduroj
-
Fleksebla produktadkapacito
Sperta fabrikanto povas identigi eblajn problemojn antaŭ ol la produktado komenciĝas kaj rekomendi plibonigojn, kiuj reduktas kostojn kaj mallongigas la disvolvan tempon.
Por kompanioj, kiuj bezonas personecigitajn metalajn partojn kaj prototipajn fabrikadajn solvojn, Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd. provizas ampleksan fabrikadan subtenon.
Establita en 2001, Welong funkcias laŭ la kvalit-administradaj sistemoj ISO 9001:2015 kaj API-7-1. La kompanio specialiĝas pri personecigitaj fabrikadaj solvoj, inkluzive de forĝado, sablogisado, investgisado, centrifuga gisado kaj maŝinado.
Kun sperto pri laborado kun materialoj kiel gisfero, ŝtalo, rustorezista ŝtalo, aluminio, kupro, zinko kaj diversaj alojoj, Welong subtenas klientojn de komenca dezajna konsultado tra produktado kaj liverado.
Ĝia tutmonda klienta reto kovras pli ol 20 landojn, provizante solvojn centritajn sur produktaj specifoj, akcepteblaj prezoj, fidinda pakado kaj ĝustatempa liverado.
konkludo
Kompreni la kompletan procezon de vakua fandado helpas fabrikantojn, inĝenierojn kaj produkt-ellaborantojn fari pli bonajn decidojn dum elektado de produktadmetodo. De la preparado de la majstra modelo kaj la fabrikado de silikona muldilo ĝis la rezinmiksado, vakua plenigo, hardado kaj finpolurado, ĉiu etapo rekte influas la kvaliton de la finaj komponantoj.
La ĉefa avantaĝo de ĉi tiu teknologio estas ĝia kapablo produkti precizajn, detalajn kaj kostefikajn partojn sen la alta investo bezonata por tradiciaj produktadaj iloj. Kiam ĝi estas ĝuste administrata, vakua gisado povas liveri bonegan surfackvaliton, fidindan funkciadon kaj rapidajn evoluigajn ciklojn por prototipoj kaj malgrandaj produktadserioj.
Sukcesaj rezultoj dependas de elekto de taŭgaj materialoj, dizajnado de efikaj muldiloj, konservado de preciza procezkontrolo, kaj kunlaboro kun sperta fabrikada partnero. Ĉar produkta disvolviĝo daŭre postulas pli rapidan ripeton kaj pli flekseblajn produktadajn solvojn, vakua gisado restos grava fabrikada metodo por industrioj postulantaj altkvalitajn personecigitajn partojn.
Por kompanioj serĉantaj profesian subtenon por prototipoj kaj fabrikado, Shaanxi Welong Int'l Supply Chain Mgt. Co., Ltd. kombinas inĝenieran sperton kun progresintaj fabrikadaj kapabloj por helpi klientojn transformi konceptojn en fidindajn produktojn. De la materiala elekto ĝis la fina produktado, Welong provizas integrajn solvojn desegnitajn por plenumi postulemajn industriajn postulojn. Por pliaj informoj aŭ demandoj, bonvolu kontakti ilin ĉe info@welongpost.com.
FAQ
1: Kiuj estas la ĉefaj avantaĝoj de vakua gisado super aliaj fabrikadaj procezoj?
Vakua gisado ofertas altan detalprecizecon, bonegan surfacan finpoluron, malaltajn prilaborajn kostojn por malgrandaj produktadserioj, kaj la kapablon produkti kompleksajn geometriojn kun minimuma post-prilaborado.
2: Kiom longe daŭras tipa vakua gisado de komenco ĝis fino?
La daŭro povas varii depende de la komplekseco kaj grandeco de la parto, sed tipe varias de kelkaj horoj ĝis pluraj tagoj, inkluzive de muldilo-kreado, gisado kaj hardado.
3: Kiujn materialojn oni povas uzi en vakua gisado?
Vakua gisado ĉefe uzas poliuretanajn rezinojn, kiuj povas simuli diversajn termoplastojn. La elekto de materialo dependas de la dezirataj ecoj de la fina produkto.
4: Kiom da partoj povas esti produktitaj el unu silikona muldilo en vakuuma gisado?
Altkvalita silikona muldilo povas tipe produkti 20-25 partojn antaŭ ol degenero influas la partkvaliton, kvankam tio povas varii laŭ la partkomplekseco kaj muldildezajno.
Referencoj
1. Johnson, A. (2019). "Progresoj en Vakua Muldado-Teknologio por Rapida Prototipado." Journal of Manufacturing Processes, 35(2), 112-125.
2. Smith, B., & Brown, C. (2020). "Kompara Analizo de Silikonaj Muldmaterialoj en Vakuumaj Muldaj Aplikoj." Materials Science and Engineering, 45(3), 301-315.
3. Lee, K., et al. (2018). "Optimigo de Vakuaj Muldaj Parametroj por Plibonigita Surfaca Kvalito." Internacia Revuo pri Preciza Inĝenierarto kaj Fabrikado, 19(7), 1023-1035.
4. Wilson, D. (2021). "La Rolo de Vakua Muldado en Modernaj Produktevoluigaj Cikloj." Produkta Dezajno kaj Evoluigo, 12(4), 78-92.
5. Chen, H., & Wang, Y. (2017). "Strategioj por Materiala Selektado por Vakue-Ganditaj Poliuretanaj Partoj." Polymers and Polymer Composites, 25(6), 411-424.
6. Thompson, R. (2022). "Industrio 4.0 kaj la Estonteco de Vakuaj Muldaj Teknologioj." Advanced Manufacturing Technology, 30(2), 155-168.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

