Kompreni Renversan Forĝadon en Fabrikado de Aluminiaj Partoj
Renversita forĝado estas metalforma procezo, en kiu varmigita aŭ konvene kondiĉigita peco estas kunpremita laŭlonge de sia longo, kaŭzante la materialon flui eksteren kaj pligrandigi sian transversan sekcan areon. Por aluminiaj komponantoj, ĉi tiu metodo povas provizi utilan kombinaĵon de materiala utiligo, dimensia kontrolo kaj mekanika agado kiam la geometrio de la parto kaj alojo taŭgas por la procezo. En praktika fabrikado, renversita forĝado ofte estas konsiderata por komponantoj, kiuj bezonas plian materialon ĉirkaŭ specifa sekcio, kiel ekzemple kapoj, bossoj, ŝaftoj, fiksiloj-rilataj trajtoj kaj aliaj partoj kun loke pliigita diametro. Anstataŭ forigi plejparton de la troa materialo per maŝinado, la forĝa procezo movas la ekzistantan materialon en la bezonatan formon. Ĉi tiu distingo gravas kiam oni taksas aluminian forĝadon por produktado. La valoro de renversita forĝado ne estas simple, ke aluminio povas esti formita sub premo. La procezo ankaŭ devas esti kongruigita kun la alojo, peco-dimensioj, forĝa temperaturo, deformada sekvenco, prilaborado kaj posta varmotraktado. Kiam ĉi tiuj variabloj estas konvene kontrolitaj, renversita forĝado povas produkti ripeteblajn komponantojn por aplikoj kie pezo, forto, dimensia konsistenco kaj produktada efikeco ĉiuj gravas.
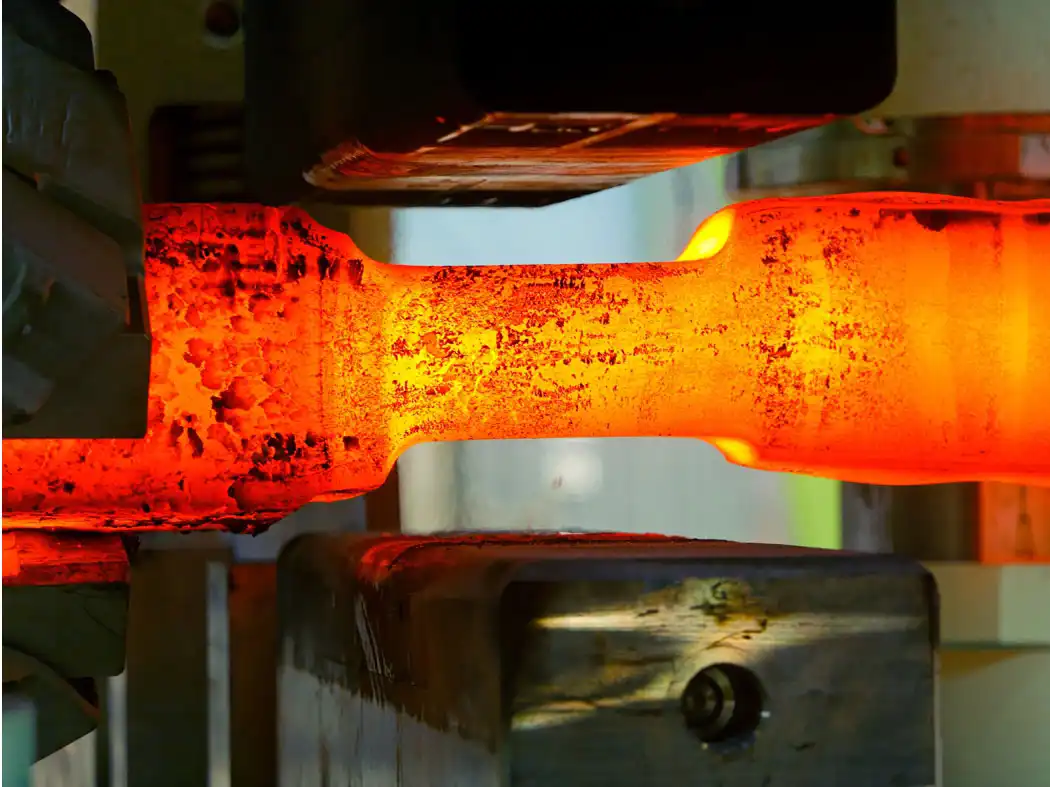
Kiel Funkcias Renversita Forĝado en Produktado de Aluminiaj Komponentoj?
La baza principo de renversita forĝado estas simpla: oni metas stangon inter ŝimojn kaj dispremas ĝin en la aksa direkto. Dum ĝi mallongiĝas, ĝia materialo fluas flanken, kaj la transversa sekca areo pligrandiĝas. La fina formo dependas de la komenca stango, la ŝimgeometrio, la kvanto de deformado, la frotado, la temperaturo, kaj la nombro de forĝadprocezoj.
Por aluminiaj alojoj, la procezfenestro devas esti determinita surbaze de la individuaj alojaj kaj temperaj postuloj. Aluminio karakteriziĝas per malalta denseco kaj bona formeblo; tamen, ĝia deformada konduto estas forte influita de temperaturo kaj aloja konsisto. Kio funkcias por unu aluminia alojo eble ne taŭgas por alia.
La komenca peco ankaŭ gravas. La konsistenco de la plenigaĵo de la ŝimo dependas de la diametro, longo, surfaca stato kaj interna kvalito de la materialo. Se la komenca geometrio estas malbone elektita, povas rezulti tro da bareliĝo, faldado, aŭ subplenigaĵo aŭ neegala deformado. Do, en produktado, inĝenieroj povas sekve uzi preformojn aŭ multajn forĝajn stadiojn anstataŭ provi atingi la tutan formon en unu operacio.
Ĉi tio estas aparte avantaĝa en renversita forĝado, kie ekzistas lokigita areo de parto kiu postulas plian materialon. Anstataŭ tranĉi la sekcion el pli granda stango, forĝado povas redistribui la materialon de la lokaĵo antaŭ la fina maŝinado.
Kial Aluminiaj Partoj Profitiĝas de Renversita Forĝado?
Plibonigita Materiala Distribuo kaj Mekanika Elfaro
Unu kialo, kial fabrikantoj esploras renversitan forĝadon, estas ke la materiala strukturo ŝanĝiĝas per plasta deformado. La aluminio ne nur estas hakita laŭ formo dum forĝado, sed estas deformata laŭ kontrolita maniero. Tio povas konduki al pli favora grenfluo kaj malpli da maŝinado por atingi la bazan komponentan formon, depende de la alojo kaj procezaj kondiĉoj.
Grenfluo estas aparte kritika kiam la orientiĝo de la forĝita strukturo estas laŭ signifaj ŝarĝitineroj en la fina komponanto. Tamen, la tiel akiritaj kvalitoj ne devus esti diritaj kiel superaj en ĉiuj direktoj aŭtomate. Forĝado produktas teksturon kaj direktan konduton, kaj la forĝadprocezo devas esti planita ĉirkaŭ la faktaj ŝarĝcirkonstancoj de la parto.
La finfina mekanika funkciado ankaŭ dependas de estonta varmotraktado se la specifa aluminia alojo estas varmotraktebla. Solvaĵa traktado, malvarmigo kaj maljuniĝo povas esti uzataj en la produktadmetodo por taŭgaj alojoj. La forĝa operacio tamen devas esti rigardata kiel unu paŝo en pli kompleksa serio de material-prilaboraj paŝoj kaj ne kiel sendependa operacio.
Pli bona uzo de materialo kaj reduktita maŝinado
La renversita forĝado ankaŭ plibonigas la utiligon de la materialo, ĉar la procezo formas la proksimuman geometrion antaŭ la maŝinado. Ĉi tio valoras por partoj kie multe da materialo devus esti forigita de stango.
Ekzemple, kiam parto havas pli grandan kapon aŭ ŝultron ol la ĉefa ŝaftosekcio, la uzo de konstanta diametro de stango povus kaŭzi grandegan kvanton da maŝinprilabora malŝparo. En renversita operacio, materialo povas esti movita al la pli granda sekcio bezonata antaŭ ol la parto komencas finpretigajn procezojn.
Tio ne signifas, ke ĉiu forĝita komponanto estas esence preskaŭ tute perfekta. Multaj aluminiaj forĝaĵoj ankoraŭ postulas turnadon, frezadon, boradon, mueladon aŭ aliajn finajn procedurojn. Praktike, forĝado povas malaltigi la kvanton da materialo forigita en tiuj agadoj.
La efiko povas esti konsiderinda en grandkvanta produktado. Pli konkurenciva kosto por produkto atingeblas per uzado de pli mallonga maŝinadotempo, malpli da krudmateriala malŝparo, kaj pli mallongaj finaj cikloj.
Konsekvenca Produktado por Ripetataj Komponantoj
Renversita forĝado ankaŭ estas dezirinda kiam la sama komponanto devas esti fabrikita denove kaj denove. Post kiam la grandeco de la lokbloko, la geometrio de la forĝado, la sekvenco de la forĝado, la temperaturfenestro kaj la inspektaj postuloj estas validigitaj, la procezo povas esti normigita por produktado.
Ĉi tiu speco de ripeteblo estas aparte valora por industriaj aĉetantoj, kiuj bezonas, ke la samaj dimensioj estu ripetataj aro post aro. Ĝi ankaŭ igas la dokumentadon de procezoj esenca. Sperta provizanto de aluminio-forĝado devas povi provizi produktadan aron kun materialaj specifoj, forĝada vojo, varmotraktado, inspektaj registroj kaj finaj dimensioj.
Kio Okazas al la Aluminia Mikrostrukturo Dum Forĝado?
Grenfluo, Deformado, kaj Rekristaliĝo
La mikrostrukturo de aluminia alojo dependas de la kvanto kaj temperaturo de deformado. Plasta streĉo en renversita forĝado ŝanĝas la nunan grenostrukturon kaj kaŭzas dislokigojn en la materialo. Reakiraj kaj rekristaliĝaj mekanismoj povas okazi sub adekvataj temperaturo- kaj deformadkondiĉoj.
Dinamika rekristaliĝo ne okazas en ĉiuj forĝaj operacioj de aluminio. Ĝia okazo kaj signifo dependas de variabloj kiel la konsisto de la alojo, la komenca grenostrukturo, la deforma temperaturo, la streĉrapideco kaj la akumulita streĉiĝo. En iuj prilaboraj procezoj, la reakiro aŭ postforĝa rekristaliĝo povas esti pli kritika.
La praktika celo ne estas generi la plej malgrandajn fareblajn grajnojn. Prefere, la produktanto devas establi mikrostrukturon taŭgan por la alojo kaj la celita celo. Nedeziratajn fluktuojn ene de la komponanto povas kaŭzi nekontrolita malvarmiĝo, maltaŭgaj termikaj kondiĉoj aŭ troa deformado.
Tial la mikrostruktura taksado povus esti parto de la proceza disvolviĝo aŭ kvalifiko, precipe por partoj kun severaj mekanikaj postuloj.
Teksturo kaj Direktaj Ecoj
Plasta deformado de aluminiaj alojoj dum aluminioforĝado ankaŭ povas konduki al kristalografia teksturo. Kelkaj kristalografiaj orientiĝoj povas fariĝi pli favoraj kun rotacio kaj deformado de grajnoj. La deformad-induktita teksturo povas influi la mekanikan konduton en multaj direktoj.
Ĉi tio gravas kiam forĝita objekto estas sub direktita ŝarĝo. Inĝenieroj ne supozu, ke ĉiuj atributoj estas samaj en ĉiuj direktoj, sed taksu la rilaton inter la forĝa direkto kaj la servaj ŝarĝoj.
La geometrio kaj la sinsekvo de deformado de la ŝablonaĵo povas influi la materialfluon kaj la finan teksturon. En produktado, kontrolo de ĉi tiuj faktoroj permesas al fabrikantoj konservi koheran ligon inter la geometrio de la parto kaj la strukturo de la materialo.
Precipitaĵo kaj Varmotraktado
Kiam oni manipulas varmotrakteblajn aluminiajn alojojn, oni devas konsideri forĝadon kaj varmotraktadon kune. La forĝa operacio influas la distribuon de alojaj elementoj kaj la komencan staton por plia precipitaĵtraktado.
La solvaĵa traktado sekvata de malvarmigo kaj artefarita maljuniĝo povas esti la varmotraktada proceduro uzata post forĝado. La preciza ciklo dependas de la alojo kaj la dezirata stato. Netaŭga termika administrado por la bezonata mikrostrukturo kondukos al pli malbonaj mekanikaj karakterizaĵoj.
Tial la specifoj de aluminio-forĝita parto ne devas ĉesi je dimensioj. Materiala grado, stato, varmotraktada kondiĉo, mekanikaj specifoj kaj inspektaj normoj eble ĉiuj devos esti determinitaj antaŭ ol komenciĝas la fabrikado.
Kiuj Procezaj Parametroj Kontrolas la Kvaliton de Malkonvinkita Forĝado?
Forĝa Temperaturo kaj Termika Homogeneco
Temperaturo estas unu el la plej gravaj variabloj en renversita forĝado de aluminio. La ĝusta forĝa periodo dependas de la alojo, la stato de la peco, la geometrio kaj la deformada horaro. Se varmigita ekster la taŭga intervalo, la flua konduto de la materialo povas esti ŝanĝita kaj la ŝanco de surfacaj aŭ internaj difektoj pliiĝas.
Unuforma varmigo ne estas malpli grava. Se la surfaco kaj kerno de peco havas grandan temperaturdiferencon, tiam la peco eble ne deformiĝos unuforme. Lokaj ŝanĝoj en la flua streĉo povas influi la ŝtamplenigon kaj la finajn dimensiojn.
Ankaŭ, la temperaturo de la prilaborado devus esti konsiderata, ĉar ĝi povus ĉerpi varmon de la laborpeco dum formado. Tial, la fabrikantoj bezonas reguligitan hejtadteknikon en produktado anstataŭ la nominala forntemperaturo.
Proceza kvalifiko devus impliki temperaturmezuradon, fornokalibradon, translokigan tempon kaj malvarmigajn kondiĉojn. Registritaj procezaj datumoj povus esti decida indiko por kritikaj partoj, ke la forĝada itinero ankoraŭ estas ene de la permesita funkciiga periodo.
Trostreĉiĝofteco kaj Totala Deformado
Deformado montras al ni kiom rapide la materialo ŝanĝas formon, kaj totala deformado montras al ni kiom multe la peco ŝanĝas formon. Ambaŭ influas la materialfluon, la forĝan ŝarĝon, varmogeneradon kaj mikrostrukturan disvolviĝon.
Pli alta deformado-rapideco povas pliigi la fluan streĉon kaj produkti pli da varmo pro plasta deformado. Depende de la alojo kaj temperaturo, tio povus influi la lokajn forĝajn kondiĉojn. Tro forta formado povas eble pliigi maŝinajn ŝarĝojn aŭ malfaciligi la manipuladon de materiala fluo.
La ĝenerala redukto devas esti elektita laŭ la bezonata formo kaj materiala reago. Pli da distordo ne ĉiam estas pli bona. La metodo devus oferti adekvatan materialan fluon por atingi la specifitan strukturon kaj geometrion sen generado de troaj forĝaj ŝarĝoj aŭ difektoj.
Tiuj variabloj estas ĝenerale establitaj per procezprovoj, teknikaj kalkuloj, kaj, kie taŭge, formadsimulado por aluminia forĝada produktadhoraro.
Frikcio, Lubrikado, kaj Die Geometrio
La flukonduto de la aluminio dum refraktado estas influita de la frotado inter la peco kaj la stampo. Se la frotado estas troa aŭ malbone reguligita, la materialo povas distordiĝi neegale kaj montri severan bareliĝon. Lubrikado povas helpi reguligi la frotadon kaj redukti algluiĝon aŭ troan ileluziĝon.
La lubrikaĵo mem devas esti kongrua kun la produktadmetodo kaj la forĝa temperaturo. Aplika homogeneco estas kritika, ĉar diferencoj en lubrikaĵa kovro povas tradukiĝi en diferencojn en materialfluo.
La geometrio ankaŭ estas grava. La maniero kiel la materialo plenigas la ilaron estas influita de la radiusoj de la fileo, transiraj areoj, kavaĵaj dimensioj, la deklivo kiam konvene, kaj la disiga dezajno. Akraj transiroj pliigas lokajn streĉkoncentriĝojn, dum malbone konstruitaj kavaĵoj kondukas al subplenigo aŭ faldado.
Tiujn kondiĉojn oni povas taksi antaŭ la fabrikado de produktadaj iloj per komputil-helpata inĝenierado kaj finia elementa analizo. Simulado ne anstataŭas fizikan validigon, sed ĝi povas helpi inĝenierojn identigi eblajn plenigajn problemojn kaj optimumigi la forĝan sekvencon en pli frua stadio de disvolviĝo.
Kiuj partoj taŭgas por renversita forĝado?
Renversita forĝado estas plej taŭga por geometrioj, en kiuj la bezonata materiala distribuo povas esti atingita per aksa kunpremo kaj laterala fluo. Komponantoj kun loke pligrandigitaj sekcioj estas oftaj kandidatoj, ĉar la procezo nature movas materialon al la areoj, kiuj bezonas plian transversan sekcan areon.
Ekzemploj povas inkluzivi ŝaftojn kun pligrandigitaj finoj, kapajn komponantojn, stiftojn, konektilojn, kuplad-rilatajn komponantojn, kaj aliajn industriajn partojn kun taŭgaj akssimetriaj aŭ preskaŭ-akssimetriaj trajtoj. La preciza taŭgeco dependas de la alojo, dimensioj, toleremoj, produktadkvanto, kaj postaj maŝinadpostuloj.
La geometrio de la parto devus esti reviziita antaŭ ol la prilaborado estas desegnita. Komponanto kun tre alta proporcio inter longo kaj diametro, subitaj transiroj aŭ kompleksaj ne-akssimetriaj trajtoj povas postuli malsaman forĝadsekvencon aŭ alian fabrikadprocezon.
Ankaŭ tie inĝeniera subteno povas krei mezureblan diferencon. Provizanto, kiu revizias la desegnon antaŭ ol oferti, povas identigi ĉu la proponita grandeco de peco, forĝa direkto, disiga aranĝo kaj maŝinada aldonaĵo estas praktikaj.
Kiel Fabrikistoj Devus Kontroli Kvaliton en Aluminia Forĝado?
Kvalitkontrolo devus komenciĝi antaŭ la unua forĝa operacio. Materialaj atestiloj devus konfirmi la specifitan alojon kaj komencan staton, dum inspektado de alvenanta materialo povas helpi kontroli dimensiojn kaj surfacan staton.
Dum produktado, fabrikantoj povas monitori ŝlosilajn parametrojn kiel varmigtemperaturo, translokiga tempo, forĝa sekvenco, ŝimkondiĉo kaj finaj dimensioj. Depende de la apliko, mekanika testado, malmolecotestado, metalografia ekzameno, dimensia inspektado aŭ nedetrua testado ankaŭ povas esti necesaj.
Spurebleco estas aparte grava por industriaj komponantoj liveritaj laŭ aroj. Materialaj varmonumeroj, forĝadaj registroj, varmotraktado-informoj, inspektaj rezultoj kaj fina inspekta dokumentado devus esti ligitaj kie la klienta specifo tion postulas.
Kapabla provizanto ankaŭ devus kompreni, ke kvalito ne limiĝas al pasado de fina dimensia inspektado. Stabila procezkontrolo estas pli valora ol malkovri problemojn post kiam aro jam estas produktita.
Kiel elekti provizanton de aluminio-forĝado?
Elekti provizanton de forĝado de aluminio postulas pli ol nur kompari unuoprezojn. Aĉetantoj devus taksi ĉu la fabrikanto havas la ekipaĵon, inĝenieran kapablon, sperton pri iloj, inspektajn rimedojn kaj produktokapaciton bezonatajn por la komponanto.
La provizanto devus povi diskuti la aluminian alojon, forĝan metodon, la dimensiojn de la peco, la dezajnon de la ŝimo, la varmotraktadon, la maŝinprilaboran aldonaĵon kaj la inspektajn postulojn praktike. Klara komunikado dum la revizio de desegnaĵoj povas malhelpi multekostajn ŝanĝojn de iloj poste.
Por forĝado de aluminio laŭ mendo, ankaŭ utilas konfirmi kiel la provizanto administras prototipojn kaj produktadtransiron. Fidinda procezo devus permesi la taksadon de la unuaj specimenoj antaŭ plenskala fabrikado, kun dimensiaj kaj materialaj datumoj uzataj por konfirmi la produktadvojon.
Ĉe Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd., oni povas produkti laŭmendajn metalajn komponantojn per forĝado, fandado kaj maŝinado laŭ la projektaj postuloj. Kun ISO 9001:2015 kaj API-7-1 atestadoj, la kompanio subtenas klientojn pri inĝeniera kunordigo, produktadadministrado, kvalito-kontrolo kaj internacia liverado.
Por aĉetantoj, kiuj akiras laŭmende forĝitajn aluminiajn komponantojn, ĉi tiu integra aliro povas simpligi la transiron de desegnaĵa revizio ĝis finitaj partoj. Materiala elekto, forĝado, maŝinado, inspektado kaj liverado povas esti kunordigitaj kiel parto de la sama provizoĉeno anstataŭ esti administrataj kiel malkonektitaj etapoj.
konkludo
Renversita forĝado estas praktika fabrikada opcio por aluminio-komponantoj, kiuj postulas kontrolitan materialan redistribuon, ripeteblan geometrion kaj efikan uzon de kruda materialo. Kunpremante peco da peco laŭ ĝia akso, la procezo povas movi materialon al pli grandaj sekcioj, samtempe reduktante la kvanton da materialo, kiu poste devas esti forigita per maŝinado.
La fina funkciado de renversite forĝita komponanto dependas de multe pli ol la formada operacio mem. La elekto de aluminia alojo, la stato de la peco, la forĝa temperaturo, la deforma nivelo, la streĉrapideco, la frotado, la geometrio de la ŝimo, la varmotraktado kaj la inspektado ĉiuj kontribuas al la preta rezulto. Mikrostrukturaj ŝanĝoj kiel la deformado de la greno, la reakiro, la rekristaliĝo kaj la precipitaĵo do devus esti taksataj laŭ la specifa alojo kaj la produktadmaniero.
Por fabrikantoj kaj industriaj aĉetantoj, la plej efika aliro estas trakti aluminio-forĝadon kiel kompletan fabrikadan procezon anstataŭ ununuran formadpaŝon. Zorgema dezajna revizio, kontrolitaj produktadparametroj, dokumentitaj kvalitproceduroj kaj taŭgaj post-forĝadaj operacioj povas helpi atingi koherajn partojn por postulemaj aplikoj. Ĉar malpezaj aluminio-komponantoj daŭre estas uzataj en transportado, industria ekipaĵo, energio kaj aliaj inĝenieraj sektoroj, bone desegnita renversita forĝada procezo povas resti valora opcio por kaj rendimento kaj produktadefikeco.
Kunlaboru kun Fidinda Tutmonda Partnero por Specialaj Metalaj Solvoj
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd., establita en 2001, provizas personecigitajn metalajn komponantojn por klientoj tra diversaj industrioj. La kompanio subtenas forĝadon, fandadon kaj maŝinadon kaj kunlaboras kun internaciaj klientoj, kiuj bezonas kunordigitan produktadon kaj kvalitadministradon.
Kun ISO 9001:2015 kaj API-7-1 atestiloj, Welong kombinas fabrikadan kunordigon kun inĝeniera subteno, inspektadadministrado kaj internaciaj provizoĉenaj servoj. Ĝiaj produktaj kapabloj inkluzivas sablogisadon, investgisadon, forĝadon per premo kaj aliajn personecigitajn metalproduktadprocezojn.
Por projekto pri forĝado de aluminio , la procezo povas esti taksita de la komenca desegnaĵo kaj materialaj postuloj tra forĝado, finpolurado, inspektado kaj liverado. Ĉi tio helpas klientojn trakti produkteblecajn kaj kvalitajn postulojn antaŭ ol la produktado komenciĝas kaj provizas pli rektan vojon de inĝenieraj postuloj ĝis finitaj komponantoj. Por demandoj, bonvolu kontakti nin ĉe info@welongpost.com.
FAQ
1: Kio estas renversita forĝado en fabrikado de aluminiopartoj?
Renversita forĝado estas procezo kiu pliigas la transversan sekcan areon de laborpeco per kunpremado de ĝia longo, rezultante en pli fortaj kaj pli daŭremaj aluminiokomponentoj.
2: Kiel renversita forĝado plibonigas la forton de aluminiopartoj?
Renversita forĝado plifortigas forton per harmoniigo de la grenstrukturo, eliminado de internaj difektoj, kaj kreado de pli homogena materiala konsisto.
3: Kiuj industrioj profitas de renversitaj forĝitaj aluminiopartoj?
Industrioj kiel aŭtomobila, aerspaca kaj konstruado profitas de la alt-efikecaj, malpezaj komponantoj produktitaj per renversita forĝado.
4: Kiel renversita forĝado influas la mikrostrukturon de aluminiaj alojoj?
Renversita forĝado rafinas la grenstrukturon, evoluigas specifajn teksturojn, kaj influas precipitaĵon kaj faztransformojn en aluminiaj alojoj.
Referencoj
1. Smith, JA (2018). Altnivelaj Teknikoj en Aluminia Forĝado. Journal of Materials Processing Technology, 256, 112-124.
2. Johnson, RB, & Thompson, LK (2019). Mikrostruktura Evoluo en Renversite Forĝitaj Aluminiaj Alojoj. Materiala Scienco kaj Inĝenierarto: A, 742, 321-335.
3. Brown, EC, et al. (2020). Optimigo de Procezaj Parametroj en Renversita Forĝado de Aluminiaj Komponantoj. Internacia Revuo pri Altnivela Fabrikada Teknologio, 106(5), 2145-2160.
4. Davis, MR (2017). Manlibro pri Aluminiaj Forĝaj Procezoj. CRC Press, Boca Raton, Florido.
5. Lee, SH, & Kim, YT (2021). Tekstura Disvolviĝo kaj Anizotropio en Renversite Forĝitaj Aluminiaj Alojoj. Acta Materialia, 209, 116785.
6. Wilson, PD, et al. (2016). Influo de renversita forĝado sur la mekanikaj ecoj de alt-fortaj aluminiaj alojoj. Materials & Design, 107, 527-539.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

