Kiuj estas la du tipoj de sablogisado
Sablogisado estas multflanka kaj vaste uzata fabrikada procezo, kiu estis uzata dum jarcentoj por krei metalajn komponantojn de diversaj formoj kaj grandecoj. Ĉi tiu metodo implikas verŝi fanditan metalon en sablomuldilon, kiu poste estas permesita malvarmiĝi kaj solidiĝi. La sablomuldilo estas tipe farita el miksaĵo de sablo, argilo kaj aliaj aldonaĵoj, kiuj provizas la necesan forton kaj stabilecon por elteni la altajn temperaturojn de fandita metalo. Sablogisado estas aparte utila por produkti kompleksajn formojn, kiujn estus malfacile aŭ neeble atingi per aliaj fabrikadaj teknikoj. En la sfero de sablogisado, ekzistas du ĉefaj tipoj, kiuj dominas la industrion: verda sablogisado kaj seka sablogisado. Ĉiu el ĉi tiuj metodoj havas siajn proprajn unikajn karakterizaĵojn, avantaĝojn kaj aplikojn, igante ilin taŭgaj por malsamaj fabrikadaj bezonoj. Kompreni la diferencojn inter ĉi tiuj du specoj de sablogisado estas esenca por inĝenieroj, fabrikantoj kaj ĉiu ajn implikita en la produktado de metalaj komponantoj.
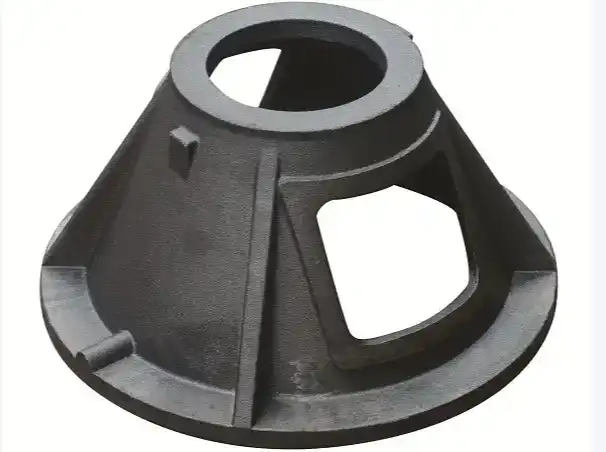
Kiuj estas la ĉefaj diferencoj inter verda sablogisado kaj seka sablogisado?
Konsisto de la sablomuldilo
La konsisto de la sabla muldilo estas fundamenta diferenco inter verda sablogisado kaj seka sablogisado. En verda sablogisado, la muldilo konsistas el miksaĵo de silika sablo, argilo, akvo kaj aliaj aldonaĵoj. Ĉi tiu miksaĵo estas nomata "verda" ĉar ĝi enhavas humidon, kio donas al ĝi malsekan, flekseblan konsistencon. La ĉeesto de humideco en la sablo permesas pli bonan kompaktigon kaj muldadon de komplikaj formoj. Aliflanke, seka sablogisado uzas sablomiksaĵon, kiu ne enhavas humidon. Anstataŭe, la sablo estas kunligita uzante organikajn aŭ neorganikajn ligilojn, kiel ekzemple rezinojn aŭ natrian silikaton. Ĉi tiuj ligiloj provizas forton kaj stabilecon al la muldilo sen la bezono de humideco. La foresto de akvo en seka sablogisado permesas pli altan temperaturreziston kaj plibonigitan dimensian precizecon en la fina gisita produkto.
Procezo de ŝimo-preparado
La procezo de muldilpreparado signife diferencas inter verda sablogisado kaj seka sablogisado. En verda sablogisado, la sablomiksaĵo estas kompaktigita ĉirkaŭ ŝablono por krei la muldilkavaĵon. Ĉi tiu procezo estas tipe farata per mekanikaj aŭ pneŭmatikaj kompaktigaj metodoj. La muldilo povas esti uzata tuj post kompaktigo, ĉar la humidenhavo permesas al ĝi konservi sian formon. Por seka sablogisado , la muldilpreparado implikas miksi la sablon kun ligiloj kaj poste paki ĝin ĉirkaŭ la ŝablono. Post la komenca formado, la muldilo estas tipe bakita aŭ hardita por fiksi la ligilojn kaj pliigi la forton de la muldilo. Ĉi tiu hardiga procezo povas daŭri plurajn horojn, depende de la grandeco kaj komplekseco de la muldilo. La aldona tempo bezonata por hardado estas unu el la ĉefaj malavantaĝoj de seka sablogisado kompare kun verda sablogisado.
Gisaj ecoj kaj aplikoj
La ecoj de la fina fandita produkto kaj la taŭgaj aplikoj varias inter verda sablogisado kaj seka sablogisado. Verda sablogisado estas konata pro sia versatileco kaj estas vaste uzata por produkti gamon da metalaj komponantoj, de malgrandaj aŭtopartoj ĝis grandaj maŝinaj komponantoj. Ĝi estas aparte taŭga por grandvolumena produktado pro sia relative malalta kosto kaj rapida muldilprepara tempo. Tamen, verda sablogisado povas havi limigojn rilate al surfaca finpoluro kaj dimensia precizeco por tre kompleksaj formoj. Seka sablogisado, aliflanke, ofertas superan surfacan finpoluron kaj dimensia precizeco, igante ĝin ideala por produkti komplikajn partojn kun striktaj tolerancoj. Ĝi ofte estas uzata por fandado de pli grandaj komponantoj aŭ tiuj, kiuj postulas altan gradon de detalo. Seka sablogisado ankaŭ estas preferata por materialoj, kiuj reagas kun humideco, ĉar la foresto de akvo en la muldilo reduktas la riskon de difektoj kaŭzitaj de gasformado dum fandado.
Kiel la solidiĝa procezo diferencas en verda sablo kaj seka sablogisado?
Karakterizaĵoj de varmotransigo
La varmotransigaj karakterizaĵoj dum la solidiĝa procezo signife diferencas inter verda sablogisado kaj seka sablogisado. En verda sablogisado, la humidenhavo en la sablomuldilo ludas gravan rolon en varmodisradiado. Dum la fandita metalo estas verŝita en la muldilon, la akvo en la sablo komencas vaporiĝi, kreante maldikan tavolon de vaporo inter la metalo kaj la sablo. Ĉi tiu vaportavolo agas kiel izolilo, malrapidigante la rapidon de varmotransigo de la metalo al la muldilo. Sekve, verda sablogisado tipe rezultas en pli malrapida malvarmiĝrapideco, kio povas esti utila por certaj materialoj, kiuj emas fendiĝi aŭ distordiĝi dum rapida malvarmigo. Kontraste, seka sablogisado montras malsamajn varmotransigajn karakterizaĵojn pro la foresto de humideco. La varmotransigo en sekaj sablaj muldiloj okazas ĉefe per konduktado, rezultante en pli rapida malvarmiĝrapideco kompare kun verda sablogisado. Ĉi tiu pli rapida malvarmigo povas konduki al pli fajnaj grenstrukturoj en la gisita produkto, eble plibonigante ĝiajn mekanikajn ecojn.
Muldila stabileco dum solidiĝo
La stabileco de la muldilo dum la solidiĝa procezo estas alia ŝlosila diferenco inter verda sablogisado kaj seka sablogisado. En verda sablogisado, la humidenhavo en la sablo helpas konservi la formon kaj integrecon de la muldilo dum la metalo solidiĝas. Tamen, la vaporiĝo de akvo foje povas konduki al muldila erozio aŭ surfacaj difektoj se ne konvene kontrolita. Krome, la gaso generita dum la vaporiĝa procezo devas esti efike eligita por malhelpi difektojn en la gisita produkto. Seka sablogisado , aliflanke, ofertas pli grandan muldilan stabilecon dum solidiĝo. La foresto de humideco kaj la uzo de ligiloj rezultas en pli rigida muldila strukturo, kiu estas malpli ema al erozio aŭ deformado dum la gisita procezo. Ĉi tiu pliigita stabileco permesas pli bonan kontrolon super la finaj dimensioj kaj surfaca kvalito de la gisita produkto, precipe por kompleksaj formoj aŭ grandaj komponantoj.
Kontrolo de malvarmiga rapideco kaj formado de mikrostrukturoj
La kapablo kontroli la malvarmiĝrapidecon kaj influi la mikrostrukturan formadon malsamas inter verda sablogisado kaj seka sablogisado. En verda sablogisado, la izola efiko de la vaportavolo provizas iom da natura malvarmiĝrapideca kontrolo. Ĉi tio povas esti avantaĝa por materialoj, kiuj profitas de pli malrapida malvarmiĝo, ĉar ĝi permesas pli unuforman solidiĝon kaj reduktitajn internajn streĉojn. Tamen, preciza kontrolo de la malvarmiĝrapideco povas esti malfacila en verda sablogisado pro varioj en humidenhavo kaj ŝimkompaktigo. Seka sablogisado ofertas pli da ŝancoj por kontroli la malvarmiĝrapidecon per la uzo de malvarmigiloj, izolaj manikoj aŭ aliaj malvarmiĝkontrolaj metodoj. La foresto de humideco permesas pli antaŭvideblan varmotransigon, ebligante al fabrikantoj adapti la malvarmiĝprocezon por atingi specifajn mikrostrukturojn aŭ ecojn en la gisita produkto. Ĉi tiu nivelo de kontrolo estas precipe utila dum gisado de alojoj, kiuj postulas zorgeman administradon de solidiĝrapidecoj por atingi optimumajn mekanikajn ecojn.
Kiuj estas la mediaj konsideroj por verda sablo kaj seka sablogisado?
Mastrumado de ruboj kaj reciklado
Rubmastrumado kaj reciklado signife diferencas inter verda sablo kaj seka sablogisado. Verda sablogisado havas avantaĝon rilate al recikleblo, ĉar la sablo povas esti facile reakirita kaj reuzata plurfoje. Post la gisado, la sablo estas tipe kribrita por forigi iujn ajn grandajn partiklojn aŭ malpuraĵojn, kaj poste miksita kun freŝa sablo kaj aldonaĵoj por konservi la deziratajn ecojn. Ĉi tiu reciklado helpas redukti rubon kaj malaltigas la ĝeneralan median efikon de verda sablogisado. Tamen, laŭlonge de la tempo, la akumulita bruligita sablo kaj aliaj poluaĵoj povas postuli forigon aŭ pli ampleksan traktadon. Kontraste, seka sablogisado prezentas pli da defioj rilate al reciklado. La ligiloj uzataj en sekaj sablomuldiloj ofte malfaciligas la efikan reakiron de la sablo. Iuj ligiloj povas esti termike reakiritaj, sed ĉi tiu procezo postulas plian energion kaj eble ne estas tiel efika kiel la reciklado de verda sablo. Rezulte, seka sablogisado povas generi pli da rubsablo, kiu devas esti forigita aŭ trovi alternativajn uzojn, kiel ekzemple en konstrumaterialoj aŭ pejzaĝigaj aplikoj.
Energia konsumo kaj emisio
Energikonsumo kaj emisioj estas gravaj mediaj konsideroj por kaj verda sablogisado kaj seka sablogisado. Verda sablogisado ĝenerale havas pli malaltajn energiajn postulojn kompare kun seka sablogisado . La muldilprepara procezo por verda sablogisado estas relative simpla kaj ne postulas pliajn hejtadojn aŭ hardajn paŝojn. Ĉi tio rezultigas pli malaltan energikonsumon kaj reduktitajn forcejgasajn emisiojn asociitajn kun la muldilfarada procezo. Tamen, la humidenhavo en verdaj sabloŝiloj povas konduki al pliigita gasgenerado dum la gisado, kio povas postuli pli fortikajn ventolsistemojn. Seka sablogisado, aliflanke, tipe havas pli altajn energiajn postulojn pro la bezono baki aŭ hardigi la ŝimojn. La hardprocezo povas konsumi signifajn kvantojn da energio, precipe por grandaj ŝimoj aŭ altvolumena produktado. Tamen, seka sablogisado povas oferti avantaĝojn rilate al reduktitaj emisioj dum la fakta gisadprocezo, ĉar estas malpli da gasgenerado pro humidevaporiĝo. La elekto inter verda sablo kaj seka sablogisado rilate al media efiko ofte dependas de la specifaj produktadpostuloj, operacia skalo kaj disponeblaj energifontoj.
Konsideroj pri sano kaj sekureco
Konsideroj pri sano kaj sekureco estas decidaj aspektoj de kaj verda sablo kaj seka sablogisado. Verda sablogisado prezentas kelkajn unikajn defiojn rilatajn al humidenhavo kaj aeraj partikloj. La ĉeesto de humideco en la sablo povas krei pli humidan labormedion, kiu povas postuli pliajn ventolado- kaj klimatkontrolajn mezurojn por certigi laboristan komforton kaj malhelpi ŝimkreskon. Krome, la manipulado kaj miksado de verda sablo povas generi polvopartiklojn, kiuj povas prezenti spirajn riskojn se taŭga persona protekta ekipaĵo (PPE) ne estas uzata. Seka sablogisado, kvankam ĝi eliminas humidec-rilatajn problemojn, enkondukas zorgojn rilatajn al kemia eksponiĝo de ligiloj kaj hardantaj agentoj. Iuj ligiloj uzataj en seka sablogisado povas elsendi volatilajn organikajn komponaĵojn (VOC) aŭ aliajn eble damaĝajn substancojn dum la hardanta procezo. Ĉi tio necesigas taŭgajn ventolsistemojn kaj laboristajn protektajn mezurojn. Kaj verda sablo kaj seka sablogisado postulas zorgeman atenton al sekurecaj protokoloj, precipe dum manipulado de fandita metalo kaj funkciigado de pezaj maŝinoj. Taŭga trejnado, PPE kaj aliĝo al sekurecaj gvidlinioj estas esencaj por minimumigi riskojn en ambaŭ gisprocezoj.
konkludo
Verda sablogisado kaj seka sablogisado estas du fundamentaj tipoj de sablogisadaj procezoj, ĉiu kun siaj propraj unikaj karakterizaĵoj kaj aplikoj. Verda sablogisado ofertas versatilecon, kostefikecon kaj facilecon de reciklado, igante ĝin taŭga por grandvolumena produktado de vasta gamo da komponantoj. Seka sablogisado, kvankam pli energi-intensa kaj malfacile reciklebla, provizas superan dimensian precizecon kaj surfacan finpoluron, igante ĝin ideala por kompleksaj aŭ grandaj partoj. Ambaŭ metodoj havas siajn mediajn konsiderojn, de rubmastrumado ĝis energikonsumo kaj laborista sekureco. La elekto inter verda sablogisado kaj seka sablogisado dependas de faktoroj kiel produktadvolumeno, parta komplekseco, materialaj ecoj kaj mediaj limigoj. Kompreni ĉi tiujn diferencojn permesas al fabrikantoj elekti la plej taŭgan fandmetodon por siaj specifaj bezonoj, balancante rendimenton, koston kaj median efikon.
Welong estis fondita en 2001, atestita laŭ ISO 9001:2015, API-7-1 kvalito-sistemo, dediĉita al la disvolviĝo kaj liverado de personecigitaj metalaj partoj uzataj en diversaj industrioj. La ĉefaj kapabloj de Welong estas forĝado, sablogisado, investgisado, centrifuga gisado kaj maŝinado. Ni havas spertan personaron kaj inĝenierojn por helpi vin plibonigi kaj modernigi la produktadajn procezojn por ŝpari kostojn, ni ankaŭ povas helpi vin kontroli la kvaliton dum produktado, inspekti la produktojn kaj monitori la livertempojn. Se vi volas lerni pli pri ĉi tiuj specoj de naftoboraj produktoj, bonvolu kontakti nin: ĉe metal@welongpost.com.
Referencoj
1. Brown, JR (2000). La Manlibro de Foseco Ferrous Foundryman. Butterworth-Heinemann.
2. Beeley, P. (2001). Fandejo Teknologio. Butterworth-Heinemann.
3. Campbell, J. (2011). Kompleta Casting Handbook: Metal Casting Processes, Metalurgio, Teknikoj kaj Dezajno. Butterworth-Heinemann.
4. Groover, parlamentano (2010). Fundamentoj de Moderna Produktado: Materialoj, Procezoj kaj Sistemoj. John Wiley & Filoj.
5. Usona Fandeja Societo. (2015). Manlibro pri Testado de Muldilo kaj Kerno. AFS.
6. Schey, JA (2000). Enkonduko al Produktado-Procezoj. McGraw-Hill.
Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

