Kio Kaŭzas Forĝajn Fendetojn en la Metala Forĝa Procezo?
Fendetiĝado estas unu el la plej multekostaj difektoj, kiujn fabrikanto povas renkonti, ofte aperante nur post kiam konsiderinda tempo kaj materialo jam estis investitaj en parton. Kompreni kio pelas fendetformadon en la metalforĝa procezo postulas ekzameni la interagadon inter temperaturo, materialkvalito, deformadstrategio kaj ŝimdezajno. Ĉi tiu artikolo analizas la ĉefajn kaŭzojn de forĝadfendetoj kaj skizas la procezajn kontrolojn, kiuj helpas malhelpi ilin.
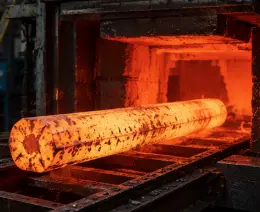
Kiel Forĝa Temperaturo Afektas Fendan Formadon?
Trovarmiĝo kaj Varma Manko
Se peco da monobloko estas varmigita super sia permesita forĝa temperaturo, la grenlimoj povas esti malfortigitaj per procezo konata kiel varma mallongeco, kie elementoj kun malalta fandopunkto disiĝas al limoj kaj malpliigas kohezion. Se la materialo estas plue misformita ĉe ĉi tiu punkto, ofte okazas ŝirado sur la surfaco. Zorgema fornadministrado estas necesa por konservi ĉiun paŝon de la metalforĝa procezo ene de sekura temperaturfenestro.
Subvarmiĝo kaj Pliigita Flua Streso
La flua streĉo konsiderinde pliiĝas kun malkreskanta temperaturo, kaj la materialo emas rezisti deformadon anstataŭ flui glate en la kavaĵon de la stampo. Ĉi tiu ekstra rezisto kondukas al pli alta interna streĉkoncentriĝo, precipe ĉe anguloj kaj maldikaj partoj. Sekve, subvarmigitaj pecoj estas multe pli emaj al fendetiĝo ol tiuj forĝitaj ene de la taŭga intervalo por ilia aloja konsisto.
Termikaj Gradientoj Trans la Laborpeco
Neegala varmigo kreas temperaturdiferencoj inter la surfaco kaj kerno de peco, kaŭzante ke malsamaj regionoj deformas je malsamaj rapidoj. Ĉi tiu misagordo generas internan streĉon, kiu povas manifestiĝi kiel fendado post kiam la parto estas prilaborita sub premo. Konstanta, zon-kontrolita varmigo helpas certigi unuformajn termikajn kondiĉojn dum la tuta metalforĝa procezo.
Materiala Kvalito, Deformado kaj Stresa Koncentriĝo
Enhavo kaj Apartigo en Krudmaterialo
La antaŭekzistantaj malfortaj areoj en la peco inkluzivas nemetalajn enfermaĵojn, porecon, aŭ kemian apartigon hereditajn de la gisado. Ĉi tiuj enfermaĵoj estas sentemaj al mikrofendetoj sub kunpremaj kaj ŝiraj streĉoj, kaj la fendetoj povas disvastiĝi eksteren dum la materialo plu misformiĝas. Kontrolo de alvenanta materialo estas ŝlosila defendpunkto antaŭ ol iu ajn parto eniras la metalforĝadan procezon.
Troa Ŝtreĉo en Ununura Enirpermeso
En la unua forĝadmovo, troa deformado kaŭzas neegalan distribuon de la streĉo en la laborpeco, kaj la streĉo superas la lokan limon de duktileco de la materialo. Ĉi tio estas tipa kialo por fendetoj en geometrie komplikaj pecoj kiam maldikaj ripoj aŭ subitaj transiroj estas streĉitaj neproporcie al la maso de la parto.
Resta Streso de Antaŭa Prilaborado
Materialo, kiu estis malvarme prilaborita, maŝinprilaborita, aŭ nedece malvarmigita, povas havi restan internan streĉon, kiu estos transdonita al la forĝa proceduro. Ĉi tiu resta streĉo, aldonita al la ekstra streĉo de formado, povus puŝi certajn areojn preter la punkto de rompo. Tial gravas scii la tutan historion de la peco antaŭ forĝado.
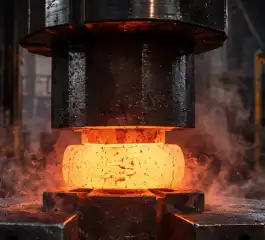
Ĉu malbona ŝablona dezajno kaj materiala fluo povas kaŭzi forĝajn fendetojn?
Akraj Anguloj kaj Subitaj Sekcioŝanĝoj
Stresaj koncentriĝaj punktoj okazas en kavaĵoj kun akraj internaj anguloj aŭ rapidaj ŝanĝoj en transversa sekco, kiam metalo estas devigita rapide ŝanĝi la direkton de fluo. Ĉi tiuj geometriaj karakterizaĵoj estas unu el la plej oftaj kialoj de fendetado, kaj tial inĝenieroj uzas grandajn fileojn kaj mildajn transirojn kie ajn la parta dezajno permesus.
Neĝusta Fulmdezajno kaj Materiala Fluo
En fermitaj ŝtanciloperacioj , malbone proporciigita fulmo povas limigi la materialfluon, devigante metalon faldiĝi aŭ tondiĝi anstataŭ plenigi la kavaĵon glate. Ĉi tiu interrompita fluopadrono ofte rezultigas sinojn aŭ fendetojn proksime de disigaj linioj, plifortigante la bezonon de zorgema fulmo-tereno-dezajno adaptita al la geometrio de ĉiu parto ene de la metalforĝa procezo.
Eluzitaj aŭ Misalignitaj Ŝablonoj
Neegala premo sur la laborpeco povas esti kaŭzita de eluzitaj ŝimoj preter toleremo aŭ misvicigitaj ŝimoj dum aranĝado, kio rezultas en lokalizita troŝarĝo en iuj lokoj. Regulaj ŝimkontrolaj kaj prizorgadaj programoj kaptas ĉi tiun eluziĝon antaŭ ol ĝi komencas produkti difektajn, fendetemajn pecojn sur la planko.
Kiel Procezkontrolo Povas Malebligi Fendetojn en Metalforĝado?
Realtempa Temperatura Monitorado
Per instalado de infraruĝaj sensiloj kaj termoparoj dum la tuta forĝa procezo , funkciigistoj povas detekti temperaturajn anomaliojn antaŭ ol ili difektas la kvaliton de la parto. Realtempa monitorado kun aŭtomataj modifoj de la forno garantias, ke la materialo konstante restas ene de sia ideala formada periodo por ĉiu aro, kiu estas prilaborita per la metalforĝa procezo.
Atestado kaj Spurebleco de Alvenanta Materialo
Postuli atestitajn muelejajn testraportojn kaj aran spureblecon por ĉiu alvenanta peco certigas, ke la kemia konsisto kaj pureco plenumas la specifojn antaŭ ol la materialo iam ajn atingas la presejon. Ĉi tiu kontraŭflua kvalitkontrola paŝo kaptas multajn eblajn fendfontojn longe antaŭ ol ili povus influi la produktadon.
Simulad-Bazita Ĵetkubo kaj Enirpermesila Dezajno
Hodiaŭ, la programaro por forĝado-simulado ebligas al inĝenieroj simuli la distribuon de streĉo, temperatur-disvolviĝon kaj materialfluon antaŭ ol ili tranĉas ajnan ilŝtalon. La formo de la ŝtancilo kaj la sekvencado de trairoj povas esti optimumigitaj proaktive per antaŭa identigo de areoj kun alta streĉo, tiel konsiderinde malpliigante la riskon de fendetoj post kiam la produktado komenciĝas.
konkludo
Forĝaj fendetoj tipe spuriĝas al kombinaĵo de temperaturkontrolo, materialkvalito kaj problemoj pri ŝimdezajno ene de la metalforĝa procezo . Ekde 2001, China Welong helpis tutmondajn fabrikantojn administri ĉi tiujn variablojn per ISO 9001:2015-atestita provizanta disvolviĝo, aĉetsuperrigardo kaj kvalito-kontrolservoj, servante pli ol 100 klientojn dum 20 jaroj. Partneriĝu kun Welong por plifortigi la kvaliton de via alvenanta materialo kaj redukti multekostajn forĝajn difektojn.
FAQ
Q1: Kio estas la plej ofta kaŭzo de forĝado de fendetoj?
A: Malĝusta forĝa temperaturo, ĉu tro alta aŭ tro malalta, estas unu el la plej oftaj kaŭzoj, ĉar ĝi rekte influas la forton de la grenlimoj kaj la konduton de la materiala fluo.
Q2: Ĉu fendetoj povas formiĝi eĉ kun altkvalita krudmaterialo?
A: Jes, malbona ŝtancilo-dezajno, troa unu-pasa streĉo, aŭ eluzita prilaborado povas ankoraŭ kaŭzi fendetojn eĉ kiam la startmaterialo plenumas la specifojn.
Q3: Kiel povas inkluzivaĵoj en kruda materialo konduki al fendado?
A: Enfermaĵoj agas kiel internaj streĉkoncentriloj, kreante malfortajn punktojn kie mikrofendetoj povas komenciĝi kaj disvastiĝi sub forĝa premo.
Q4: Ĉu la bontenado vere influas la formadon de fendoj?
A: Jes, eluzitaj aŭ misvicigitaj ŝimoj aplikas neegalan premon, kreante lokalizitan troŝarĝon kiu signife pliigas la riskon de fendeto.
Q5: Ĉu forĝa simuladprogramaro povas helpi malhelpi fendetojn antaŭ produktado?
A: Jes, simulaj iloj modeligas streĉon kaj temperaturdistribuon anticipe, permesante al inĝenieroj adapti la dezajnon de la ŝtanbuldezajno kaj pasigi la sekvencadon proaktive.
Reduktu Forĝajn Difektojn per la Provizoĉena Sperto de Welong
Malhelpi fendetojn en la forĝada procezo de metalo komenciĝas per akiro de fidinda, bone atestita materialo kaj partnerado kun provizanto, kiu komprenas la tutan produktadĉenon. China Welong alportas du jardekojn da internacia sperto, ISO 9001:2015-atestitan kvalito-kontrolon, kaj inĝenieran subtenon uzante AutoCAD, Pro-Engineering kaj SolidWorks por helpi vin minimumigi difektojn kaj plibonigi rendimenton. Ĉu vi bezonas personecigitajn forĝitajn komponantojn por aŭtomobilaj, aerspacaj aŭ naftoboraj aplikoj, nia teamo pretas subteni vian projekton de desegnado ĝis livero. Kontaktu nin hodiaŭ ĉe metal@welongpost.com kaj lasu Welong helpi protekti vian sekvan produktadciklon.
Referencoj
1. Usona Societo por Metaloj (ASM Internacia), Manlibro pri Metaloj: Formado kaj Forĝado, Volumo 14.
2. Dieter, GE, Mekanika Metalurgio, McGraw-Hill Edukado.
3. Byrer, TG, Semiatin, SL, kaj Vollmer, DC, Forĝa Manlibro, Forĝa Industria Asocio.
4. Altan, T., Ngaile, G., kaj Shen, G., Malvarma kaj Varma Forĝado: Fundamentoj kaj Aplikoj, ASM International.
5. Kalpakjian, S., kaj Schmid, SR, Fabrikada Inĝenierarto kaj Teknologio, Pearson Education.
6. Lange, K., Manlibro pri Metalformado, Societo de Fabrikadaj Inĝenieroj.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

