Kiuj faktoroj plej influas kvaliton en la varma forĝado?
Kvalitaj rezultoj en la varma forĝada procezo estas la rezulto de proksime interligita ĉeno de faktoroj, intervalante de la temperaturo je kiu la peco estas varmigita ĝis kiel la fandita grenostrukturo fluas tra la ŝimo. Varma forĝado misformas metalon preter ĝia rekristaliĝa temperaturo, tial eĉ etaj varioj en varmoadministrado, materiala kemio aŭ ŝimodezajno povas disvastiĝi en fendetojn, dimensian drivon aŭ malkonsekvencajn mekanikajn kvalitojn. Ĉi tiu artikolo elstarigas la ĉefajn elementojn por determini ĉu forĝita peco estas laŭ specifoj aŭ rubaĵo.
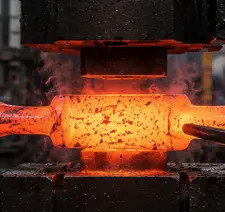
Kiu temperaturo estas plej bona por altkvalita varma forĝado?
Optimumaj Forĝaj Temperaturintervaloj
Plej multaj karbonaj kaj alojaj ŝtaloj estas forĝitaj inter 1100° kaj 1250°C, kio estas sufiĉe malalta por konservi la metalon sufiĉe modlebla por flui sen severa grenoformado. Konservado de la temperaturo ene de ĉi tiu intervalo dum la tuta varma forĝa procezo malpliigas la forton bezonatan por formi la pecon, samtempe konservante la fajnan, regulan grenostrukturon, kiu donas al la preta parto ĝian forton kaj durecon.
Riskoj de trovarmiĝo kaj subvarmiĝo
La materialo brulas aŭ trooksidiĝas pro la ekstra varmo, malfortigante la grenlimojn kaj kaŭzante la fendiĝon de la surfaco sub premo. Male, subplenigo pliigas la flustreson kaj povas konduki al parta premplenigo aŭ internaj frakturoj. Necesas precize administri kaj monitori la forntemperaturon dum la tuta varma forĝa procezo por malhelpi ambaŭ ekstremojn kaj konservi konstantan partkvaliton.
Temperatura Homogeneco Trans la Soldato
Eĉ se la averaĝa temperaturo estas ĝusta, neegala varmigo tra peco povas kaŭzi, ke unu parto pli facile fleksiĝu ol alia, rezultante en varpiĝo aŭ lokigita streĉkoncentriĝo. Induktaj varmigaj sistemoj uzas striktan zonan kontrolon por teni aferojn ebenaj, do ĉiu areo de la laborpeco reagas antaŭvideble dum ĝi progresas tra ĉiu paŝo de formado.
Kiel Materialaj Ecoj kaj Ŝablona Dezajno Influas Forĝadkvaliton?
Aloja Konsisto kaj Varma Laborebleco
La kemia konsisto de materialo influas ĝian kapablon esti muldita je pli alta temperaturo. Alojoj kun ekvilibraj karbono, mangano kaj spurelementoj ofte donas superan varman laboreblecon kun malpli da ŝanco de varma mallongiĝo aŭ rompiĝemo. Elekti gradon, kiu taŭgas por la servaj postuloj de la parto, sed tamen alirebla por formado je pli alta temperaturo, estas fundamenta paŝo en iu ajn sukcesa varma forĝa procezo.
Die Geometry kaj Kavaĵa Plenigo
La dezajno influas la fluon de la metalo en angulojn, ripojn kaj maldikajn partojn dum formado. Subitaj ŝanĝoj en malbone konstruitaj kavaĵoj povus kapti aeron, limigi fluon aŭ kaŭzi lokalizitan troŝarĝon, kiu reduktas la vivdaŭron de la ŝtalo. Per fluosimulada programaro, inĝenieroj povas ŝanĝi la geometrion antaŭ ol la ŝtalo estas tranĉita por garantii plenan kavaĵon kaj koheran partformon aron post aro.
Ĵetkubmaterialo kaj Antaŭvarmigaj Praktikoj
La forĝa ŝimo mem devas povi travivi ripetan termikan kaj mekanikan cikladon. Tial, hardita ilŝtalo estas uzata, kaj la ŝimoj estas antaŭvarmigitaj antaŭ fabrikado por malpliigi termikan ŝokon kaj plilongigi la ilvivon. Ĝusta antaŭvarmigo de la ŝimo ankaŭ stabiligas la temperaturdiferencon inter la ŝimo kaj la laborpeco, kio permesas pli antaŭvideblan metalfluon dum la tuta varma forĝa procezo.
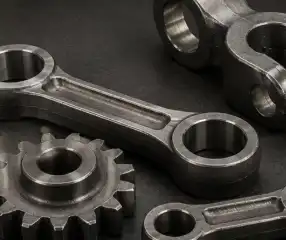
Lubrikado, Materiala Fluo, kaj Malvarmigrapideco en Varma Forĝado
Elektante la ĝustan lubrikaĵon
Lubrikado malpliigas frotadon inter la ŝimo kaj la laborpeco, ebligante plibonigitan metalfluon kaj savante la ŝimsurfacojn de troa eluziĝo. Oftaj eblecoj inkluzivas grafitbazitajn kaj akvosolveblajn lubrikaĵojn, elektitajn depende de la formadrapideco, ŝimmaterialo, kaj la specifaj bezonoj de la objekto fabrikata en la varma forĝa procezo.
Kontrolante Materialan Fluodirekton
Tio gvidas la grenfluon ene de la naturaj konturoj de parto, tiel plifortigante ĝin kontraŭ la streĉoj, al kiuj ĝi estos submetita dum servo. Bona ŝtampila dezajno certigas, ke la metalo fluas laŭ la ŝarĝitineroj, ne trans ilin. Pro ĉi tiu kialo, analizo de fludirekto estas konsiderata fundamenta kvalitaspekto, ne posta penso dum produktadplanado.
Malvarmigrapideco kaj Postforĝa Traktado
La malvarmiĝrapideco post la formado de komponanto determinas la finfinan malmolecon, grenograndecon kaj restajn streĉnivelojn. Nekontrolita aŭ neegala malvarmigo povas konduki al varpigado aŭ mikrostruktura nereguleco; tial, multaj produktantoj uzas kontrolitan malvarmigon aŭ postan varmotraktadon por ŝlosi la mekanikajn kvalitojn atenditajn de bone efektivigita varma forĝadprocezo.
Kio Kaŭzas Fendetojn, Ripojn kaj Aliajn Difektojn de Varma Forĝado?
Surfaca Fendetado pro Termika Streso
Se la temperaturo varias tro rapide aŭ neegale, termikaj gradientoj ekestas kaj kaŭzas streĉon sur la surfaco de la materialo. Tio povas konduki al fajna fendado. Tio estas precipe vera kiam parto estas forĝita kaj poste malvarmigita tro rapide, aŭ kiam revarmigcikloj estas malbone planitaj, ambaŭ el kiuj penas nepravigeblan streĉon sur la varma forĝadprocezo.
Sinuoj kaj Faldoj pro Nedeca Fluo
Faldoj formiĝas kiam metalo ruliĝas super si mem anstataŭ flui glate. Ĉi tion ofte kaŭzas tro da remburaĵo, eluzitaj ŝimoj, aŭ maltaŭga sekvenco de ŝablonplenigo. Ĉi tiuj faldoj generas malfortajn areojn, kiujn ne facile rimarkeblas vide, sed povas multe difekti lacecreziston post kiam la parto estas uzata.
Internaj Malplenoj kaj Enfermaĵoj
Poreco aŭ nemetalaj enfermaĵoj ĉeestantaj en la komenca peco povas formi streĉlevilojn dum forĝado kaj povas aperi kiel internaj malplenaĵoj kiam ŝarĝite. Rigora inspektado de alvenanta materialo kaj kvalito-kontrolo de provizantoj estas la plej bonaj aliroj por detekti ĉi tiujn erarojn antaŭ ol ili eĉ atingas la presejon.
konkludo
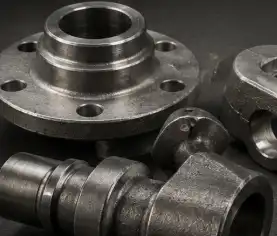
La kvalito de la varma forĝado dependas de la interago de temperaturkontrolo, materialselektado, ŝimdezajno, lubrikado kaj malvarmigaj teknikoj. China Welong provizas al tutmondaj fabrikantoj servojn pri provizanta disvolviĝo, aĉetkontrolo kaj kvalitokontrolo en la aŭtomobila, naftoborada kaj aerspaca sektoroj por helpi ilin administri ĉi tiujn variablojn per siaj ISO 9001:2015-atestitaj servoj. Welong havas 20 jarojn da sperto servante pli ol 100 klientojn tra la tuta mondo. Ni estas ĉi tie por helpi vin konstante produkti sendifektajn forĝitajn komponantojn . Kontaktu nin tuj por plibonigi vian fabrikadkvaliton.
FAQ
Q1: Kiu temperaturintervalo estas tipe uzata por varme forĝanta ŝtalo?
A: Plej multaj karbonaj kaj alojaj ŝtaloj estas forĝitaj inter 1100 °C kaj 1250 °C, kvankam la preciza intervalo dependas de la specifa aloja konsisto.
Q2: Kial la dezajno estas tiel grava por la kvalito de varma forĝado?
A: La geometrio regas kiel metalo fluas en kavaĵojn, influante la tutecon de la plenigaĵo, la direkton de la grenfluo kaj la ĝeneralan dimensian precizecon de la preta parto.
Q3: Ĉu nedeca malvarmigo post forĝado povas kaŭzi difektojn?
A: Jes, neegala aŭ tro rapida malvarmigo povas enkonduki varpiĝon, restan streĉon kaj malkonsekvencan malmolecon tra la preta komponanto.
Q4: Kio estas la diferenco inter rondiro kaj fendeto en forĝado?
A: Faldo estas faldo kie metalo interkovras sin dum fluo, dum fendeto estas frakturo kaŭzita de streĉo superanta la kapaciton de la materialo.
Q5: Kiel oni povas minimumigi difektojn antaŭ ol la produktado komenciĝas?
A: Rigora inspektado de alvenanta materialo, validigita ŝimdezajno kaj kontrolita forntemperaturo ĉiuj helpas redukti la probablecon de difektoj dum formado.
Partneriĝu kun Welong por fidindaj varmaj forĝaj solvoj
Konstanta forĝa kvalito komenciĝas per la ĝusta partnero en la provizoĉeno. China Welong alportas du jardekojn da internacia sperto, ISO 9001:2015-atestitan kvalito-kontrolon, kaj inĝenieran subtenon uzante AutoCAD, Pro-Engineering kaj SolidWorks por helpi vin eviti multekostajn forĝajn difektojn. Ĉu vi akiras komponentojn por aŭtomobilaj, naftoboraj aŭ aerspacaj aplikoj, nia teamo pretas subteni vian projekton de desegnado ĝis livero. Kontaktu nin hodiaŭ ĉe metal@welongpost.com kaj lasu Welong helpi vin funkciigi vian sekvan varman forĝan procezon kun konfido kaj precizeco.
Referencoj
1. Usona Societo por Metaloj (ASM Internacia), Manlibro pri Metaloj: Formado kaj Forĝado, Volumo 14.
2. Kalpakjian, S., kaj Schmid, SR, Fabrikada Inĝenierarto kaj Teknologio, Pearson Education.
3. Altan, T., Ngaile, G., kaj Shen, G., Malvarma kaj Varma Forĝado: Fundamentoj kaj Aplikoj, ASM International.
4. Lange, K., Manlibro pri Metalformado, Societo de Fabrikadaj Inĝenieroj.
5. Dieter, GE, Mekanika Metalurgio, McGraw-Hill Edukado.
6. Byrer, TG, Semiatin, SL, kaj Vollmer, DC, Forĝa Manlibro, Forĝa Industria Asocio.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

