Kio estas la procezo de gravita gisado?
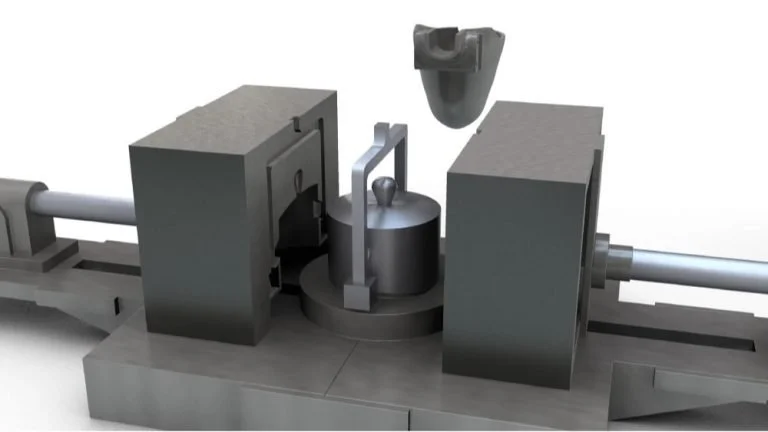
Gravitgisado estas unu el la plej malnovaj manieroj labori kun metalo. Fandita metalo eniras muldilojn nur per gravita mulda forto, ne per vakuo, premo aŭ centrifugaj fortoj. Ĉi tiu elprovita metodo kreas metalpartojn kun formoj, kiuj varias de tre simplaj ĝis sufiĉe komplikaj. Ĝi faras tion per uzado de permanentaj metalaj muldiloj, kiuj konservas la dimensiojn de ĉiu produktadserio samaj. Pluraj gravaj paŝoj estas necesaj por kompletigi la procezon: malfiksaj agentoj estas uzataj por prepari reuzeblajn muldilojn, varmigitaj metaloj estas zorge verŝitaj en kavaĵojn, solidiĝo estas administrata, kaj finitaj fandaĵoj estas elprenitaj. Ofte, ili ne bezonas multan post-prilaboradon. Ni vidis ĉi tiun manieron igi aferojn resti utilaj dum jardekoj, ĉar ĝi estas bona miksaĵo de stabileco kaj malalta kosto por malgranda ĝis mezgranda produktado.
Kompreni Gravitan Gisadon: Procezo kaj Principoj
La metodo de gravita gisado estas uzata en la industrio ekde la fruaj 1900-aj jaroj. Ĝi kreskis de malnovaj sablogisaj metodoj por fariĝi pli polurita maniero fari precizajn metalpartojn. Welong kunlaboras kun fandejoj tra tuta Ĉinio, kiuj pliboniĝis en ĉi tiu metio dum generacioj miksante malmodernan scion kun novaj kvalitkontrolaj metodoj.
Kernaj Principoj Malantaŭ la Metodo
La baza ideo malantaŭ ĉi tiu metodo estas, ke la gravito de la Tero kaŭzas, ke fandita metalo disvastiĝu egale en la muldiltruoj. Altprema premgisado puŝas likvajn alojojn en muldilojn je rapidecoj de pli ol 100 futoj sekunde. Gravitgisado, aliflanke, lasas la metalon flui libere je ĉambra temperaturo kaj premo. Ĉi tiu pli mola pleniga ago malaltigas turbulencon kaj gaskaptadon, kio igas mikrostrukturojn pli densaj kaj malpli emaj al internaj difektoj. Permanentaj muldiloj, kiuj kutime estas faritaj el gisfero, ŝtalo aŭ grafito, konservas sian formon dum miloj da cikloj, kio signifas, ke ili povas fari la samajn mezurojn denove kaj denove.
Paŝon post paŝo procezfluo
Kompreni viajn postulojn estas la unua paŝo al iu ajn bona fanda laboro. Ni kunlaboras proksime kun aĉetestroj por certigi, ke ni komprenas ĉiujn iliajn teknikajn bezonojn, kiel ekzemple la elekton de metalo, la postulatajn limojn por grandeco kaj formo, la mekanikajn kvalitojn (kiel streĉrezisto kaj plilongigo), surfacfinpolurajn normojn kaj jarajn volumenprognozojn. Ĉi tiu unua renkontiĝo ŝparas al vi monon pri ŝanĝoj, kiuj devas esti faritaj poste, kaj certigas, ke la maniero kiel la partoj estas faritaj konvenas al viaj bezonoj, ĉu vi serĉas partojn por naftoboriloj aŭ aviadilasembleoj.
Kontrolita Solidiĝo
La muldilo restas fermita dum la metalo ŝanĝiĝas de likva al solida stato post kiam ĝi estas plenigita. La strukturo kaj dinamikaj kvalitoj de grajnoj estas influitaj de kiom rapide ili malvarmiĝas. Ekzemple, grajnoj kiuj malvarmiĝas pli rapide estas pli fajnaj kaj pli fortaj. Meti malvarmigilojn (eksterajn malvarmigajn elementojn) en la ĝustajn lokojn en la muldilpartoj gvidas la solidiĝprocezon por redukti ŝrumpiĝajn difektojn. Por maldikmuraj aluminiaj partoj, la solidiĝtempo estas kutime 30 sekundoj. Por diksekciaj kupraj fandaĵoj, ĝi povas daŭri plurajn minutojn.
Muldilmaterialoj kaj Alojo-Kongrueco
Ĉar ili estas kostefikaj kaj bonaj je transdonado de varmo, permanentaj modeloj faritaj el griza gisfero bone funkcias por gravitgisado de aluminio. Ŝtalaj muldiloj povas pritrakti la pli altajn temperaturojn necesajn por kupraj alojoj kaj daŭri pli longe - pli ol 100 000 fojojn. Por specifaj uzoj, kiuj bezonas nereaktivajn materialojn aŭ komplikajn formojn, oni uzas grafitajn muldilojn. Plej ofte, gisitaj materialoj estas aluminiaj alojoj de la tipoj 3xx, 5xx kaj 7xx, kiuj estas taksataj pro siaj altaj proporcioj de forto al pezo kaj rezisto al rusto. Kupraj metaloj, kiel bronzoj kaj latunoj, estas uzataj en lokoj, kie bona elektra kontakto, rezisto al eluziĝo aŭ bela aspekto gravas.
Gravitgisado kontraŭ aliaj gisadmetodoj: Fari informitan elekton
La elekto de aĉeto dependas de kiom bone la produktadmetodoj kongruas kun la bezonoj de la projekto. Kiam vi scias kiel gravita gisado komparas kun aliaj metodoj, vi povas fari la plej bonajn decidojn pri kvalito kaj prezo.
Kompara Analizo kun Sablogisado
En sablogisado, modeloj estas faritaj el ligitaj sablomiksaĵoj kaj estas forĵetitaj post ĉiu fandciklo. Ĉi tiu metodo funkcias kun preskaŭ ajna grandeco de parto kaj permesas komplikajn internajn vojojn tra kernaj sekcioj. Sed la grandeceraroj kutime estas inter ±0.030 kaj ±0.060 coloj, dum ĉe gravitgisado ili povas esti inter ±0.010 kaj ±0.020 coloj. La surfacoj, kiuj eliras el sablaj muldiloj, estas pli malglataj kaj bezonas pli da laboro, sed la surfacoj, kiuj eliras el solidaj metalaj muldiloj, estas pli glataj tuj post eliro el la muldilo. Kiam la nombro de fabrikataj unuoj estas malpli ol 500, sablogisado estas pli kostefika ol gravitgisado. Kiam la nombro de fabrikataj unuoj estas inter 500 kaj 5 000, la amortizo de dentradoj kompensas la pli altan komencan investon.
Kontrasto kun altprema premgisado
Altprema premgisado uzas premojn inter 1 500 kaj 25 000 psi por puŝi likvan metalon en ŝtalajn ŝimojn. Ĉi tiu metodo atingas tre precizajn mezuradojn kaj rapidajn ciklotempojn, kiuj taŭgas por produkti pli ol 10 000 unuojn samtempe. Premgisada ekipaĵo kaj iloj postulas multe pli da mono por aĉeti - ofte 5-10 fojojn pli ol gravitgisada ekipaĵo. Premgisadoj havas murojn, kiuj estas tiel maldikaj kiel 0.040 coloj kaj toleremojn, kiuj estas tre proksimaj al ±0.002 coloj. Ĉi tio igas ilin perfektaj por hejma elektronikaĵo kaj aŭtopartoj. Tamen, la malglata malplenigaĵo faras truojn interne, kio malbonigas la premstreĉecon kaj limigas la elektojn de varmotraktado. Por strukturaj uzoj en industriaj kaj aviadilaj ekipaĵoj, gravitgisado kreas partojn kun pli bonaj mekanikaj ecoj kaj veldeblo.
Konsideroj pri investa gisado
Investgisado, ankaŭ nomata perditvaksa gisado, fabrikas partojn preskaŭ retformajn kun fajnaj trajtoj kaj surfaca finpoluro proksima al 125 mikrocoloj. Ĉi tiu metodo bone funkcias por komplikaj formoj, kiujn oni ne povas fari per fiksaj muldiloj, kiel internaj kanaloj kaj subtranĉoj. La malavantaĝo estas multe pli longaj livertempoj - ofte 8 ĝis 12 semajnoj - kaj pli altaj kostoj por parto, ĉar la argilaj ŝeloj estas faritaj por esti forĵetitaj post uzo. Gravitgisado estas la plej kostefika maniero fari partojn kun bona dimensia kontrolo por jaraj nombroj inter 1 000 kaj 3 000 unuoj, kiuj bezonas modestan kompleksecon sen multe da detaloj.
Analizo de la Kosto-Strukturo
La kostoj de iloj por gravitgisaj muldiloj kutime estas inter 5 000 kaj 25 000 usonaj dolaroj, depende de la grandeco kaj komplekseco de la parto. Ĉi tio estas modesta kapitalinvesto kompare kun premgisaj muldiloj, kiuj ofte kostas pli ol 50 000 usonajn dolarojn. La kvanto da laboro, kiun oni devas fari, ankoraŭ estas farebla, ĉar ciklotempoj de 1 ĝis 5 minutoj permesas decajn produktadrapidecojn eĉ sen multe da aŭtomatigo. Materiala utiligo estas proksima al 70-80%, kaj fermaj sistemoj estas uzataj por redukti malŝparon. Rubmetalo ankoraŭ povas esti reciklita en sia tuteco. Ĉu vi bezonas specialajn gravitgisajn partojn? Kontaktu nin por rapida oferto.
Avantaĝoj kaj Defioj de Gravito-Gisado en B2B-Produktado
Ĉiu maniero fari ion havas siajn proprajn avantaĝojn kaj malavantaĝojn, kiuj influas kiom bone ĝi funkcias en certaj situacioj. Realismaj normoj kaj la ĝustaj kvalito-kontroloj povas esti starigitaj kiam ĉi tiuj faktoroj estas konsiderataj.
Ŝlosilaj Avantaĝoj por Industria Produktado
Ĝi povas esti farita el kaj feraj kaj neferaj alojoj, sed aluminiaj alojoj estas pli oftaj ĉar ili estas pli facile fareblaj kaj havas pli bonajn finuzajn kvalitojn. La media efiko de ĉi tiu metodo estas pli malgranda ol tiuj de aliaj opcioj ĉar ĝi uzas malpli da energio dum verŝado kaj la rubmetalo povas esti facile reciklita. La pli malrapida pleniga rapido malpliigas la formadon de oksidoj kaj la kaptadon de gasoj. Ĉi tio igas la ŝimojn pli densaj kaj donas al ili mekanikajn kvalitojn pli proksimajn al tiuj de forĝita materialo. La streĉorezisto de partoj ofte atingas 90% de tiuj de similaj forĝitaj metaloj. Ĉi tio signifas, ke ili povas esti uzataj por ŝarĝoportantaj taskoj en altteknologiaj medicinaj aparatoj kaj naftoborada ekipaĵo.
Oftaj Difektoj kaj Preventaj Strategioj
Kvankam gravita gisado estas fidinda, ĝi tamen povas havi difektojn, kiuj bezonas striktan procezkontrolon. Poreco aperas kiel malplenaj spacoj disvastiĝintaj en muldiloj. Ĉi tion kutime kaŭzas kaptitaj gasoj aŭ ŝrumpiĝo dum solidiĝo. Por eviti tion, la fandita metalo devas esti konvene sengasigita, la pordegoj devas esti dizajnitaj tiel, ke ĝi helpas la metalon solidiĝi iom post iom, kaj la leviloj devas esti metitaj tiel, ke ili nutras la ŝrumpantajn zonojn. Kiam la verŝa temperaturo estas tro malalta, aŭ la truoplenigo estas tro malrapida, malvarmaj fermiloj aperas kiel rektaj linioj, kie du metalfluoj renkontiĝas sen kuniĝi. Ĉi tiu problemo povas esti solvita per tenado de la supervarmecnivelo sufiĉe alta kaj per farado de pordegsistemoj, kiuj haltigas konverĝon antaŭ ol ĝi estas tempo.
Dezajnaj Konsideroj por Optimumaj Rezultoj
Por atingi bonajn rezultojn, vi devas atenti kelkajn planadajn faktorojn. La larĝo de la muro devas resti la sama inter 0.125 kaj 0.500 coloj, depende de la alojo kaj la grandeco de la parto. La ŝanĝoj devas esti glataj por ke streĉo ne akumuliĝu en unu loko. Deklivaj anguloj inter 1-3 gradoj faciligas la forigon de partoj sen damaĝi la muldilon aŭ la fandaĵon. Konturformaj kurboj ĉe la internaj anguloj reduktas streĉajn tigojn kaj faciligas la fluon de la metalo dum plenigo. Por kontroli la plenigan rapidecon, redukti turbulencon kaj starigi la ĝustajn temperaturgradientojn, pordegsistemoj bezonas zorgeman planadon.
Aplikoj kaj Akiro-Informoj por Gravito-Gisado
Kiam aĉetfakuloj scias, kie gravitgisado donas al ili la plej bonan valoron, ili povas kongruigi kapablojn kun bezonoj kaj trovi kvalifikitajn provizantojn en tutmondaj provizoĉenoj.
Industriaj Aplikoj kaj Uzaj Kazoj
Pezaj gravitgisaj partoj estas uzataj en la aŭtomobila industrio. Ĉi tiuj partoj inkluzivas motorblokojn, transmisiajn enfermaĵojn, pendopartojn kaj strukturajn kadrojn. Gravitgisado estas bona maniero fari ĉi tiujn partojn ĉar ĝi donas al vi precizajn mezuradojn, altan mekanikan forton kaj malaltajn kostojn por mezvolumena produktado. Aluminia gravitgisado estas uzata en aerspaca industrio por ne-rotaciantaj strukturaj partoj, hidraŭlikaj multnombraj partoj kaj elektronikaj enfermaĵoj ĉar ili estas pli malpezaj kaj ne rustas, kio pravigas la pli altan prezon. Bronza kaj aluminio-bronza gravitgisado estas uzata en nafto- kaj gasboriloj por pumpilenfermaĵoj, valvkorpoj kaj aliaj partoj, kiuj devas esti daŭremaj en severaj subteraj kondiĉoj.
Taksante Fandejajn Kapablojn
Kiam aĉetestroj rigardas eblajn provizantojn, ili devus certigi, ke ili havas kelkajn gravajn kapablojn. Atestilo laŭ ISO 9001:2015 montras dediĉon al kvalit-administradaj sistemoj. Tamen, normoj specifaj por la entrepreno povas esti necesaj, kiel AS9100 por aviadiloj aŭ ISO 13485 por medicinaj aparatoj. Modernaj fandfornoj kun temperaturkontrola precizeco ene de ±10°F devus esti en la stokregistro de iloj de fandejo. Same devus esti permanentaj muldilaj iloj faritaj laŭ skribaj specifoj kaj varmotraktaj instalaĵoj por plibonigi ecojn kiam necese.
Livertempo kaj Kosto-Faktoroj
Plani realisman projekton inkluzivas fari aferojn en la ĝusta ordo dum la aĉeta temposkemo. La dizajnado kaj fabrikado de la unuaj iloj kutime daŭras 6 ĝis 10 semajnojn, depende de kiom komplikaj ili estas kaj kiom okupata estas la forĝejo. Specimenproduktado kaj aprobo daŭras pliajn du ĝis tri semajnojn, kaj teknika testado kaj kontrolado de la precizeco de dimensioj pruvas, ke la produkto plenumas la postulojn. Post aprobo, produktadserioj komenciĝas, kaj la produktorapideco dependas de la grandeco de la parto. Ekzemple, simplaj partoj povus fari 50 ĝis 100 pecojn ĉiutage, dum kompleksaj fandaĵoj, kiuj bezonas pli da tempo por solidiĝi, faras 20 ĝis 40 unuojn ĉiuŝanĝe.
Estontaj Tendencoj kaj Optimumigaj Strategioj en Gravitogisado
La fandeja industrio ĉiam ŝanĝiĝas pro novaj teknologioj kaj klopodoj esti pli ekologie amika, kio igas la industrion pli konkurenciva.
Teknologiaj Novigoj Transformantaj Produktadon
Novaj teknologioj ŝanĝas la manieron kiel aferoj estas fabrikataj. Novaj muldilmaterialoj, kiel ceramik-plifortigitaj plastoj kaj personecigitaj tegaĵoj, igas ilojn daŭri pli longe kaj pli bone traktas varmon. Ĉi tiuj materialoj povas trakti termikan ciklan eluziĝon, kiu kutime limigas la vivon de fiksa muldilo al 50 000 ĝis 80 000 cikloj. Iloj de la sekva generacio povas trakti pli ol 150 000 ciklojn antaŭ ol ili bezonas esti anstataŭigitaj. Uzante infraruĝajn sensilojn kaj aŭtomatajn malvarmigajn kanalojn, temperaturkontrolaj sistemoj konservas la plej bonajn termikajn profilojn dum la tuta produktado, kio malpliigas la nombron de varioj kaj difektoj. Robota aŭtomatigo transprenas pli kaj pli da rutinaj taskoj, kiel preparado de muldiloj, verŝado de metalo per fermitcirkvita peza enigo kaj eltirado de partoj. Ĉi tio plibonigas konsistencon dum traktas problemojn pri trovado de laboristoj.
Daŭripovo kaj Media Administrado
Kompare kun tradiciaj krisolfornoj, energiefikaj fandoteknologioj kiel regeneradaj bruliloj kaj induktaj fornoj uzas 20–40% malpli da fuelo, kio malaltigas kaj funkciajn kostojn kaj karbonajn spurojn. Gravitgisado estas tre ekologie amika ĉar ĝis 90% de pordegsistemoj kaj nedezirataj partoj povas esti reciklitaj denove kaj denove sen perdi iujn ajn el siaj ecoj. Solvilo-bazitaj liberigaj tegaĵoj estis anstataŭigitaj per akvobazitaj, kiuj haltigas la liberigon de volatilaj organikaj komponaĵoj konservante la utilecon de la tegaĵo.
Strategiaj Akiro-Aliroj
En daten-movita aĉetado, oni uzas rendimentajn mezurojn por plibonigi rilatojn kun provizantoj kaj trovi manierojn plibonigi aferojn. Objektiva poenttabulado de provizantoj helpas asigni rimedojn per spurado de malsukcesaj procentoj laŭ difektotipo, ĝustatempa liverkvanto kaj kostotendencoj. Kiam aĉetantoj kaj vendistoj kunlaboras kaj dividas postuloprognozojn kaj produktajn vojmapojn, vendistoj povas plani investojn en kapaciton kaj fari volumenpromesojn, kiuj estas bonaj por ambaŭ partioj. Duoblaj alportaj metodoj por gravaj partoj balancas la provizoĉenan riskon kontraŭ ekonomioj de skalo. Ĉi tio estas aparte grava kiam oni alportas el aliaj landoj, kie tutmondaj faktoroj povas kaŭzi necertecon.
konkludo
Gravitgisado montriĝis utila por aĉetlaboristoj, kiuj bezonas fidinde kaj malmultekoste fabriki metalpartojn por vasta gamo da industriaj uzoj. La procezo estas perfekta por malgranda ĝis mezgranda produktado, ĉar ĝi uzas permanentajn ŝimojn por konservi la dimensiojn koherajn kaj havas mekanikajn kvalitojn, kiuj povas esti uzataj en strukturaj aplikoj. Scii la precizajn paŝojn de la procezo, kiel ĝi komparas kun aliaj metodoj, kaj kiajn bezonojn la normala apliko bezonas, permesas al vi fari inteligentajn elektojn pri fontado, kiuj kombinas kvaliton, koston kaj livertempajn celojn. Gravitgisado ankoraŭ utilas en modernaj provizlinioj, kiuj servas la aerspacajn, aŭtomobilajn, nafto-kaj-gasajn, kaj altkvalitajn medicinajn aparatajn industriojn, kvankam novaj teknologioj kaj ekologiemaj praktikoj plibonigas fandejojn en tio, kion ili faras. Fortaj kvalitsistemoj kaj strategiaj partnerecoj kun provizantoj certigas, ke rezultoj estas unuformaj kaj plenumas tutmondajn fabrikadajn normojn. Ĉu vi bezonas specialajn gravitgisadajn partojn? Kontaktu nin por rapida oferto.
Oftaj Demandoj Kiuj alojoj plej bone funkcias por gravitaj gisaj procezoj?
Gravitgisado plejparte estas farata kun aluminiaj alojoj de la tipoj 3xx kaj 5xx ĉar ili estas tre fluidaj, fandiĝas je temperaturoj ĉirkaŭ 1,350°F, kaj havas bonajn rilatumon inter forto kaj pezo. La metaloj A356 kaj A357 plej bone funkcias por strukturaj uzoj, kiuj bezonas esti varmigitaj ĝis la T6-gradeco. Kupro-bazitaj alojoj, kiel stanaj bronzoj, aluminiaj bronzoj kaj latunaj komponaĵoj, povas esti uzataj en situacioj kie eluziĝrezisto, elektra konduktiveco aŭ korodrezisto en maraj medioj estas gravaj. Por ornamaj metaloj faritaj el zinkaj alojoj, gravitgisado foje estas uzata, sed altprema premgisado estas pli populara.
Kiel la kvalito de gravita fandado komparas kun maŝinprilaboritaj komponantoj?
Dimensiaj tolerancoj por gravita fandado estas kutime inter 0.010 kaj 0.020 coloj, depende de la grandeco kaj pozicio de la trajto. Por CNC-maŝinado, la norma intervalo estas inter 0.001 kaj 0.005. Permanentaj metalaj muldiloj produktas surfacojn, kiuj estas 125 ĝis 250 mikrocolojn dikaj. Ĉi tiuj estas pli glataj ol sablomuldaĵoj sed pli malmolaj ol maŝinprilaboritaj surfacoj, kiuj estas 32 ĝis 63 mikrocolojn dikaj. La kostavantaĝo aperas kiam la parta dezajno havas komplikajn eksterajn formojn, kavajn internojn aŭ multe da materialo, kiu estus malŝparita se ĝi estus maŝinprilaborita. Kiam vi kombinas preskaŭ-netformajn fandaĵojn kun preciza tranĉado de ŝlosilaj trajtoj, vi ricevas la plej bonan el kaj kosto kaj rendimento.
Kiuj minimumaj mendokvantoj faras gravitan fandadon ekonomia?
Investado en ilojn por permanentaj muldiloj kutime rekompencas kun produktadnombroj inter 500 kaj 1 000 ekzempleroj, kvankam la punkto kie oni atingas la rentan perdon dependas de la komplekseco kaj grandeco de la parto. Gravitgisado estas pli kostefika ol kaj sablogisado kaj altprema premgisado kiam la nombro da pecoj faritaj ĉiujare estas inter 2 000 kaj 8 000. Pli malaltaj nombroj eble estas pli bonaj por sablogisado kun iloj, kiujn oni povas forĵeti, dum kvantoj super 10 000 ekzempleroj jare devus esti konsiderataj por premgisado, eĉ se ĝi postulas pli da mono anticipe. Ni helpas niajn klientojn eltrovi la plej bonajn manierojn produkti aferojn per modelado de totalkostaj scenaroj trans malsamaj gamoj da kvantoj.
Partneriĝu kun Welong por viaj bezonoj pri provizoĉeno de gravita fandado
Por trovi vojojn inter la ĉinaj provizantoj de gravita fandado, vi bezonas scion, kvalitajn procezojn kaj establitajn fandejajn rilatojn, kiujn Welong konstruas ekde 2001. La ĉefa tasko de nia teamo estas kontaktigi eksterlandajn aĉetmanaĝerojn kun ISO 9001:2015-atestitaj fabrikantoj, kiuj povas fari metalpartojn ĝuste tion, kion vi bezonas. Ni prizorgas la tutan provizoĉenon, de la unua teknika revizio ĝis la fina testado kaj transportplanado, certigante, ke viaj fandaĵoj faritaj el aluminio, bronzo aŭ specialaj alojoj plenumas la postulatajn toleremojn pri grandeco kaj forto. Per la kontrolita reto de Welong, vi povas kontakti spertajn provizantojn de gravita fandado. Kontaktu nian teamon ĉe metal@welongpost.com por diskuti viajn projektajn bezonojn kaj ricevi fontajn sugestojn, kiuj kongruas kun viaj teknikaj postuloj. Vi ankaŭ povas uzi nian scion pri kvalito-kontrolo por malpliigi vian fontan riskon kaj ricevi malmultekostajn ĉinajn fabrikadajn servojn.
Referencoj
1. Campbell, John. Kompleta Gisada Manlibro: Metalgisadaj Procezoj, Teknikoj kaj Dezajno . Butterworth-Heinemann, 2015.
2. Usona Fandeja Societo. Gvidlinioj por la Procezo de Permanenta Muldilo . Teknika Publikaĵo de AFS, 2018.
3. ASM Internacia Manlibro-Komitato. ASM-Manlibro Volumo 15: Gisado . ASM Internacia, 2008.
4. Beeley, Peter R. Fandeja Teknologio . Butterworth-Heinemann, 2001.
5. Nordamerika Asocio pri Premgisado. Produktaj Specifaj Normoj por Premgisaĵoj Produktitaj per la Duonsolidaj kaj Premgisaj Procezoj . NADCA, 2020.
6. Mineraloj, Metaloj kaj Materialoj Societo. Malpezaj Metaloj 2019: Protokolo de la Simpozio pri Gisado kaj Solidigo . Springer, 2019.
Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

