Kiuj nedetruaj testaj metodoj estas uzataj en forĝado?
Nedestruktiva testado (NDT) ludas gravan rolon en la forĝa industrio, certigante la kvaliton kaj integrecon de forĝaj partoj sen kompromiti ilian strukturan integrecon. Ĉar fabrikadaj formoj inkluzivas kompleksan formadon de materialoj sub alta pezo kaj premo, estas esence uzi solidajn taksajn strategiojn por identigi iujn ajn neperfektaĵojn aŭ neregulaĵojn en la finitaj partoj. NDT-strategioj permesas al produktantoj rekoni eblajn problemojn kiel rompojn, malplenaĵojn aŭ neregulaĵojn en la ŝtofo sen kaŭzi damaĝon al la fabrikitaj komponantoj. Ĉi tiu retpaĝa artikolo esploros diversajn nedestruktivajn testajn strategiojn ofte uzatajn en la fabrikada industrio, iliajn aplikojn, punktojn kaj malhelpojn. Komprenante ĉi tiujn procedurojn, produktantoj povas plibonigi siajn kvalitkontrolajn metodojn, plibonigi la produktokvaliton kaj plenumi striktajn industriajn gvidliniojn. De vida revizio ĝis progresintaj bildigaj teknologioj, ni profundiĝos en la diversajn grupojn de NDT-strategioj, kiuj kontribuas al la generado de altkvalitaj fabrikitaj partoj tra diversaj industrioj.
Kiuj estas la plej oftaj NDT-metodoj uzataj por forĝitaj partoj?
Inspekto vida
Vida taksado estas unu el la plej gravaj kaj vaste uzataj nedestruktaj testaj strategioj en la fabrikada industrio. Ĉi tiu proceduro inkluzivas zorgeman analizon de fabrikitaj partoj per la nuda okulo aŭ uzante bazajn optikajn instrumentojn kiel lupeojn aŭ boroskopojn. Ekzamenantoj vidas surfacajn mankojn, kiel ekzemple fendetojn, porecon aŭ anomaliojn en formo kaj grandeco. Kvankam vida taksado povas ŝajni necesa, ĝi estas tre konvinka por rekoni evidentajn neperfektaĵojn kaj povas esti farita rapide kaj kostefike. Por fabrikitaj partoj, vida taksado estas aparte utila por distingi problemojn kiel surfacaj fendetoj, neĝusta plenigo de la ŝprucigilo aŭ neregulaĵoj en la geometrio de la parto. Tamen, ĝi estas limigita al surfacnivelaj difektoj kaj eble ne distingas internajn difektojn aŭ nerimarkindajn difektojn. Sekve, vida taksado estas ofte uzata kiel komenca testada strategio, iom da tempo uzante pli progresintajn NDT-teknikojn.
Provo de Magneta Partiklo
Magneta Partikla Testado (MPT) estas vaste uzata nedestrukta testa metodo por feromagnetaj forĝaj partoj . Ĉi tiu metodo inkluzivas magnetigon de la parto kaj aplikon de fajnaj allogaj partikloj al ĝia surfaco. Se ekzistas iuj surfacaj aŭ preskaŭ-surfacaj rompoj, kiel ekzemple rompoj aŭ konvulsioj, ili ĝenas la allogan kampon, kaŭzante ke la partikloj koncentriĝas ĉirkaŭ la difektoj. Ĉi tio kreas nedubeblajn signojn, kiujn fakuloj povas facile identigi. MPT estas aparte efika por distingi surfacajn kaj iom subterajn difektojn en produktitaj partoj faritaj el materialoj kiel karbonŝtalo aŭ ŝtalo. Ĝi estas ofte uzata en la aŭtomobilaj kaj aviadaj industrioj por testi bazajn fabrikitajn partojn kiel krankoŝaftoj, interfacaj stangoj kaj lagrospacoj. La avantaĝoj de MPT inkluzivas ĝian adapteblecon al malgrandaj difektoj, facilecon de uzo kaj moderan ŝarĝon. Tamen, ĝi estas limigita al feromagnetaj materialoj kaj eble ne distingas profundajn internajn difektojn.
Ultrasona Testado
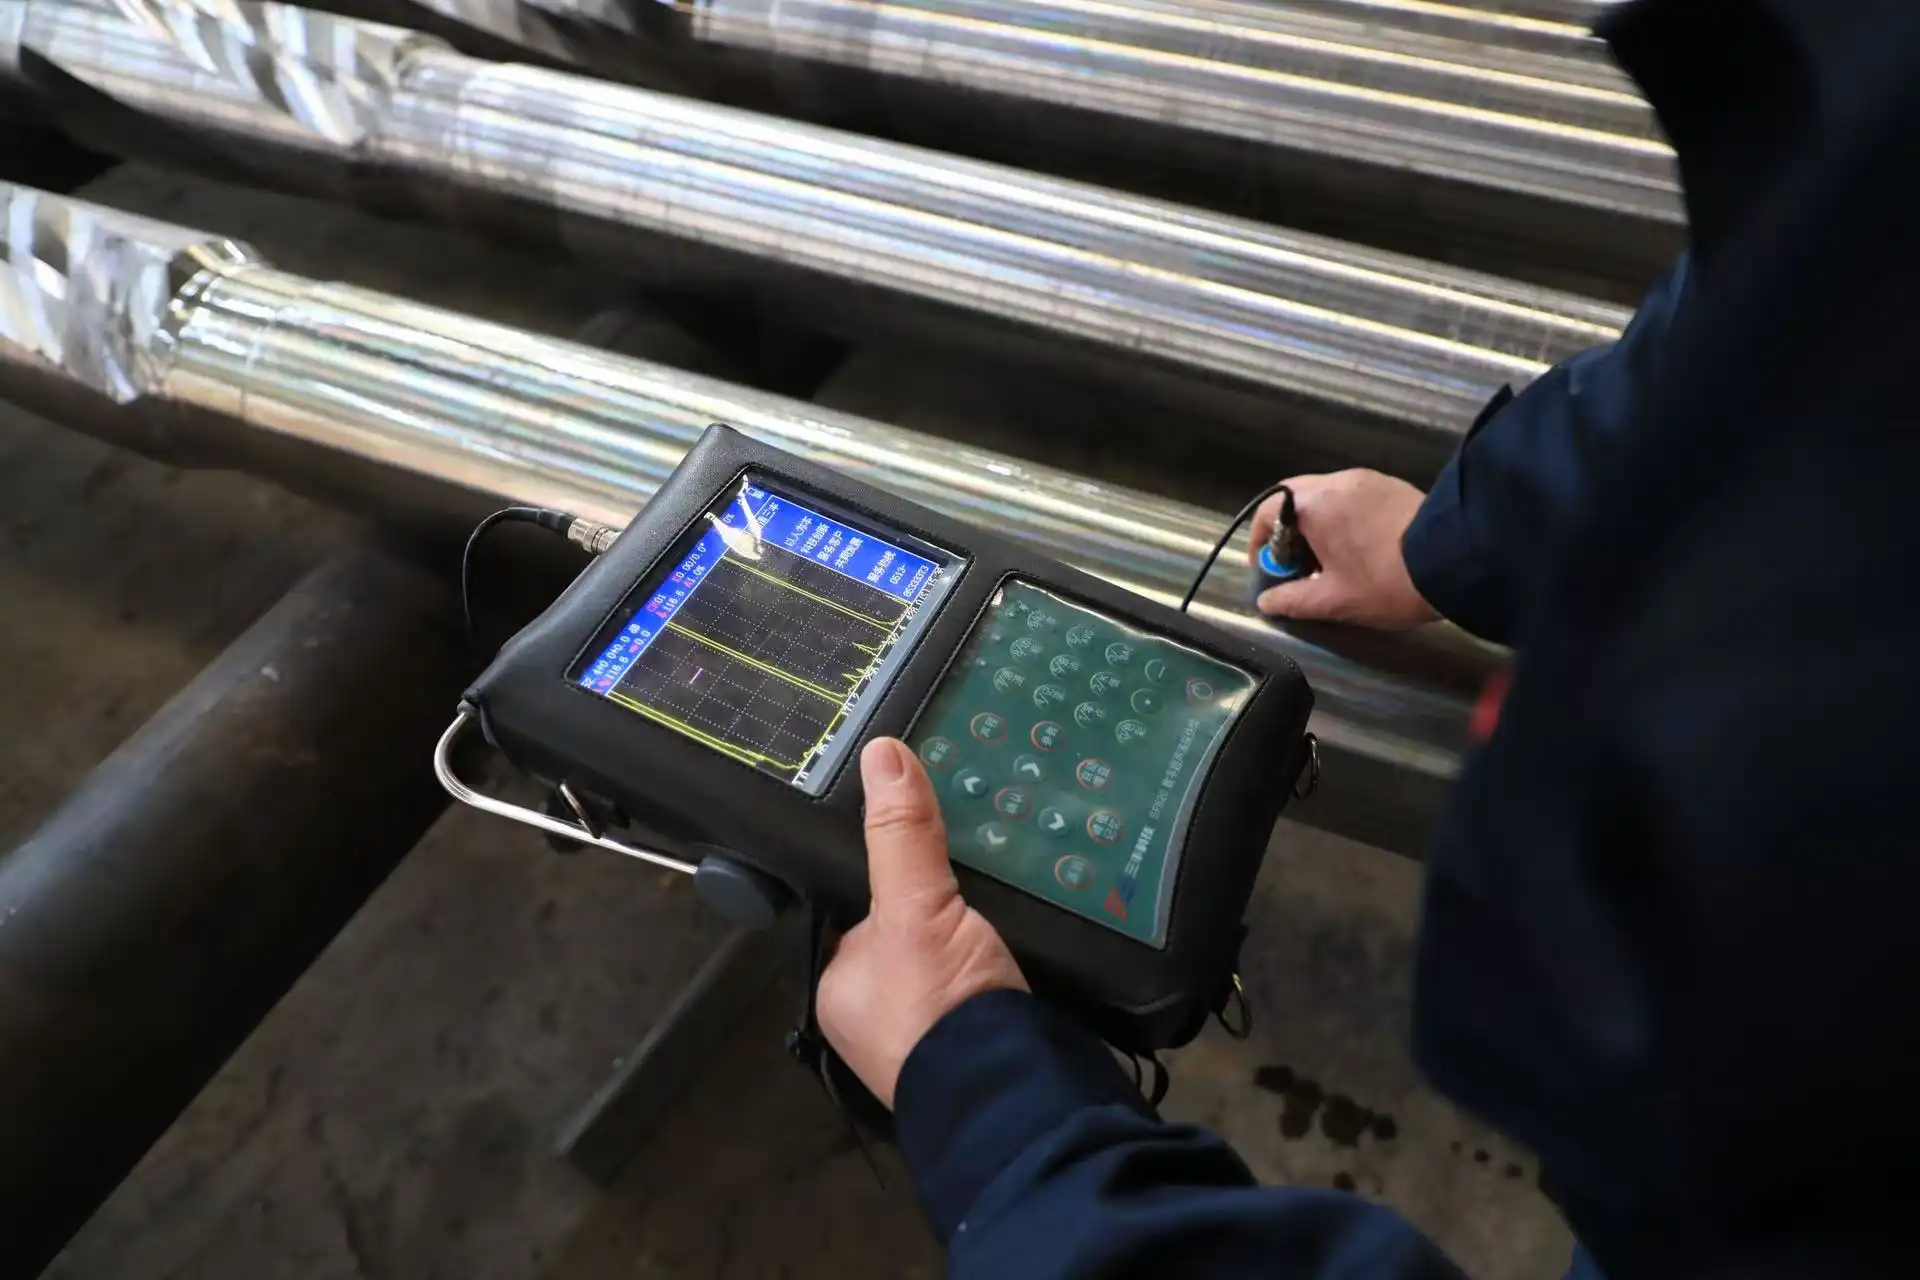
Ultrasona Testado (UT) estas kapabla nedestrukta testada strategio vaste uzata en la fabrikada industrio por identigi internajn difektojn en fabrikitaj partoj. Ĉi tiu strategio uzas altfrekvencajn sonondojn, kiuj estas transdonitaj al la testata materialo. Dum la sonondoj vojaĝas tra la parto, ili estas reflektitaj de iuj ajn malkontinuecoj aŭ neperfektaĵoj ene de la materialo. Ĉi tiuj reflektoj estas tiam kaptitaj kaj analizitaj por krei detalan bildon de la interna strukturo de la parto. UT estas aparte utila por taksi dikajn aŭ komplekse fabrikitajn partojn, kie aliaj metodoj povus malsukcesi. Ĝi povas identigi vastan gamon da mankoj, kalkulitaj rompoj, malplenoj, malglataĵoj kaj materialaj neregulaĵoj tra la tuta longo de la parto. En la fabrikada industrio, UT estas ofte uzata por taksi grandajn forĝaĵojn kiel ŝaftoj, turbinrotoroj kaj pezŝipaj partoj. Ĝiaj interesoj inkluzivas altan sentemon, la kapablon precize determini misformaĵan takson kaj areon, kaj ĝian taŭgecon por aŭtomataj testaj sistemoj. Tamen, UT postulas talentajn administristojn kaj povas alfronti defiojn kun kompleksaj geometrioj aŭ tre malfortaj materialoj.
Kiel Kirloflua Testado Plibonigas Kvalitkontrolon en Forĝado?
Principoj de Kirloflua Testado
Kirloflua Testado (EKT) estas nedetrua testa strategio, kiu uzas elektromagnetan akcepton por distingi surfacajn kaj preskaŭsurfacajn kapitulacojn en konduktivaj materialoj. En la konteksto de produktado, EKT ludas gravan rolon en plibonigado de kvalito-kontrolo per provizado de rapida kaj fidinda maniero por kontroli produktitajn partojn. La principo malantaŭ EKT inkluzivas aktivigi vorticajn fluojn en la provita materialo, uzante rotaciantan allogan kampon. Ĉi tiuj kirlofluoj kreas sian propran allogan kampon, kiu tiam estas mezurata per sensilo. Ĉiuj perturboj en la kirloflua fluo, kaŭzitaj de kapitulacoj aŭ materialaj variaĵoj, rezultas en ŝanĝoj en la mezurita alloga kampo. Por produktitaj partoj, EKT estas aparte efika en rekonado de surfacaj fendoj, varmotraktadaj neregulaĵoj kaj varioj en materialaj ecoj. Ĉi tiu metodo estas vaste uzata en la aŭtomobilaj kaj aviadaj industrioj por taksi produktitajn partojn kiel radoj, turbinaj randoj kaj bazaj partoj.
Avantaĝoj de Kirloflua Testado en Forĝado
Kirloflua Testado ofertas plurajn avantaĝojn, kiuj igas ĝin valora ilo por kvalito-kontrolo en la forĝa industrio por forĝaj partoj . Unue, ĝi estas ne-kontakta strategio, kio signifas, ke ĝi povas esti plenumita sen kunordigita fizika kontakto kun la produktita parto. Ĉi tio estas aparte utila por taksi partojn kun kompleksaj geometrioj aŭ sentemaj surfacaj envolvaĵoj. Krome, ECT kapablas je altrapida kontrolado, permesante rapidan taksadon de grandaj amasoj da produktitaj komponantoj. Ĉi tiu rapideco igas ĝin perfekta por enliniaj kvalito-kontrolaj formularoj en altvolumenaj generaciaj situacioj. Alia rimarkinda avantaĝo estas ĝia sentemo al malgrandaj surfacaj kaj preskaŭ-surfacaj mankoj, kio estas esenca por identigi fruajn difektojn, kiuj povas konduki al porcia misprezento. Por produktitaj partoj, ECT povas distingi problemojn kiel ekzemple disfendiĝoj, formaj supervolvaĵoj kaj faldoj, kiuj eble ne estas videblaj per la nuda okulo. Ankaŭ, ECT-aparataro ofte estas fleksebla kaj facile uzebla, ebligante surlokajn taksadojn kaj malpliigante la bezonon de izolitaj testaj instalaĵoj.
Limigoj kaj Konsideroj
Kvankam Kirloflua Testado estas efika instrumento por kvalito-kontrolo en produktado, ĝi havas certajn limigojn, kiujn oni devas konsideri. Unu el la esencaj limigoj estas, ke ECT estas uzebla nur sur konduktivaj materialoj, kio signifas, ke ĝi ne povas esti uzata sur nekonduktivaj forĝaĵoj aŭ tiuj kun nekonduktivaj tegaĵoj. Krome, la profundeco de aliro estas limigita, igante ĝin malpli taŭga por identigi profundajn internajn difektojn en dikaj fabrikitaj partoj. En tiaj kazoj, aliaj NDT-metodoj kiel ultrasona testado povas esti pli taŭgaj. Alia konsidero estas la efiko de ŝtofaj ecoj sur la ECT. Varioj en konduktiveco, penetrebleco kaj malmoleco povas influi la kirlofluan respondon, eble kondukante al falsaj signoj aŭ maltrafitaj rendimentoj. Por fabrikitaj partoj, tio signifas, ke zorgema kalibrado kaj referencaj komparnormoj estas esencaj por konsideri ŝtofajn variaĵojn devenantajn de malsamaj fabrikadaj formoj aŭ varmaj medikamentoj. Konklude, la klarigo de ECT postulas kapablajn estrojn, kiuj povas distingi inter originalaj rendimentoj kaj tipaj ŝtofaj variaĵoj, precipe en kompleksaj fabrikitaj geometrioj.
Kian rolon ludas radiografia testado en la taksado de forĝitaj komponantoj?
Principoj de Radiografia Testado
Radiografia Testado (RT) estas efika nedetrua testa strategio, kiu uzas enirantan radiadon por ekzameni la internan strukturon de fabrikitaj komponantoj. La principo malantaŭ RT inkluzivas trapasi rentgenajn radiojn aŭ gama-faskojn tra la provata materialo kaj kapti la rezultan bildon sur lokalizilo, kiel ekzemple filmo aŭ komputilaj sensiloj. Dum la radiado trapasas la fabrikitan parton, ĝi estas absorbita neatendite de diversaj materialoj kaj dikecoj, kreante ombrobildon, kiu malkaŝas internajn lumaĵojn kaj truojn. Por fabrikitaj komponantoj, RT estas aparte grava por identigi volumetrajn rompojn kiel ekzemple malplenojn, algluiĝojn kaj porecon, kiuj eble ne estas videblaj de la surfaco. Ĉi tiu metodo donas konstantan bildon de la interna strukturo, permesante detalan ekzamenon kaj dokumentadon de la kvalito de la fabrikita parto. RT estas vaste uzata en bazaj aplikoj, kie la juĝo pri fabrikitaj komponantoj estas esenca, kiel en la aviada, nuklea kaj nafto-kaj-gasa industrioj.
Aplikoj en Forĝada Kvalitkontrolo
Radiografia testado ludas gravan rolon en la kvalito-kontrolo de forĝitaj komponantoj tra diversaj industrioj por forĝado de partoj . En la forĝa procezo, radiografia testado ofte estas uzata por taksi la internan integrecon de kompleksaj aŭ dikmuraj partoj, kie aliaj nedetekteblaj testaj metodoj povas havi limigojn. Ekzemple, ĝi estas ofte uzata por inspekti grandajn ŝtalajn forĝaĵojn por elektrogenera ekipaĵo, kiel turbinrotoroj kaj komponantoj de premujoj. Radiografia testado povas riveli internajn difektojn, kiuj eble okazis dum la forĝa procezo, kiel ŝrumpiĝaj kavaĵoj, internaj fendetoj aŭ enfermaĵoj. En la aerspaca industrio, radiografia testado estas uzata por inspekti kritikajn forĝitajn partojn kiel alteriĝilajn komponantojn kaj motorajn muntadojn, certigante, ke ili plenumas striktajn sekurecajn normojn. La kapablo de radiografia testado produkti detalajn bildojn de la interna strukturo de forĝita parto igas ĝin valorega por kontroli la homogenecon de materiala denseco, detekti iujn ajn misaliniigojn en kunmetitaj komponantoj, kaj taksi la efikecon de varmotraktadaj procezoj. Plie, radiografia testado povas esti uzata por inspekti veldsuturojn sur forĝitaj partoj, certigante la integrecon de iuj ajn riparoj aŭ modifoj faritaj al la komponantoj.
Limigoj kaj Sekurecaj Konsideroj
Kvankam Radiografia Testado estas kapabla aparato por taksi fabrikitajn komponantojn, ĝi havas certajn limigojn kaj sekurecajn konsiderojn, kiujn oni devas konsideri. Unu el la ĉefaj malhelpoj estas la bezono atingi ambaŭ flankojn de la produktita parto taksata, kio povas esti malfacila por kompleksaj geometrioj aŭ kunmetitaj komponantoj. Ankaŭ, Radiografia Testado povas havi problemojn rekoni ebenajn forĵetaĵojn, kiuj estas aranĝitaj paralele al la radiada kolono, eble preteratentante bazajn neperfektaĵojn en certaj enmetoj. La daŭripovo de Radiografia Testado, krome, dependas de la dikeco kaj dikeco de la materialo, kun escepte dikaj aŭ pli dikaj partoj postulantaj pli efikajn radiadfontojn aŭ pli longajn prezentotempojn. Ĉi tio povas pliigi taksajn kostojn kaj tempon. Sekureco estas fundamenta zorgo en Radiografia Testado pro la uzo de joniga radiado. Striktaj sekurecaj konvencioj devas esti sekvataj, inkluzive de taŭga protekto, kontrolita aliro al radiadaj regionoj, kaj observado de labora enmeto. Ĉi tiuj sekurecaj postuloj povas limigi la areojn, kie Radiografia Testado povas esti plenumita, kaj povas postuli specialigitajn oficejojn. Krome, la klarigo de radiografiaj bildoj postulas tre talentajn fakulojn, kiuj povas precize distingi kaj taksi provizojn en fabrikitaj partoj. Okazanta eraro povas konduki al malĝusta agnosko aŭ malakcepto de partoj, eble influante la kvaliton kaj sekurecon de la produkto.
konkludo
Nedestruktaj testaj metodoj ludas gravan rolon en certigado de la kvalito kaj fidindeco de forĝitaj komponantoj en diversaj industrioj por forĝado de partoj . De vida inspektado ĝis progresintaj teknikoj kiel ultrasona testado, kirlokurenttestado kaj radiografia testado, ĉiu metodo ofertas unikajn avantaĝojn en detektado de malsamaj specoj de difektoj. La elekto de NDT-metodo dependas de faktoroj kiel la materialo, geometrio kaj kritika naturo de la forĝita parto. Per kombinaĵo de ĉi tiuj teknikoj, fabrikantoj povas atingi ampleksan kvalito-kontrolon, minimumigi difektojn kaj plibonigi la ĝeneralan rendimenton kaj sekurecon de forĝitaj produktoj. Dum la teknologio daŭre progresas, ni povas atendi pliajn plibonigojn en NDT-metodoj, kondukante al eĉ pli efikaj kaj precizaj inspektaj procezoj en la forĝa industrio.
FAQ
D: Kio estas la plej ofta NDT-metodo uzata en forĝado?
A: Vida inspektado estas la plej ofta NDT-metodo uzata en forĝado pro ĝia simpleco kaj kostefikeco.
Ĉu ultrasona testado povas detekti ĉiajn difektojn en forĝitaj partoj?
A: Kvankam ultrasona testado estas tre efika, ĝi povas havi limigojn kun certaj geometrioj aŭ tre malfortigaj materialoj.
Ĉu kirloflua testado taŭgas por ĉiuj forĝitaj materialoj?
A: Kirloflua testado estas ĉefe efika sur konduktivaj materialoj kaj eble ne taŭgas por nekonduktivaj forĝaĵoj.
D: Kiel radiografia testado certigas sekurecon en inspektado de forĝitaj komponantoj?
A: Radiografia testado postulas striktajn sekurecajn protokolojn, inkluzive de taŭga ŝirmado kaj kontrolita aliro al radiadaj areoj.
D: Kiuj faktoroj determinas la elekton de NDT-metodo por forĝitaj partoj?
A: La elekto dependas de faktoroj kiel materiala tipo, parta geometrio, difekta tipo kaj la kritika naturo de la komponanto.
Specialaj Metalaj Partoj Forĝitaj al Perfekteco
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd. estas ĉefa provizanto de personecigitaj metalpartoj por diversaj industrioj. Kun pli ol 20 jaroj da sperto kaj atestadoj, inkluzive de ISO 9001:2015 kaj API-7-1, ni specialiĝas pri forĝado, fandado kaj maŝinado. Nia sperto kovras vastan gamon da materialoj kaj procezoj, certigante altkvalitajn produktojn adaptitajn al la bezonoj de niaj klientoj. Ni ofertas ampleksan subtenon de dezajno ĝis livero, kun fokuso sur kostefikeco, kvalito-kontrolo kaj ĝustatempa sendado tutmonde. Nia engaĝiĝo al novigado kaj klienta kontento igis nin fidinda partnero por pli ol 100 klientoj tra la mondo. Travivu la diferencon de Welong en fabrikado de metalpartoj kaj provizoĉena administrado. Kontaktu nin ĉe metal@welongpost.com por diskuti viajn projektajn postulojn.
Referencoj
1. Smith, JD (2018). "Progresoj en Nedetrua Testado por Forĝitaj Komponantoj." Journal of Materials Engineering and Performance, 27(5), 2341-2355.
2. Johnson, RA, & Thompson, LM (2019). "Kompara Studo de NDT-Metodoj en Forĝada Kvalitkontrolo." NDT & E International, 105, 102-115.
3. Brown, EK, et al. (2020). "Apliko de Kirloflua Testado en Aerospaca Forĝada Inspektado." Materials Evaluation, 78(6), 728-739.
4. Lee, SH, & Park, CW (2017). "Ultrasona Testado de Kompleksgeometriaj Forĝaĵoj: Defioj kaj Solvoj." Insight - Nedetrua Testado kaj Kondiĉmonitorado, 59(12), 657-663.
5. García-Martín, J., et al. (2021). "Lastatempaj Disvolviĝoj en Radiografia Testado por Forĝitaj Komponantoj en Elektroproduktado." Journal of Nondestructive Evaluation, 40(1), 1-15.
6. Wilson, MT, & Anderson, KL (2016). "Manlibro pri Nedetruaj Taksaj Teknikoj por Forĝitaj Partoj." ASM International, Materials Park, OH.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

