Kio Estas la Diferenco Inter Gravita Rolantaro kaj Malalta Premo Rolantaro?
Kiam temas pri metalgisaj procezoj, du popularaj metodoj elstaras: gravita gisado kaj malaltprema gisado. Ambaŭ teknikoj estas vaste uzataj en la fabrikado de diversaj komponantoj, sed ili signife diferencas laŭ sia aliro kaj rezultoj. Gravita gisado, kiel la nomo sugestas, dependas de la natura forto de gravito por plenigi ŝimojn per fandita metalo, rezultante en simpla sed efika procezo. Aliflanke, malaltprema gisado uzas kontrolitan premon por devigi fanditan metalon en ŝimojn, ofertante unikajn avantaĝojn laŭ precizeco kaj efikeco. Kompreni la distingojn inter ĉi tiuj du metodoj estas esenca por fabrikantoj kaj inĝenieroj por fari informitajn decidojn pri kiu procezo plej bone konvenas al iliaj specifaj bezonoj. En ĉi tiu blogo, ni plonĝos en la komplikaĵojn de gravita gisado kaj malaltprema gisado, esplorante iliajn karakterizaĵojn, avantaĝojn kaj aplikojn por helpi vin kompreni la fundamentajn diferencojn inter ĉi tiuj du gravaj gisaj teknikoj.
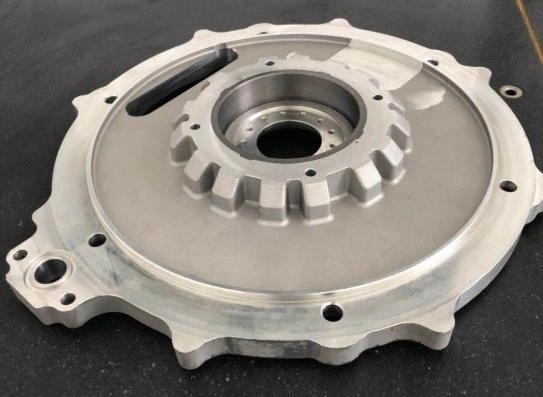
Kiuj estas la ĉefaj avantaĝoj de gravita gisado super aliaj metodoj?
Kostefikeco de gravita gisado
Gravitgisado ofertas signifajn kostavantaĝojn kompare kun aliaj fandmetodoj. La procezo postulas minimuman ekipaĵon kaj aranĝon, igante ĝin ekonomia elekto por multaj fabrikantoj. Gravitgisado utiligas simplajn ŝimojn kaj dependas de la natura forto de gravito por plenigi ilin, eliminante la bezonon de kompleksaj maŝinoj aŭ premizitaj sistemoj. Ĉi tiu simpleco tradukiĝas al pli malaltaj komencaj investkostoj kaj reduktitaj bontenadokostoj. Krome, gravitgisado ebligas la produktadon de vasta gamo de partgrandecoj, de malgrandaj komponantoj pezantaj nur 0.1 kg ĝis pli grandaj partoj ĝis 100 kg, provizante versatilecon en fabrikadkapabloj. La kostefikeco de gravitgisado igas ĝin alloga opcio por produkti partojn el aluminio-zinka alojo kaj silicia aluminio-alojo, precipe kiam oni celas jaran produktadon de ĉirkaŭ 200 tunoj.
Verstileco en materiala elekto
Unu el la ŝlosilaj avantaĝoj de gravita gisado estas ĝia versatileco en materiala elekto. Ĉi tiu metodo estas aparte taŭga por fandado de diversaj alojoj, inkluzive de aluminio-zinkaj alojoj kaj siliciaj aluminiaj alojoj. La gravita gisada procezo permesas bonegan kontrolon super la solidiĝo de ĉi tiuj materialoj, rezultante en altkvalitaj fandaĵoj kun dezirindaj mekanikaj ecoj. Ĉi tiu versatileco etendiĝas al la produktado de kompleksaj geometrioj kaj maldikmuraj komponantoj, igante gravitan gisadon ideala elekto por vasta gamo da aplikoj. Krome, la procezo akomodas diversajn surfacajn finpolurojn, kiel ekzemple globblovado, polurado, pulvora tegaĵo kaj pentrado, plibonigante la estetikajn kaj funkciajn kvalitojn de la finaj produktoj.
Reduktita poreco kaj plibonigitaj mekanikaj propraĵoj
Gravitgisado ofertas signifajn avantaĝojn rilate al reduktita poreco kaj plibonigitaj mekanikaj ecoj de la finaj fandaĵoj. La natura fluo de fandita metalo sub gravito helpas minimumigi aerkaptadon kaj gasporecon, rezultante en pli densaj kaj pli strukture solidaj komponantoj. Ĉi tiu redukto de poreco kondukas al plibonigitaj mekanikaj ecoj, inkluzive de plibonigita forto, duktileco kaj lacecrezisto. Por aluminiaj zinkaj alojoj kaj siliciaj aluminiaj alojoj, gravitgisado povas produkti fandaĵojn kun bonega dimensia precizeco kaj surfaca finpoluro. La procezo permesas kontrolitan solidiĝon, kiu kontribuas al la formado de fajngrajnaj strukturoj kaj unuforma distribuo de alojaj elementoj, plue plibonigante la mekanikajn ecojn de la fanditaj komponantoj.
Kiel la malaltprema gisado diferencas de gravita gisado?
Premapliko en malaltprema gisado
La ĉefa diferenco inter malaltprema gisado kaj gravita gisado kuŝas en la apliko de premo dum la procezo de plenigo de la muldilo. En malaltprema gisado, kontrolita premo estas aplikata por devigi la fanditan metalon en la muldilan kavaĵon, tipe uzante preman aeron aŭ inertan gason. Ĉi tiu premo, kutime variante de 0.3 ĝis 1.5 baroj, estas konservata dum la tuta solidiĝa procezo. Kontraste, gravita gisado dependas nur de la pezo de la fandita metalo por plenigi la muldilon. La premapliko en malaltprema gisado ofertas plurajn avantaĝojn, inkluzive de plibonigita muldila plenigo, precipe por kompleksaj geometrioj kaj maldikmuraj sekcioj. Ĉi tiu prem-helpata procezo povas esti precipe utila dum gisado de aluminio-zinkaj alojoj kaj siliciaj aluminiaj alojoj, ĉar ĝi helpas superi la limigojn de gravita gisado en certaj malfacilaj dezajnoj.
Ŝimdezajno kaj orientiĝo
Malaltprema gisado kaj gravita gisado signife diferencas laŭ muldildezajno kaj orientiĝo. En gravita gisado, la muldilo estas tipe orientita vertikale, kun la ŝpruco kaj pordegsistemo desegnitaj por permesi al la fandita metalo flui malsupren sub la forto de gravito. Ĉi tiu vertikala orientiĝo foje povas konduki al defioj en plenigado de maldikaj sekcioj aŭ komplikajn detalojn ĉe la supro de la fandado. Malaltprema gisado, aliflanke, ofte uzas pli flekseblan muldilorientiĝon. La muldiloj povas esti poziciigitaj horizontale aŭ laŭ diversaj anguloj, ĉar la premo aplikita al la fandita metalo certigas kompletan plenigadon sendepende de orientiĝo. Ĉi tiu fleksebleco en muldildezajno permesas pli kompleksajn partgeometriojn kaj plibonigitan konsistencon en murdikeco, precipe utila por aluminiaj zinkaj alojoj kaj siliciaj aluminiaj alojoj pezantaj inter 0.1 kaj 100 kg.
Kontrolo de solidiĝo kaj malvarmiga rapideco
La kontrolo super solidiĝo kaj malvarmiĝrapideco estas alia areo kie malaltprema gisado diferencas de gravita gisado. En gravita gisado, la solidiĝprocezo estas ĉefe influita de la natura varmotransigo de la fandita metalo al la muldilo kaj ĉirkaŭa medio. Kvankam tio povas esti adekvata por multaj aplikoj, ĝi povas konduki al defioj en la kontrolado de la solidiĝo de kompleksaj geometrioj aŭ grandaj fandaĵoj. Malaltprema gisado ofertas plibonigitan kontrolon super la solidiĝprocezo per la konservita premo kaj la kapablo manipuli la premon dum malvarmiĝo. Ĉi tiu kontrolo permesas pli unuforman solidiĝon, reduktitan ŝrumpiĝan porecon kaj plibonigitajn mekanikajn ecojn en la finaj fandaĵoj. Por aluminio-zinka alojo kaj siliciaj aluminiaj alojpartoj, ĉi tiu plibonigita solidiĝkontrolo povas rezultigi pli fajnajn grenstrukturojn kaj pli koherajn ecojn trans malsamaj sekcioj de la fandado, kontribuante al la ĝenerala kvalito kaj rendimento de la komponantoj.
Kiuj estas la specifaj aplikoj kie gravita gisado elstaras?
Fabrikado de aŭtomobilaj komponentoj
Gravitgisado elstaras en la produktado de diversaj aŭtomobilaj komponantoj, igante ĝin preferata elekto por multaj fabrikantoj en la industrio. La procezo estas aparte taŭga por fandado de motorblokoj, kulminaĵoj, transmisiaj enfermaĵoj kaj aliaj strukturaj partoj, kiuj postulas bonajn mekanikajn ecojn kaj dimensian precizecon. La kapablo de gravitgisado produkti komponantojn pezantajn inter 0.1 kaj 100 kg igas ĝin sufiĉe multflanka por pritrakti vastan gamon da aŭtomobilaj partoj. La uzo de aluminiaj zinkaj alojoj kaj siliciaj aluminiaj alojoj en gravitgisado permesas la produktadon de malpezaj sed fortaj komponantoj, kontribuante al plibonigita fuelefikeco kaj rendimento en veturiloj. Krome, la surfacaj finpoluraj opcioj haveblaj per gravitgisado, kiel ekzemple globblovado, polurado, pulvora tegaĵo kaj pentrado, ebligas la produktadon de estetike plaĉaj kaj korodorezistaj aŭtomobilaj partoj.
Aplikoj de la aerospaca industrio
La aerspaca industrio multe profitas de gravita gisado , precipe en la produktado de kritikaj komponantoj, kiuj postulas altajn rilatumon inter forto kaj pezo kaj bonegajn mekanikajn ecojn. Gravita gisado ofte estas uzata por fabriki aviadilmotorpartojn, strukturajn komponantojn kaj alteriĝmaŝinajn elementojn. La kapablo de la procezo labori kun aluminio-zinkaj alojoj kaj siliciaj aluminiaj alojoj estas precipe avantaĝa en aerspacaj aplikoj, kie pezredukto estas decida. Gravita gisado ebligas la produktadon de kompleksaj geometrioj kun maldikaj muroj kaj komplikaj internaj trajtoj, kiuj ofte estas necesaj en aerspacaj komponantoj. La kontrolita solidiĝo en gravita gisado rezultas en fajngrajnaj strukturoj kaj unuforma distribuo de alojaj elementoj, kontribuante al la plibonigita lacecrezisto kaj fidindeco de la gisitaj partoj. Kun jara produktadkapacito de ĉirkaŭ 200 tunoj, gravita gisado povas plenumi la postulemajn produktadpostulojn de la aerspaca industrio, samtempe konservante altajn kvalitnormojn.
Industria maŝinaro kaj ekipaĵo
Gravitgisado trovas vastan aplikon en la fabrikado de industriaj maŝinaroj kaj ekipaĵaj komponantoj. La procezo estas ideala por produkti grandajn, kompleksajn partojn kun alta dimensia precizeco kaj bonega surfaca finpoluro. Gravitgisado estas ofte uzata por fabriki pumpilkorpojn, valvkorpojn, rapidumujojn kaj diversajn aliajn maŝinajn komponantojn. La kapablo fandi partojn pezantajn ĝis 100 kg faras gravitgisadon taŭga por vasta gamo da industriaj aplikoj. La uzo de aluminiaj zinkaj alojoj kaj siliciaj aluminiaj alojoj en gravitgisado ebligas la produktadon de korodorezistaj kaj daŭremaj komponantoj, kiuj povas elteni severajn industriajn mediojn. La versatileco de gravitgisado rilate al surfacaj finpoluroj, inkluzive de globblovado, polurado, pulvora tegaĵo kaj pentrado, ebligas al fabrikantoj plenumi diversajn estetikajn kaj funkciajn postulojn por industriaj maŝinpartoj. La kostefikeco kaj efikeco de gravitgisado, kune kun ĝia kapablo produkti altkvalitajn komponantojn, igas ĝin bonega elekto por la industria maŝinaro kaj ekipaĵa sektoro.
konkludo
Konklude, kaj gravita gisado kaj malaltprema gisado ofertas unikajn avantaĝojn en la fabrikado de metalaj komponantoj. Gravita gisado elstaras pro kostefikeco, versatileco kaj reduktita poreco, igante ĝin ideala por aŭtomobilaj, aerspacaj kaj industriaj aplikoj. Malaltprema gisado provizas plibonigitan kontrolon super muldilplenigo kaj solidiĝo, permesante pli kompleksajn geometriojn kaj plibonigitan konsistencon. La elekto inter ĉi tiuj metodoj dependas de specifaj projektaj postuloj, inkluzive de materiala elekto, partkomplekseco kaj produktadvolumeno. Dum la teknologio progresas, ambaŭ teknikoj daŭre evoluas, ofertante al fabrikantoj ĉiam pli efikajn kaj precizajn gisadsolvojn por vasta gamo da industrioj.
Por fakula gvido pri elektado de la plej taŭga fanda metodo por via projekto, kontaktu Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd. Kun pli ol 20 jaroj da sperto en fabrikado de metalpartoj kaj sindediĉo al kvalito kaj novigado, Welong povas helpi vin atingi optimumajn rezultojn en viaj fandaj bezonoj. Kontaktu nin ĉe metal@welongpost.com por lerni pli pri nia ampleksa gamo de fandaj servoj kaj kiel ni povas subteni viajn fabrikadajn celojn.
Referencoj
1. Campbell, J. (2015). Kompleta Casting Handbook: Metal Casting Processes, Techniques and Design. Butterworth-Heinemann.
2. Zolotorevsky, VS, Belov, NA, & Glazoff, MV (2007). Casting Aluminium Allojoj. Elsevier Science.
3. Brown, JR (1999). Manlibro de la fandejo pri neferaj materialoj de Foseco. Butterworth-Heinemann.
4. Kaufman, JG, & Rooy, EL (2004). Aluminio-Alojaj Castings: Propraĵoj, Procezoj kaj Aplikoj. ASM Internacia.
5. Mitra, R. (2016). Mikrostrukturo kaj Mekanika Konduto de Gisitaj Magneziaj Alojoj. Springer International Publishing.
6. Street, A. (2017). La Libro pri Premgisado. CreateSpace Independent Publishing Platform.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

