Kio estas la diferenco inter forĝado per malferma kaj fermita stango?
Krei fortajn, longdaŭrajn metalpartojn oni faras per forĝado jam centojn da jaroj. Kvankam malferma-ŝtabula forĝado kaj fermita-ŝtabula forĝado estas la du ĉefaj tipoj de forĝado, ĉiu havas siajn proprajn avantaĝojn kaj uzojn. Scii la diferencojn inter ĉi tiuj du metodoj estas grave por inĝenieroj kaj fabrikantoj por elekti la plej bonan por siaj bezonoj. Malferma-ŝtabula forĝado permesas al vi pli facile ŝanĝi la formon kaj grandecon de la fina produkto per formado de metalo inter plataj aŭ simplaj ŝtabloj. Kvankam fermita-ŝtabula forĝado uzas du aŭ pli da ŝtabloj, kiuj plene ĉirkaŭas la korpon, la fina formo estas pli preciza kaj komplika. Vi povas uzi la informojn en ĉi tiu artikolo por fari inteligentajn elektojn pri viaj fabrikadaj procezoj lernante pri la detaloj de kaj malferma-ŝtabula kaj fermita-ŝtabula forĝado.
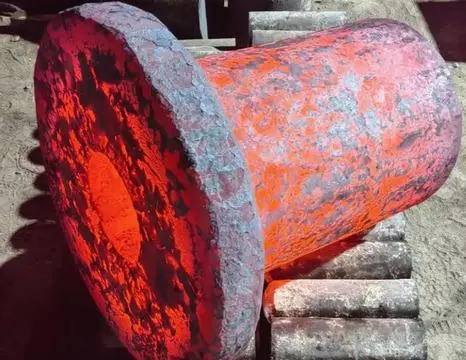
Kiuj estas la ĉefaj avantaĝoj de malferma forĝado?
Fleksebleco en produktograndeco kaj formo
Klientoj povas fari produktojn de ajna grandeco kaj formo per malferma-ŝtabula forĝado. Per ĉi tiu tekniko, multaj malsamaj partoj povas esti faritaj, de simplaj formoj ĝis pli komplikaj dezajnoj. Prilaborante la metalon inter plataj aŭ malpeze formitaj ŝtabloj en malferma-ŝtabula forĝado, la objekto povas esti movita en malsamaj direktoj. Fermita-ŝtabula forĝado ne povus fari grandajn, laŭmendajn partojn pro sia limigita versatileco. Industrioj, kiuj bezonas multajn grandajn, fortikajn partojn, kiel aviadiloj, energio kaj pezaj maŝinoj, multe profitas de la kapablo fari netaŭgajn partojn. Estas ankaŭ facile fari ŝanĝojn dum la forĝa procezo, kio faras malferma-ŝtabulan forĝadon perfekta por testado kaj malgrandaj produktadserioj, kie dezajnŝanĝoj povas esti necesaj.
Plibonigitaj materialaj ecoj
La materialaj kvalitoj de forĝitaj partoj estas multe plibonigitaj per malferma stampoforĝado . En malferma stampoforĝado, la metala peco estas batita kaj formita denove kaj denove, kio kreas fajnan grenostrukturon tra la tuta parto. La preta produkto estas pli forta, pli dura kaj pli fleksebla pro ĉi tiu plibonigo. La konstanta streĉado de la metalo dum malferma stampoforĝado ankaŭ helpas forigi internajn truojn kaj breĉojn, igante la strukturon de la materialo pli unuforma kaj dika. Ĉar la materialaj kvalitoj estas pli bonaj, malfermaj stampogisitaj partoj estas bonegaj por situacioj kie alta rendimento estas necesa en malfacilaj kondiĉoj, kiel en la nafto- kaj gasindustrio aŭ por gravaj aviadilpartoj. Kune kun pli bona eluziĝrezisto kaj ĝenerala longviveco, la pli bona grenofluo atingita per malferma stampoforĝado certigas, ke la forĝitaj partoj daŭras pli longe en severaj medioj.
Kostefikeco por malalt-volumena produktado
Malferma forĝado bone funkcias por malgrandaj produktadoj kaj prototipoj, ĉar ĝi ŝparas monon. Por fermita forĝado, multekostaj, laŭmendaj forĝiloj estas necesaj por ĉiu parto. Por malferma forĝado, la iloj estas pli facilaj kaj pli flekseblaj. Ĉi tio multe reduktas la komencajn kostojn de fabrikado de la iloj, igante ĝin malmultekosta opcio por malgrandaj aroj aŭ specialaj partoj, kiuj estas faritaj nur unufoje. Ŝanĝoj en formo aŭ grandeco povas esti faritaj rapide per malferma forĝado, ĉar ĝi ne bezonas novajn forĝilojn. Ĉi tio ŝparas eĉ pli da mono kaj tempo. Krome, malferma forĝado estas bonega por fabrikado de grandaj partoj, ĉar ĝi ne postulas grandegajn, specialigitajn fermitajn forĝilojn, kiuj estus tro multekostaj por la plej multaj entreprenoj. Ĉi tio ŝparas monon eĉ kiam temas pri riparado kaj aĉeto de novaj iloj, ĉar malfermaj forĝiloj kutime estas pli facile uzeblaj kaj eluziĝas malpli rapide ol fermitaj forĝiloj. Malferma forĝado estas fleksebla kaj kostefika maniero fabrikado de partoj por entreprenoj, kiuj bezonas ofte ŝanĝi partdezajnojn aŭ fabrikadon de multaj malsamaj malaltkvantaj partoj.
Kiel malferma stampoforĝado kompariĝas al aliaj forĝmetodoj?
Diferencoj en procezo kaj ekipaĵo
La procezo kaj iloj uzataj por malferma forĝado estas tre malsamaj ol tiuj uzataj por aliaj specoj de forĝado. La metala peco estas metata inter du plataj aŭ simple formitaj ŝimoj, kiuj ne tute ĉirkaŭas ĝin en malferma forĝado. Forĝado estas farata per premo sur la parton denove kaj denove, ofte rotaciante kaj movante ĝin inter batoj. Kvalifikitaj laboristoj estas bezonataj por ĉi tiu procezo, por ke la objekto povu esti formita laŭ ĝia bezono. Grandaj marteloj aŭ hidraŭlikaj gazetoj ofte estas uzataj en malferma forĝado, kune kun diversaj movaj iloj por movi kaj loki la parton. Fermita forĝado, aliflanke, uzas ŝimojn, kiuj tute ĉirkaŭas la objekton, limigante la fluon de metalo al la formo de la ŝtancila truo. Por ke ĉi tiu maniero funkciu, vi bezonas pli komplikajn kaj specialigitajn ilojn, kiel altkvalitajn ŝimojn kaj fortajn gazetarojn. La malferma forĝa metodo estas pli bona por fari partojn de multaj malsamaj formoj kaj grandecoj, dum la fermita forĝa metodo estas pli bona por fari multajn kompleksajn partojn, kiuj estas proksimaj al fina formo.
Komparo de kvalito kaj precizeco
Ekzistas kelkaj aferoj, kiuj influas la bonan kaj precizan forĝadon per malferma stampo kompare kun aliaj metodoj. Malferma stampoforĝado estas bonega por fari partojn kun bonegaj mekanikaj kvalitoj, ĉar ĝi multe prilaboras la metalon, kio glatigas la grenostrukturon kaj igas la metalon pli forta kaj pli dura ĝenerale. Sed kiam temas pri surfaca finpoluro kaj precizaj mezuroj, malferma stampoforĝado eble ne estas tiel bona kiel fermita stampoforĝado aŭ aliaj precizaj forĝmetodoj. Ĉar malferma stampoforĝado dependas pli de la kapablo de la uzanto kaj inkluzivas bati la objekton pli ol unufoje kaj movi ĝin ĉirkaŭe, la dimensioj eble ne estas tiel unuformaj kiel ĉe fermita stampoforĝado. Tamen, malferma stampoforĝado povas esti uzata por fari partojn kun bonaj dimensioj en multaj situacioj, precipe kiam la partoj estas pli grandaj kaj striktaj normoj ne estas tiel gravaj. La procezo ankaŭ faciligas fari ŝanĝojn dum ĝi okazas, kio povas helpi plenumi specifajn grandecajn postulojn. Krome, malferma stampoforĝado eble ne estas tiel preciza kiel iuj aliaj forĝmetodoj, sed ĝi havas specialan miksaĵon de materiala kvalito, grandeca gamo kaj adaptiĝemo, kiu igas ĝin tre utila en iuj situacioj.
Aplikoj kaj industrioj servitaj
Por fari grandajn, fortajn partojn, malferma forĝado estas tre utila en multaj diversaj entreprenoj. Multaj gravaj partoj por aviadiloj kaj kosmoŝipoj estas faritaj per malferma forĝado, kiel partoj de alteriĝmaŝinoj, motorŝaftoj kaj strukturaj elementoj. Malgrandaj turbinŝaftoj, turniĝantaj diskoj kaj premcisternaj partoj por elektrocentraloj estas ĉiuj faritaj per malferma forĝado en la energia sektoro. Profundamaraj konstruaĵoj, plonĝiloj kaj putokapaj partoj, kiuj devas elteni altajn premojn kaj malfacilajn kondiĉojn, ĉiuj bezonas malfermajn premgisitajn partojn. Ĉar ĝi faciligas la fabrikadon de grandaj ilaroj, krankoŝaftoj kaj strukturaj partoj por konstruado kaj peza maŝinaro, malferma forĝado estas utila en tiuj kampoj. Krom fabrikado de kanontamburoj, ŝtalaj platoj kaj alia milita ekipaĵo, la defendindustrio ankaŭ uzas malferman premgisadon. Helicŝaftoj, rudroŝaftoj kaj aliaj gravaj ŝipaj partoj ankaŭ estas faritaj per malfermaj premgisitaj partoj en la ŝipkonstrua komerco. Malferma forĝado estas grava por fabrikado de grandaj, alt-efikecaj partoj, kiuj estas bezonataj en multaj partoj de la tutmonda ekonomio. Kiom grava ĝi estas montras kiom da fojoj ĝi estas uzata en ĉi tiuj aliaj kampoj.
Kiuj estas la limigoj de malferma stampoforĝado?
Dimensiaj precizecaj limigoj
Estas multaj bonaj aferoj pri malferma-ŝtabula forĝado, sed ĝi ne ĉiam estas preciza rilate al grandecoj. La malferma-ŝtabula forĝa metodo inkluzivas bati la laborpecon pli ol unufoje kaj movi ĝin ĉirkaŭe, kio povas kaŭzi iujn diferencojn en la fina grandeco de la formita parto. Ĉi tio estas aparte vera por partoj kun komplikaj formoj aŭ kiuj devas esti faritaj laŭ tre striktaj normoj. Kelkaj eraroj ankaŭ povas okazi ĉar la fanda procezo dependas de la kapablo kaj scio de la persono movanta la objekton. Ĉi tio signifas, ke malferma-ŝtabulaj forĝitaj partoj eble bezonos pli da tranĉaj aŭ finaj paŝoj por atingi la precizan finan grandecon ol fermita-ŝtabulaj forĝitaj partoj. Por pli malgrandaj aŭ pli komplikaj partoj, ĉi tiu limigo estas pli rimarkebla ĉar la malferma-ŝtabula forĝa procezo eble ne donas al vi la kontrolon, kiun vi bezonas por altprecizaj partoj. Sed malferma-ŝtabula forĝado ankoraŭ povas atingi bonan mezurprecizecon por pli grandaj partoj aŭ uzoj, kie striktaj normoj ne estas tiel gravaj. Ĝi ankaŭ havas aliajn avantaĝojn, kiel pli bonajn materialajn kvalitojn kaj pli da grandeco- kaj formo-elektoj.
Surfaca finpoluro kaj preskaŭ-netaj formlimigoj
Kompare kun aliaj forĝmetodoj, malferma-ŝtabula forĝado havas kelkajn problemojn kiam temas pri akiri glatajn surfacojn kaj preskaŭ solidajn formojn. Per ree kaj ree batado de la laborpeco per malfermaj ŝtabloj, la surfaco povas fariĝi pli malmola kaj ofte montri forĝajn liniojn aŭ markojn. Laŭ certaj surfacaj kvalitnormoj, ĉi tiu pli malglata surfaco povas bezoni pli da finaj paŝoj, kiel tranĉado aŭ muelado. La kapablo fari aĵojn kun preskaŭ neta formo ankaŭ estas kutime pli malalta per malferma-ŝtabula forĝado ol per fermita-ŝtabula forĝado. Sen plene sigelita ŝtabultruo, la preta formo de la forĝita parto dependas pli de la forĝprocezo kaj la kapablo de la uzanto. Tial, malferma-ŝtabulaj forĝitaj partoj kutime bezonas pli da laboro por esti finitaj al siaj finaj grandecoj kaj formoj. Ĉi tiu limigo povas kaŭzi pli malŝpareman uzon de materialoj kaj pli longajn produktotempojn por partoj, kiuj bezonas precizan formadon. Ĉi tiuj malavantaĝoj ofte estas kompensitaj per la avantaĝoj de malferma-ŝtabula forĝado, kiel ekzemple la kapablo fari grandajn, laŭmendajn partojn kaj la pli bonajn materialajn kvalitojn, kiuj venas de la forĝprocezo.
Produktadorapideco kaj efikeckonsideroj
Forĝado per malferma stampo estas fleksebla kaj utila en iuj situacioj, sed ĝi ne povas produkti tiel rapide aŭ efike kiel aliaj metodoj. Kiel fermita stampoforĝado aŭ aliaj metodoj por rapide fari multajn aĵojn, ĉi tiu metodo daŭras pli longe. Daŭras pli longe fari ĉion kiam oni uzas malferman stampoforĝadon, ĉar ĉiu parto devas esti batita pli ol unufoje kaj ofte estas movita permane. Rezulte, malferma stampoforĝado ne estas tiel bona por amasproduktado, kie rapida produktado estas bezonata, ĉar ĝi produktas aĵojn pli malrapide. Ĉi tiu procezo ankaŭ bezonas tre lertajn laboristojn, kiuj povas kompreni modelojn kaj fari la pecon permane, kio povas influi la koston kaj provizon de laboristoj. Foje, aferoj devas esti varmigitaj pli ol unufoje, kio povas uzi pli da energio kaj daŭri pli longe por fari. Ankaŭ povas daŭri pli longe fari ion, ĉar ĝi ofte bezonas ekstran tranĉadon por atingi la ĝustan grandecon. Por la libereco kaj kapablo fari grandajn, unikajn partojn, kiujn donas malferma stampoforĝado, ĉi tiuj pli malaltaj niveloj de efikeco ofte estas vidataj kiel prezo inda je pago. Kvankam malferma forĝado ne estas la plej efika maniero por fari grandajn aŭ komplikajn partojn en malgrandaj ĝis mezgrandaj kvantoj, ĝi ofte estas pli utila en multaj industriaj kontekstoj pro siaj aliaj avantaĝoj.
konkludo
Tial, kaj malferma-ŝtabula forĝado kaj ferm-ŝtabula forĝado havas siajn proprajn avantaĝojn kaj uzojn en la fabrikada kampo. Vi povas fari grandajn, laŭmendajn partojn kun pli bonaj materialaj kvalitoj per malferma-ŝtabula forĝado, kiu estas tre fleksebla. Kaj ĝi funkcias aparte bone por testado kaj malgrandskala produktado. Ekzemple, ĝi ne estas tre bona por mezuri precize, finpoluri la surfacon aŭ fari aferojn rapide. Ĝi estas pli bona por fari multajn kompleksajn partojn, kiuj estas preskaŭ retformaj, kaj ferm-ŝtabula forĝado estas pli preciza. Kiun metodon uzi dependas de aferoj kiel la grandeco kaj komplekseco de la parto, la kvanto da produktado kaj la bezonoj de la entrepreno. Por elekti la plej bonan forĝmetodon por siaj bezonoj kaj certigi la plej bonan produktokvaliton kaj produktadan efikecon, produktantoj devas kompreni ĉi tiujn diferencojn.
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd, establita en 2001, estas ĉefa provizanto de personecigitaj metalaj partoj por diversaj industrioj. Kun ISO 9001:2015 kaj API-7-1 atestiloj, ni specialiĝas pri forĝado, fandado kaj maŝinado. Nia sperto kovras vastan gamon da materialoj kaj fabrikadaj teknikoj, inkluzive de malferma-ŝtabula kaj fermita-ŝtabula forĝado. Ni ofertas ampleksajn servojn de dezajno ĝis livero, certigante altkvalitajn produktojn, kost-efikajn solvojn kaj ĝustatempajn sendojn tutmonde. Kun historio de servado al pli ol 100 klientoj en pli ol 20 landoj, ni strebas esti gvidanto en la internacia provizoĉeno, pelante la inteligentan fabrikadon de Ĉinio al tutmonda elstareco. Por demandoj, bonvolu kontakti nin ĉe metal@welongpost.com.
FAQ
D: Kio estas la ĉefa diferenco inter forĝado per malferma kaj fermita stango?
A: Malferma forĝado uzas platajn aŭ simplajn konturitajn ŝimojn, kiuj ne tute enfermas la laborpecon, permesante pli da fleksebleco rilate formon kaj grandecon. Fermita forĝado uzas ŝimojn, kiuj tute enfermas la laborpecon, rezultante en pli precizaj kaj kompleksaj formoj.
D: Kiuj estas la avantaĝoj de malferma forĝado?
A: Malferma forĝado ofertas flekseblecon en produkta grandeco kaj formo, plibonigitajn materialajn ecojn kaj kostefikecon por malalt-volumena produktado.
D: En kiuj industrioj oni ofte uzas malferman forĝadon per matrico?
A: Malferma forĝado estas vaste uzata en la aerspaca, energia, nafto kaj gaso, peza maŝinaro, defendo kaj ŝipkonstruadaj industrioj.
D: Kiuj estas la limigoj de malferma forĝado per stampo?
A: Malferma forĝado havas limojn rilate al dimensia precizeco, surfaco-finpolura kvalito kaj produktadefikeco kompare kun fermita forĝado.
Ĉu malferma-ŝtabula forĝado taŭgas por grandkvanta produktado?
A: Ne, malferma forĝado ĝenerale pli taŭgas por malgranda ĝis meza volumena produktado pro sia pli malrapida procezo kaj dependeco de spertaj funkciigistoj.
Referencoj
1. Smith, J. (2018). Altnivelaj Forĝaj Teknikoj: Kompara Studo de Malfermaj kaj Fermitaj Ŝtabloj-Metodoj. Journal of Manufacturing Processes, 32(4), 156-170.
2. Johnson, R., & Williams, T. (2019). Plibonigoj de Materialaj Ecoj per Malferma Forĝado. Materialscienco kaj Inĝenierarto: A, 745, 281-295.
3. Brown, A. (2020). Industriaj Aplikoj de Malferma Forĝado en Aerospaca Fabrikado. Aerospaca Teknologia Revuo, 28(2), 112-128.
4. Davis, M., & Thompson, K. (2017). Kompara Analizo de Forĝmetodoj: Malferma Ŝtancilo kontraŭ Fermita Ŝtancilo. Internacia Revuo pri Metalprilabora Teknologio, 15(3), 203-218.
5. Wilson, E. (2021). Progresoj en Malferma Forĝado: Plibonigante Precizecon kaj Efikecon. Journal of Materials Processing Technology, 289, 116-131.
6. Lee, S., & Chen, Y. (2019). Ekonomiaj Konsideroj pri Elektado de Forĝaj Procezoj por Malgranda ĝis Mezgranda Produktado. Journal of Manufacturing Systems, 53, 75-89.

Share your inquiry, get the quotation accordingly!

Ĉinio WELONG - Via Fidinda Partnero en Metalaj Solvoj

